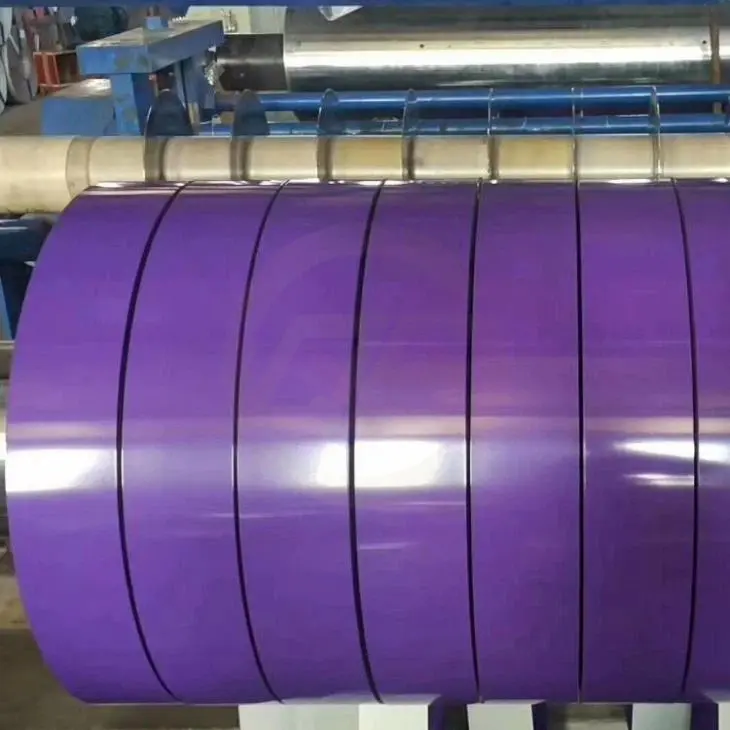
O corte de bobinas de aço transforma bobinas-mãe largas em tiras mais estreitas para a produção a jusante. No entanto, cada ciclo de corte pode gerar perdas de material decorrentes do aparamento das bordas, de padrões de corte ineficientes, da configuração da máquina, de defeitos de processamento e de restos de bobinas não utilizados.
Para os centros de distribuição de aço e as empresas de transformação de bobinas, estas perdas afetam diretamente os custos dos materiais e a rentabilidade da produção. Mesmo uma pequena melhoria na utilização do material pode fazer a diferença no processamento de grandes volumes de aço.
A redução do desperdício no corte de bobinas exige mais do que apenas ajustar as configurações da máquina. Do ponto de vista de uma siderurgia fornecedor e transformador, envolve a coordenação do planeamento das encomendas, a otimização dos padrões de corte, o corte das bordas, a manutenção do equipamento e a monitorização da produção. Este guia explica as principais fontes de desperdício e formas práticas de melhorar o rendimento do corte sem comprometer a qualidade das tiras nem as especificações do cliente.
Identificar as principais fontes de resíduos no corte de bobinas
Antes de implementar melhorias, os transformadores precisam de compreender onde ocorrem as perdas de material. As diferentes fontes de desperdício exigem soluções diferentes, pelo que o acompanhamento apenas do peso total do desperdício pode não revelar os problemas subjacentes.
Resíduos de acabamento de bordas
Os resíduos de corte das bordas são gerados quando as bordas exteriores de uma bobina-mãe são removidas durante o corte longitudinal. Este material pode apresentar fissuras nas bordas, bordas irregulares, áreas danificadas ou outras imperfeições que o tornam inadequado para as tiras acabadas pretendidas.
A quantidade de corte das bordas depende do estado da bobina recebida, da qualidade das bordas, da uniformidade da largura e dos requisitos do cliente.
O corte excessivo reduz a largura útil da bobina-mãe. No entanto, reduzir a largura de corte de forma demasiado drástica pode deixar defeitos nas tiras acabadas e causar problemas de qualidade a jusante.
O objetivo é remover apenas o material necessário para obter a condição de aresta e a qualidade do produto pretendidas.
Configuração do corte longitudinal e resíduos de arranque
Os resíduos de configuração são gerados durante a preparação da máquina e o ajuste da produção. Podem ocorrer quando os operadores colocam a bobina, posicionam as lâminas de corte, ajustam a tensão ou estabilizam o processo de passagem da tira.
Entre as causas mais comuns contam-se:
- Posicionamento ou folga incorretos da lâmina.
- Ajustes repetidos à largura da tira.
- Tensão instável durante o arranque.
- Desalinhamento entre a bobina de entrada e a linha de corte.
- São necessários testes para se obter uma qualidade de acabamento aceitável.
Procedimentos de configuração mal padronizados podem aumentar o desperdício, especialmente quando se processam encomendas pequenas e frequentes ou se alteram as especificações dos produtos.
Rejeição relacionada com defeitos
O material também pode tornar-se inutilizável quando o corte longitudinal produz defeitos que excedem as especificações do cliente.
Entre os exemplos mais comuns contam-se:
- Rebarbas: Formação excessiva de rebarbas causada por uma folga inadequada da lâmina, lâminas gastas ou uma configuração incorreta.
- Desvio de largura: As tiras acabadas não cumprem a tolerância dimensional especificada.
- Camber: As tiras apresentam uma curvatura lateral excessiva.
- Danos superficiais: Os riscos ou marcas de manuseamento reduzem a aceitabilidade do produto.
- Defeitos no enrolamento das bobinas: Uma tensão irregular ou um mau alinhamento resultam em bobinas acabadas instáveis ou danificadas.
Estes defeitos podem levar a retrabalho, à desclassificação do material ou à rejeição por parte do cliente. Prevenir esses defeitos é, geralmente, mais eficaz do que tentar recuperar o material depois de surgirem problemas de qualidade.
Largura não utilizada e desperdício nas extremidades das bobinas
A largura não utilizada é a parte da bobina-mãe que resta após terem sido contabilizadas as larguras de tira necessárias e os cortes nas bordas.
Por exemplo, um padrão de corte pode produzir várias tiras aceitáveis, mas deixar um resíduo estreito que não pode ser utilizado de forma rentável na mesma série de produção.
Os restos das extremidades das bobinas também podem tornar-se difíceis de processar quando o comprimento restante é insuficiente para outra encomenda ou quando os custos de manuseamento e preparação superam o valor do material.
Estas perdas estão frequentemente relacionadas com o planeamento da produção e não com o desempenho das máquinas.
Otimizar os padrões de corte para melhorar a utilização do material
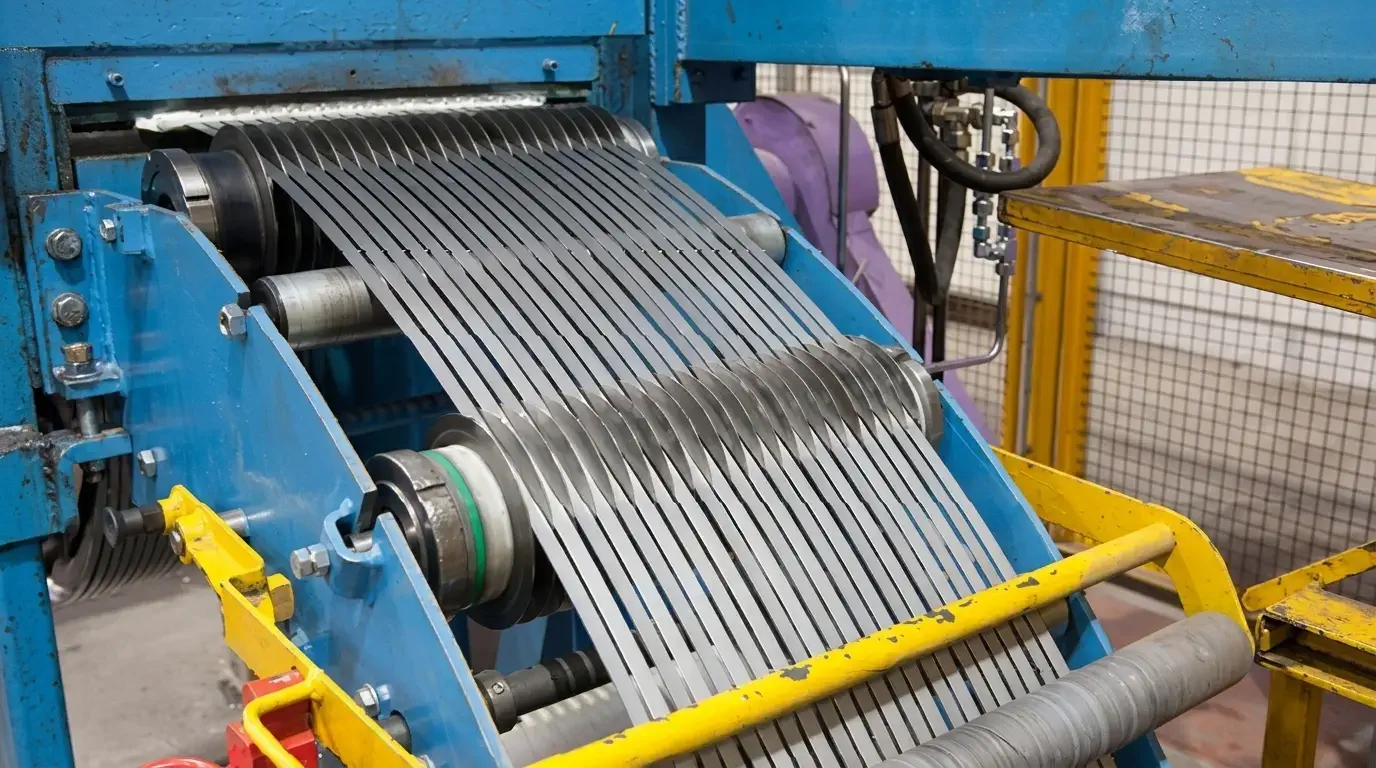
A otimização do padrão de corte é uma das formas mais diretas de reduzir o desperdício relacionado com a largura. Determina a forma como a largura disponível da bobina-mãe é dividida em tiras acabadas.
Um padrão bem planeado deve maximizar a produção útil, respeitando simultaneamente as tolerâncias dimensionais, as limitações do equipamento e os requisitos do cliente.
Ajustar a largura da bobina à largura das tiras necessárias
O primeiro passo consiste em comparar a largura da bobina-mãe recebida com as larguras exigidas pelas encomendas dos clientes.
Por exemplo, um processador que receba uma bobina-mãe de 1 250 mm precisa de determinar qual a combinação de larguras de tiras acabadas que permite utilizar o material disponível da forma mais eficiente.
Uma combinação inadequada pode deixar uma grande parte por utilizar, mesmo quando a máquina funciona corretamente. Uma combinação mais adequada permite transformar uma maior proporção da bobina-mãe em produtos comercializáveis.
Ao planear um padrão de corte, tenha em conta o seguinte:
- Largura da bobina principal.
- Larguras finais exigidas das tiras.
- Número de tiras para cada largura.
- Acabamento necessário nas bordas.
- Quantidade e posicionamento das lâminas.
- Limitações do equipamento e largura mínima da tira.
O objetivo não é simplesmente encaixar o maior número possível de tiras. As larguras finais têm de respeitar as especificações do cliente e o padrão tem de ser prático para a linha de corte.
Combinar encomendas compatíveis numa única operação de corte
Quando os planos de produção o permitirem, a combinação de encomendas de clientes compatíveis pode melhorar a utilização dos materiais.
Por exemplo, pode utilizar-se uma bobina-mãe para produzir tiras de várias larguras, em vez de processar uma única combinação de largura que resulte num volume considerável de material não utilizado.
No entanto, as encomendas só devem ser agrupadas quando os seus requisitos técnicos e de produção forem compatíveis.
Verifique o seguinte antes de agrupar encomendas:
- Tipo de aço e especificações do material.
- Espessura e tolerância de espessura.
- Requisitos de qualidade da superfície e das arestas.
- Larguras exigidas das tiras e tolerâncias dimensionais.
- Requisitos relativos ao revestimento ou acabamento, quando aplicável.
- Limitações relacionadas com o equipamento e a embalagem.
A combinação de encomendas incompatíveis pode implicar trabalho adicional de preparação, riscos de qualidade ou complicações na entrega. A utilização do material não deve comprometer a consistência do produto.
Ter em conta as tolerâncias dos clientes e as restrições de produção
As especificações do cliente influenciam a quantidade de material que pode ser utilizada num padrão de corte longitudinal.
Se um cliente permitir uma tolerância de largura definida, o transformador poderá dispor de alguma flexibilidade no planeamento das larguras das tiras. No entanto, essa flexibilidade deve manter-se dentro das especificações aprovadas.
Um transformador nunca deve alterar as dimensões das tiras acabadas apenas para melhorar o rendimento sem a aprovação do cliente.
As limitações de produção também são importantes. Faixas muito estreitas, um número excessivo de lâminas ou padrões complexos podem reduzir a estabilidade de funcionamento e aumentar o tempo de preparação.
O melhor padrão de corte consiste, portanto, num equilíbrio entre a aproveitamento do material, a eficiência da produção e a qualidade do produto acabado.
Cálculo ilustrativo do padrão de corte longitudinal
Considere uma bobina-mãe de 1 250 mm com o seguinte padrão proposto:
| Atribuição de largura | Largura |
|---|---|
| Quatro tiras acabadas × 250 mm | 1 000 mm |
| Uma tira acabada × 200 mm | 200 mm |
| Margens esquerda e direita × 15 mm | 30 mm |
| Largura não utilizada restante | 20 mm |
| Total | 1 250 mm |
As tiras acabadas representam 1 200 mm da largura original.
A utilização teórica da largura é:
Utilização da largura (%) = (Largura comercializável / Largura da bobina-mãe) × 100%
Taxa de utilização da largura (%) = (1 200 / 1 250) × 100% = 96%
Os restantes 50 mm são compostos por 30 mm de acabamento nas bordas e 20 mm de largura não utilizada.
Este é um exemplo simplificado baseado na largura. O rendimento real, baseado no peso, pode diferir devido a perdas nas extremidades da bobina, resíduos de configuração, defeitos de processamento e outros fatores de produção. A largura restante também pode ser recuperável para outra encomenda, em vez de ser imediatamente classificada como resíduo.
Controlo das configurações da máquina de corte de bordas e de corte longitudinal
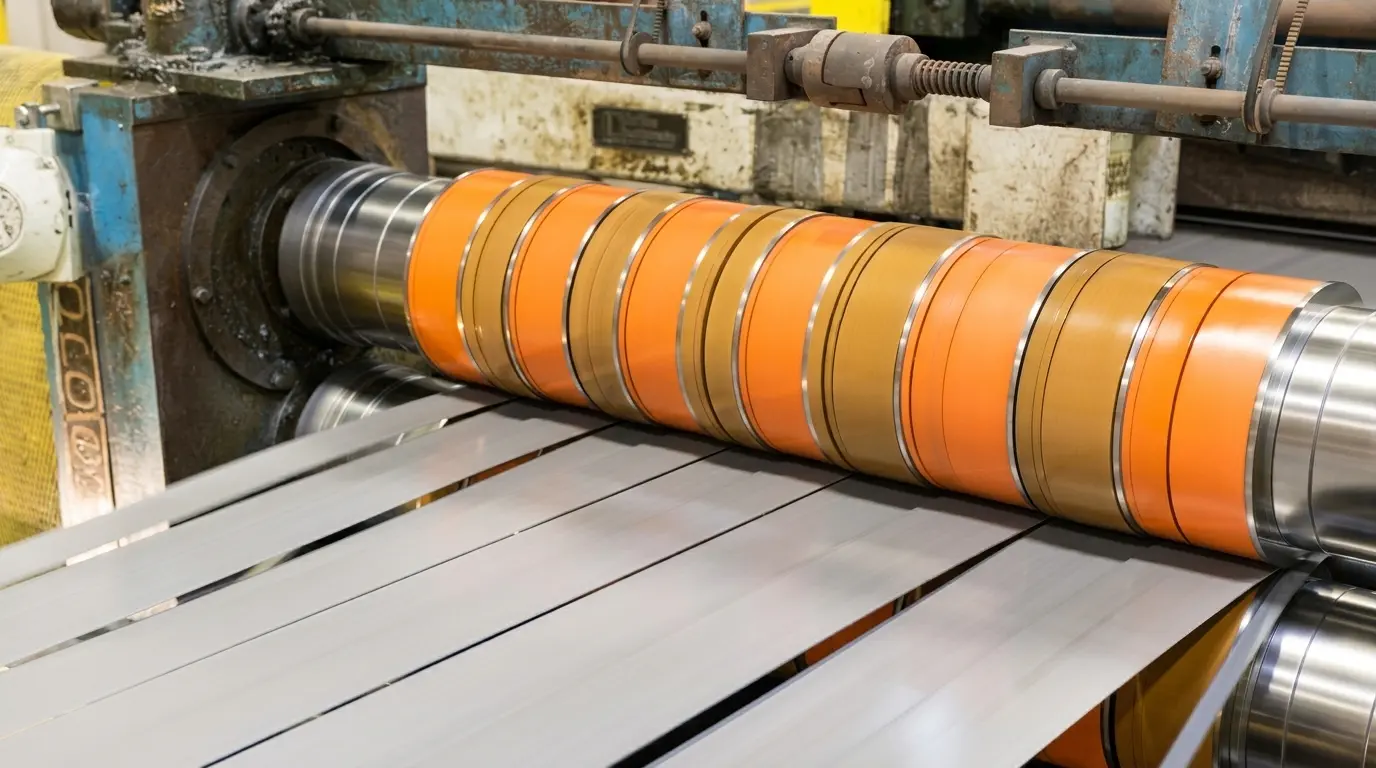
Uma vez definido o padrão de corte, a configuração da máquina e as condições de funcionamento determinam se a utilização do material prevista pode ser alcançada de forma consistente.
Definir o corte das bordas de acordo com o estado da bobina recebida
A utilização da mesma margem de corte nas extremidades para todas as bobinas-mãe pode resultar numa perda desnecessária de material.
As bobinas recebidas podem apresentar variações na qualidade das bordas, na uniformidade da largura, na curvatura e no estado da superfície. Os transformadores devem inspecionar o material antes de decidirem qual a quantidade necessária de corte nas bordas.
Uma abordagem prática inclui:
- Inspeção das bordas das bobinas recebidas.
- Identificação de fissuras, secções danificadas e irregularidades.
- Determinação do corte mínimo necessário para cumprir as especificações do produto acabado.
- Confirmar se a margem de corte prevista é compatível com o padrão de corte longitudinal.
Esta abordagem ajuda a evitar um corte excessivo, mantendo simultaneamente a qualidade de corte necessária.
Otimizar a folga e a sobreposição da lâmina de corte
A distância livre da lâmina e a sobreposição são parâmetros de configuração importantes que afetam a qualidade do corte.
Uma folga incorreta pode contribuir para a formação de rebarbas excessivas, má qualidade das arestas e problemas dimensionais. Uma sobreposição inadequada também pode afetar a estabilidade do corte.
As definições adequadas dependem de fatores como:
- Espessura do material.
- Tipo de aço e propriedades mecânicas.
- Estado e geometria da faca.
- Concepção de máquinas de corte longitudinal.
- Qualidade exigida das arestas e limites de rebarbas.
Os operadores devem seguir as especificações do equipamento e das ferramentas, em vez de aplicarem um único valor universal de folga ou sobreposição a todos os materiais.
A inspeção regular das lâminas, dos espaçadores e do alinhamento das ferramentas também é importante. Ferramentas gastas ou danificadas podem causar defeitos recorrentes e aumentar a quantidade de material que tem de ser rejeitado ou reprocessado.
Manter a tensão e o alinhamento adequados da fita
É necessária uma tensão estável para manter um movimento consistente da tira ao longo de todo o processo de corte longitudinal.
Um controlo inadequado da tensão pode contribuir para o desvio da tira, o enrolamento irregular, bobinas soltas e outros problemas de manuseamento ou dimensionais.
Os processadores devem ter em atenção o seguinte:
- Tensão uniforme ao longo de toda a linha de corte.
- Alinhamento correto da bobina principal de entrada.
- Condições estáveis de recuo.
- Posicionamento adequado dos separadores e do equipamento de enrolamento.
- Inspeção regular dos componentes de controlo da tensão.
O objetivo é garantir um manuseamento estável das tiras, desde o desenrolamento até ao corte longitudinal e ao rebobinamento. Isto reduz os defeitos evitáveis e ajuda a proteger as tiras acabadas.
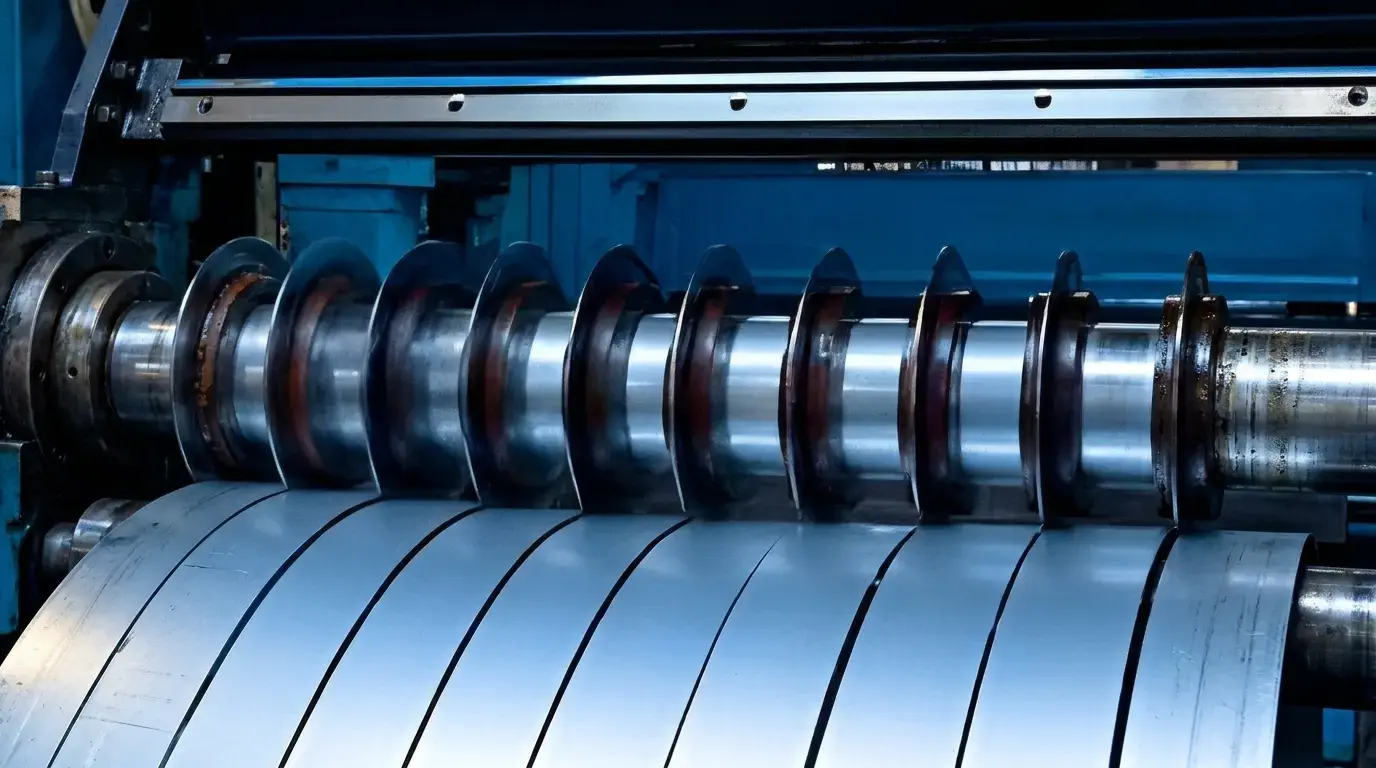
Reduzir o desperdício na preparação das máquinas através de um melhor planeamento da produção
Nem todos os resíduos provêm de operações de corte. O planeamento da produção também influencia a frequência com que as máquinas precisam de ser reconfiguradas e a quantidade de material consumida durante a preparação.
Um plano de produção mais organizado pode reduzir ajustes desnecessários e melhorar a consistência das operações de corte longitudinal.
Existem várias práticas que podem ajudar:
- Encomendas compatíveis com o grupo: Sempre que possível, agende em conjunto as encomendas com as mesmas classes, espessuras e requisitos de processamento.
- Reduzir as trocas desnecessárias de lâminas: Planear as sequências de produção de forma a evitar alterações frequentes na configuração das facas.
- Confirmar as especificações antes da produção: Verifique as larguras das tiras, as quantidades, as tolerâncias e os requisitos de embalagem antes de carregar a bobina principal.
- Padronizar os procedimentos de configuração: Manter registos das configurações e das etapas de inspeção relativas às especificações recorrentes dos materiais.
- Registe os parâmetros de produção bem-sucedidos: Utilize os registos de produção anteriores como referência ao processar encomendas semelhantes.
Estas práticas podem reduzir a necessidade de ensaios repetidos e evitar perdas evitáveis decorrentes da configuração.
No entanto, o planeamento da produção deve também ter em conta os prazos de entrega, as necessidades de stock e a disponibilidade de equipamento. A combinação de encomendas só é útil quando não acarreta custos mais elevados nem complicações operacionais noutros setores.
Calcular e monitorizar o rendimento do corte longitudinal
A redução de resíduos deve ser medida, em vez de avaliada através de inspeção visual ou de estimativas do operador.
O acompanhamento da taxa de refugo e do rendimento do corte em tiras ajuda os transformadores a identificar ciclos de produção ineficientes e a determinar se as medidas corretivas estão a surtir efeito.
Como calcular a taxa de refugo e o rendimento do corte longitudinal
Existem duas fórmulas básicas que são úteis:
Taxa de sucata (%) = (Peso da sucata / Peso da bobina de entrada) × 100%
Rendimento de corte longitudinal (%) = (Peso das tiras comercializáveis / Peso da bobina de entrada) × 100%
Estes valores partem do princípio de que todo o material de entrada é contabilizado como produção comercializável ou sucata. Se os restos recuperáveis, os trabalhos em curso ou outras categorias de material forem registados separadamente, o método de reporte deve definir a forma como estes são tratados.
Acompanhar os resíduos por categoria, em vez de utilizar um valor total
Um único valor relativo à taxa de refugo mostra o resultado global, mas não explica por que razão se está a perder material.
Os transformadores devem registar os resíduos por categoria, a fim de identificar as maiores oportunidades de melhoria.
| Categoria de sucata | O que monitorizar | Possível melhoria |
|---|---|---|
| Acabamento das bordas | Largura e peso da guarnição | Melhorar a inspeção das bobinas recebidas e o planeamento do corte |
| Resíduos de montagem | Perdas de arranque e de ajuste | Padronizar a configuração da máquina |
| Resíduos com defeito | Rebarbas, desvios de largura, danos na superfície e defeitos no enrolamento | Melhorar o equipamento, o alinhamento e o controlo do processo |
| Resíduos das extremidades das bobinas | Peso da extremidade da bobina inutilizável | Melhorar o planeamento das encomendas e a gestão dos excedentes |
| Largura não utilizada | Largura restante após o corte longitudinal | Otimizar os padrões de corte e as combinações de encomendas |
A comparação destes registos entre diferentes classes, espessuras, larguras de bobina e lotes de produção pode revelar problemas recorrentes.
Por exemplo, um nível consistentemente elevado de desperdício na configuração pode indicar que as configurações da máquina não estão suficientemente padronizadas. Por outro lado, perdas elevadas decorrentes da largura não utilizada podem indicar combinações de encomendas inadequadas ou uma seleção inadequada da bobina principal.
Criar um processo contínuo de redução de resíduos
A redução do desperdício não é um ajuste pontual. Exige um processo contínuo que integre as compras, o planeamento da produção, a operação das máquinas e o controlo de qualidade.
Um processo prático de melhoria pode seguir estes passos:
- Estabelecer uma linha de referência: Registe o peso das bobinas recebidas, a produção comercializável e os resíduos, por categoria.
- Identifique a principal fonte de perdas: Determine se as maiores perdas resultam do corte das bordas, da configuração, de defeitos ou da largura não utilizada.
- Dar prioridade às ações corretivas: Trate primeiro das perdas com maior impacto e mais facilmente evitáveis.
- Padronizar as melhorias: Documentar os padrões de corte, as configurações da máquina e os procedimentos de inspeção que se revelaram bem-sucedidos.
- Analisar os resultados da produção: Compare a taxa de rejeição e o rendimento antes e depois de cada melhoria.
- Atualizar as decisões relativas às compras e à programação: Utilizar os dados de produção para melhorar a seleção das bobinas-mestre e as combinações de encomendas.
Este processo também contribui para melhorar a comunicação entre departamentos. As equipas de compras podem ter em conta as dimensões dos materiais e a qualidade dos produtos recebidos, os responsáveis pelo planeamento da produção podem otimizar as combinações de encomendas e os operadores podem dar feedback sobre o desempenho das máquinas.
Com o tempo, esta coordenação pode reduzir as perdas de material evitáveis, mantendo simultaneamente uma qualidade consistente do produto.
Conclusão
A redução dos resíduos no corte de bobinas de aço requer uma combinação de planeamento de materiais, controlo da produção e gestão de equipamentos.
Os pontos de partida mais eficazes consistem em identificar as principais fontes de desperdício, otimizar os padrões de corte longitudinal, controlar o corte das bordas, manter configurações adequadas das máquinas e monitorizar a utilização do material através de registos de produção consistentes.
Para os transformadores e compradores de aço, a qualidade do material e a consistência dimensional também influenciam a eficiência com que as bobinas recebidas podem ser transformadas em tiras acabadas. Trabalhar com um fornecedor fiável fornecedor de bobinas de aço e definir claramente as especificações dos materiais pode ajudar a estabelecer um processo de produção mais previsível.
A Weijunli Steel fornece produtos siderúrgicos e presta serviços de apoio soluções personalizadas de transformação de aço para compradores industriais. Ao comunicar antecipadamente as especificações dos materiais, as dimensões e as necessidades de processamento, poderá avaliar as opções de abastecimento adequadas para as suas operações a jusante.