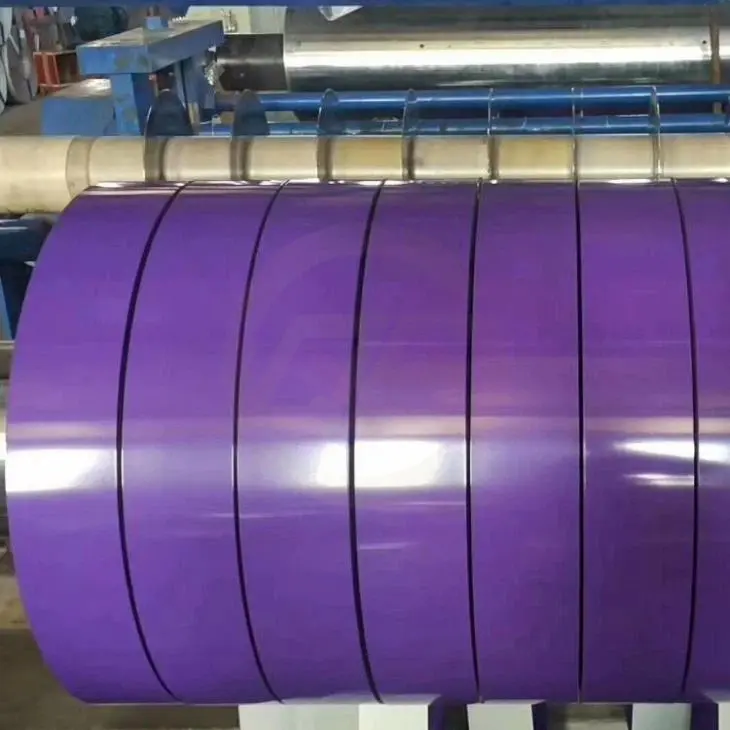
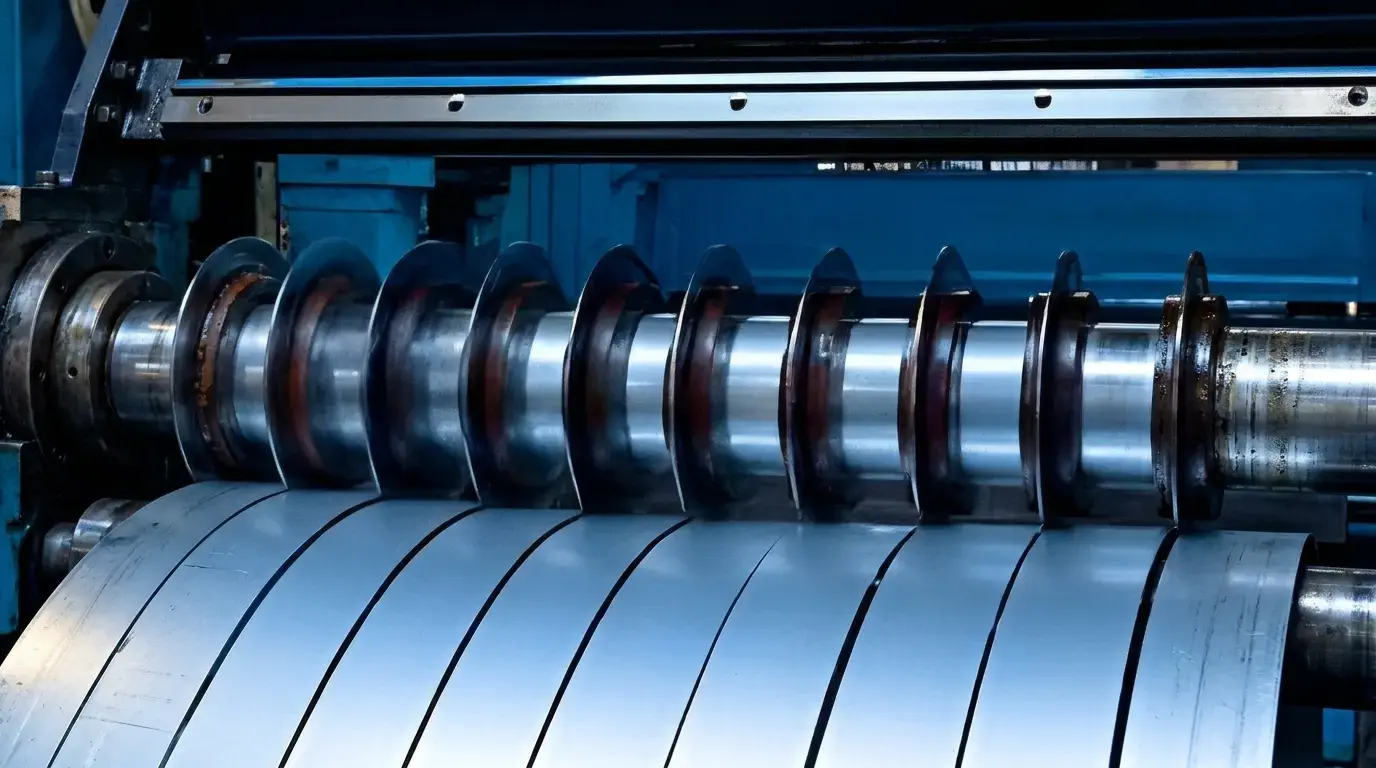
Le refendage des bobines d'acier consiste à transformer de larges bobines mères en bandes plus étroites destinées à la fabrication en aval. Cependant, chaque cycle de refendage peut entraîner des pertes de matière dues à la découpe des bords, à des schémas de refendage peu efficaces, au réglage des machines, à des défauts de traitement et aux restes de bobines non utilisés.
Pour les centres de service de l'acier et les transformateurs de bobines, ces pertes ont une incidence directe sur les coûts des matières premières et la rentabilité de la production. Même une légère amélioration du taux d'utilisation des matières premières peut faire la différence lors du traitement de grands volumes d'acier.
Pour réduire les déchets lors du refendage des bobines, il ne suffit pas de régler les paramètres de la machine. Du point de vue d'un sidérurgiste, fournisseur et transformateur, cela implique de coordonner la planification des commandes, l'optimisation des plans de découpe, la découpe des bords, la maintenance des équipements et le suivi de la production. Ce guide explique les principales sources de rebuts et propose des solutions concrètes pour améliorer le rendement de découpe sans compromettre la qualité des bandes ni les spécifications des clients.
Identifier les principales sources de déchets lors du refendage des bobines
Avant de mettre en œuvre des améliorations, les transformateurs doivent comprendre où se produisent les pertes de matière. Les différentes sources de déchets nécessitant des solutions différentes, le simple suivi du poids total des déchets peut ne pas permettre de mettre en évidence les problèmes sous-jacents.
Chutes de bordures
Les chutes de découpe des bords sont générées lors du refendage, lorsque les bords extérieurs d'une bobine mère sont retirés. Ce matériau peut présenter des fissures sur les bords, des bords irréguliers, des zones endommagées ou d'autres imperfections qui le rendent impropre à la fabrication des bandes finies requises.
L'ampleur de la découpe des bords dépend de l'état de la bobine à l'arrivée, de la qualité des bords, de l'uniformité de la largeur et des exigences du client.
Une découpe excessive réduit la largeur utile de la bobine mère. Cependant, une réduction trop importante de la largeur de découpe peut entraîner l'apparition de défauts sur les bandes finies et causer des problèmes de qualité en aval.
L'objectif est de n'enlever que la matière nécessaire pour obtenir l'état des arêtes et la qualité du produit requis.
Réglage de la découpe et déchets de démarrage
Les chutes de mise en route sont générées lors de la préparation de la machine et du réglage de la production. Elles peuvent se produire lorsque les opérateurs enfilent la bobine, positionnent les couteaux de refendage, règlent la tension ou stabilisent le processus de défilement de la bande.
Parmi les causes courantes, on peut citer :
- Mauvais positionnement ou jeu incorrect de la lame.
- Ajustements répétés de la largeur de la bande.
- Tension instable lors du démarrage.
- Désalignement entre la bobine d'arrivée et la ligne de refendage.
- Des essais sont nécessaires pour obtenir une qualité de bord acceptable.
Des procédures de configuration mal standardisées peuvent entraîner une augmentation du gaspillage, notamment lors du traitement de petites commandes fréquentes ou en cas de modification des spécifications des produits.
Rebut lié à un défaut
Le matériau peut également devenir inutilisable lorsque le refendage entraîne des défauts qui ne respectent pas les spécifications du client.
Parmi les exemples courants, on peut citer :
- Bavures : Formation excessive de bavures due à un jeu inadapté entre les couteaux, à des lames usées ou à un réglage incorrect.
- Écart de largeur : Les bandes finies ne respectent pas les tolérances dimensionnelles spécifiées.
- Camber : Les bandes présentent une courbure latérale excessive.
- Dommages superficiels : Les rayures ou les traces de manipulation réduisent l'acceptabilité du produit.
- Défauts d'enroulement des bobines : Une tension inégale ou un mauvais alignement entraîne la production de bobines finies instables ou endommagées.
Ces défauts peuvent entraîner des retouches, une déclassification des matériaux ou un refus de la part du client. Il est généralement plus efficace de les prévenir que de tenter de récupérer les matériaux une fois que des problèmes de qualité sont apparus.
Largeur inutilisée et déchets d'extrémité de bobine
La largeur inutilisée correspond à la partie de la bobine mère qui reste une fois que les largeurs de bandes requises et les chutes latérales ont été prélevées.
Par exemple, un schéma de refendage peut produire plusieurs bandes acceptables tout en laissant un chutes étroite qui ne peut pas être exploitée de manière rentable au cours du même cycle de production.
Les chutes d'extrémités de bobines peuvent également s'avérer difficiles à traiter lorsque la longueur restante est insuffisante pour une autre commande ou lorsque les coûts de manutention et de mise en place dépassent la valeur du matériau.
Ces pertes sont souvent liées à la planification de la production plutôt qu'aux performances des machines.
Optimiser les schémas de découpe pour améliorer le rendement des matériaux
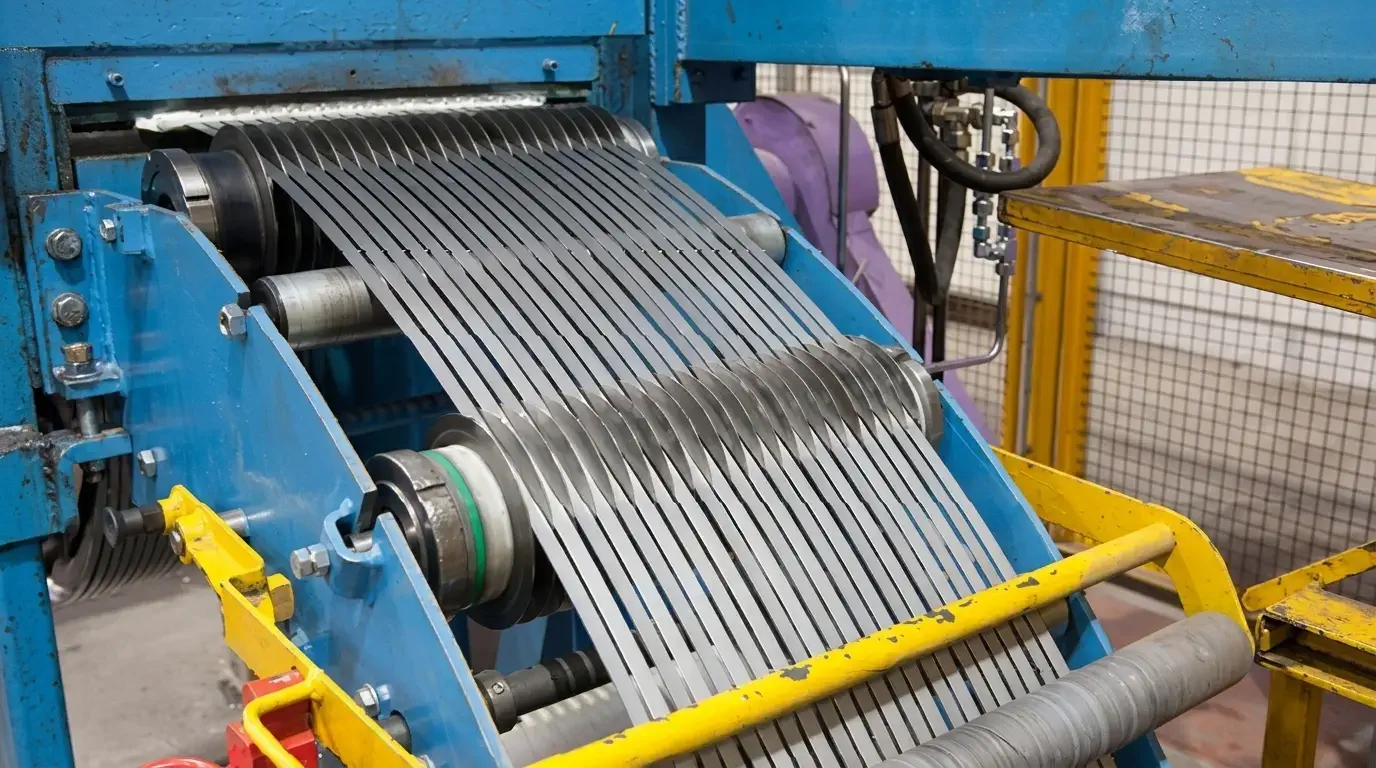
L'optimisation du schéma de refendage est l'un des moyens les plus directs de réduire les chutes liées à la largeur. Elle détermine la manière dont la largeur de la bobine mère disponible est répartie en bandes finies.
Un schéma bien conçu doit permettre d'optimiser le rendement utile tout en respectant les tolérances dimensionnelles, les contraintes liées aux équipements et les exigences des clients.
Adapter la largeur de la bobine à celle des bandes requises
La première étape consiste à comparer la largeur de la bobine mère à réception avec les largeurs spécifiées dans les commandes des clients.
Par exemple, un transformateur qui reçoit une bobine mère de 1 250 mm doit déterminer quelle combinaison de largeurs de bandes finies permet d'utiliser au mieux le matériau disponible.
Une mauvaise combinaison peut entraîner une importante partie inutilisée, même lorsque la machine fonctionne correctement. Une combinaison plus adaptée permet de transformer une plus grande partie de la bobine mère en produits commercialisables.
Lors de la conception d'un schéma de découpe, tenez compte des éléments suivants :
- Largeur de la bobine principale.
- Largeurs requises des bandes finies.
- Nombre de bandes pour chaque largeur.
- Découpe des bords indispensable.
- Nombre et positionnement des lames.
- Limites de l'équipement et largeur minimale des bandes.
L'objectif n'est pas simplement d'agencer le plus grand nombre possible de bandes. Les largeurs finales doivent respecter les spécifications du client, et le tracé doit être adapté à la ligne de refendage.
Regrouper les commandes compatibles en un seul cycle de découpe
Lorsque les calendriers de production le permettent, le regroupement de commandes clients compatibles peut permettre d'optimiser l'utilisation des matériaux.
Par exemple, une bobine mère peut être utilisée pour produire plusieurs largeurs de bande, plutôt que de traiter une seule combinaison de largeurs qui génère un gaspillage important de matière.
Toutefois, les commandes ne doivent être regroupées que si leurs exigences techniques et de production sont compatibles.
Avant de regrouper des commandes, vérifiez les points suivants :
- Nuance d'acier et spécifications du matériau.
- Épaisseur et tolérance d'épaisseur.
- Exigences relatives à la qualité des surfaces et des arêtes.
- Largeurs de bandes requises et tolérances dimensionnelles.
- Exigences relatives au revêtement ou à la finition, le cas échéant.
- Contraintes liées au matériel et à l'emballage.
Le regroupement de commandes incompatibles peut entraîner un surcroît de travail de préparation, des risques liés à la qualité ou des complications au niveau de la livraison. L'optimisation de l'utilisation des matières ne doit pas se faire au détriment de l'uniformité des produits.
Tenir compte des tolérances des clients et des contraintes de production
Les spécifications du client déterminent la quantité de matériau pouvant être utilisée dans un schéma de refendage.
Si un client autorise une tolérance de largeur définie, le transformateur peut disposer d'une certaine marge de manœuvre lors de la planification des largeurs de bandes. Toutefois, cette marge de manœuvre doit rester dans les limites des spécifications approuvées.
Un transformateur ne doit jamais modifier les dimensions des bandes finies dans le seul but d'améliorer le rendement sans l'accord du client.
Les contraintes de production jouent également un rôle important. Des bandes très étroites, un nombre excessif de lames ou des motifs complexes peuvent nuire à la stabilité de fonctionnement et allonger le temps de mise en place.
Le meilleur schéma de découpe est donc celui qui permet d'atteindre un équilibre entre l'utilisation optimale du matériau, l'efficacité de la production et la qualité du produit fini.
Exemple de calcul d'un schéma de refendage
Prenons l'exemple d'une bobine mère de 1 250 mm présentant la configuration suivante :
| Répartition de la largeur | Largeur |
|---|---|
| Quatre bandes finies × 250 mm | 1 000 mm |
| Une bande finie × 200 mm | 200 mm |
| Bords gauche et droit × 15 mm | 30 mm |
| Largeur restante inutilisée | 20 mm |
| Total | 1 250 mm |
Les bandes finies représentent 1 200 mm de la largeur d'origine.
Le taux d'utilisation théorique de la bande passante est le suivant :
Taux d'utilisation de la largeur (%) = (Largeur commercialisable / Largeur de la bobine mère) × 100%
Taux d'utilisation de la largeur (%) = (1 200 / 1 250) × 1 00% = 96%
Les 50 mm restants se composent de 30 mm de bordure et de 20 mm de largeur inutilisée.
Il s'agit d'un exemple simplifié basé sur la largeur. Le rendement réel, calculé en fonction du poids, peut varier en raison des pertes aux extrémités des bobines, des rebuts de mise en place, des défauts de fabrication et d'autres facteurs liés à la production. La largeur restante peut également être réutilisée pour une autre commande, plutôt que d'être immédiatement classée comme rebut.
Réglage des paramètres de la machine de rognage et de refendage des bords
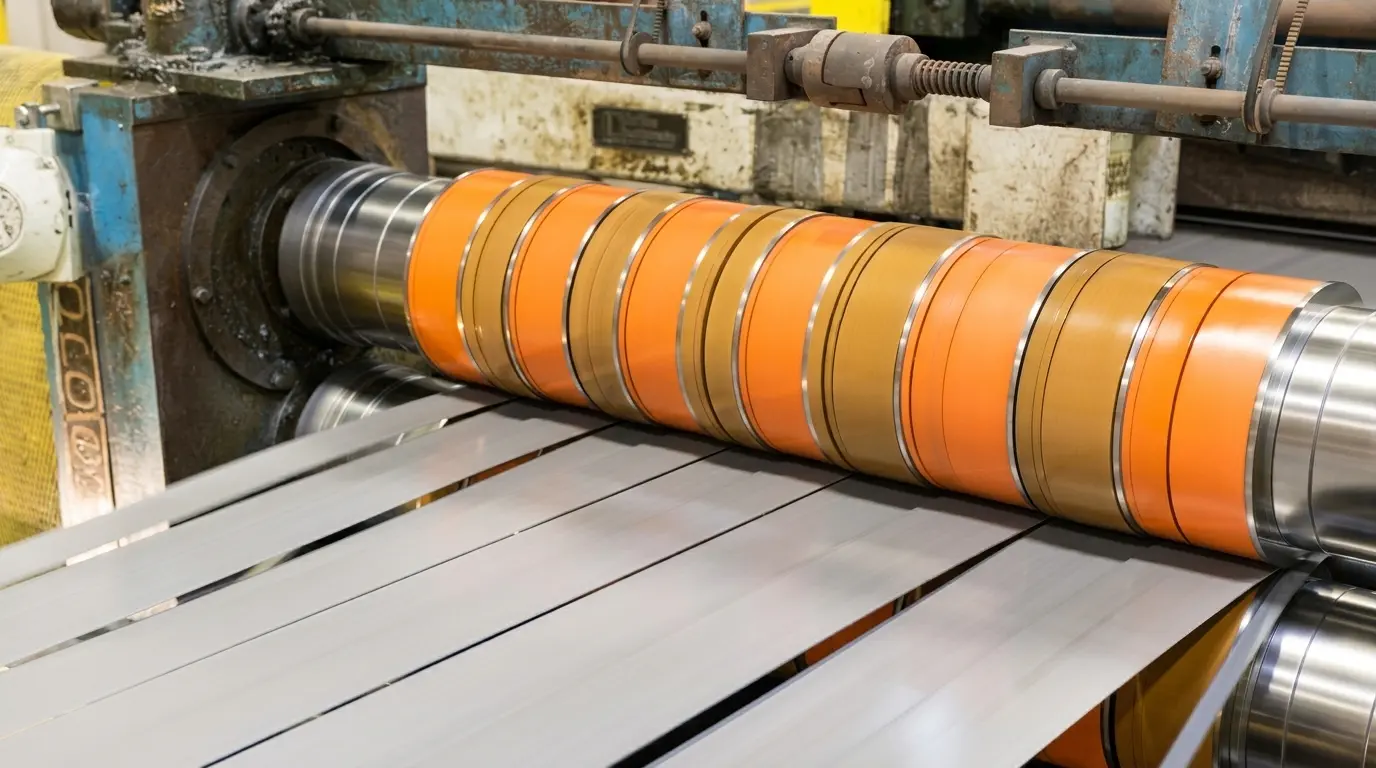
Une fois le schéma de découpe défini, ce sont la configuration de la machine et les conditions d'exploitation qui déterminent si l'utilisation prévue du matériau peut être atteinte de manière constante.
Régler la découpe des bords en fonction de l'état de la bobine entrante
Utiliser la même marge de découpe pour chaque bobine mère peut entraîner un gaspillage de matière inutile.
Les bobines entrantes peuvent présenter des variations en termes de qualité des bords, d'uniformité de la largeur, de cambrure et d'état de surface. Les transformateurs doivent inspecter le matériau avant de déterminer l'ampleur de la découpe des bords nécessaire.
Une approche pratique comprend :
- Contrôle des bords des bobines à l'arrivée.
- Identification des fissures, des parties endommagées et des irrégularités.
- Détermination de la quantité minimale de parures nécessaire pour respecter les spécifications du produit fini.
- Vérifier que la marge de découpe prévue est compatible avec le schéma de refendage.
Cette approche permet d'éviter un détourage excessif tout en conservant la qualité de bordure requise.
Optimisation du jeu et du chevauchement des lames de refendage
Le jeu de la lame et le chevauchement sont des paramètres de réglage importants qui influent sur la qualité de la coupe.
Un jeu incorrect peut entraîner la formation de bavures excessives, une mauvaise qualité des arêtes et des problèmes dimensionnels. Un chevauchement inadapté peut également nuire à la stabilité de la coupe.
Les paramètres appropriés dépendent de facteurs tels que :
- Épaisseur du matériau.
- Nuance d'acier et propriétés mécaniques.
- État et géométrie de la lame.
- Conception d'une machine à refendre.
- Exigences relatives à la qualité des arêtes et aux limites de bavures.
Les opérateurs doivent respecter les spécifications relatives aux équipements et à l'outillage, plutôt que d'appliquer une valeur unique de jeu ou de chevauchement à tous les matériaux.
Il est également important de procéder à des contrôles réguliers des lames, des entretoises et de l'alignement des outils. Des outils usés ou endommagés peuvent entraîner l'apparition de défauts récurrents et augmenter la quantité de matière devant être rejetée ou retraité.
Veiller à ce que la tension et l'alignement de la bande soient corrects
Une tension stable est nécessaire pour assurer un déplacement régulier de la bande tout au long du processus de refendage.
Un mauvais contrôle de la tension peut entraîner des déviations de la bande, un enroulement irrégulier, des bobines trop lâches et d'autres problèmes liés à la manipulation ou aux dimensions.
Les transformateurs doivent veiller à :
- Une tension constante sur toute la longueur de la ligne de refendage.
- Alignement correct de la bobine maître entrante.
- Conditions de recul stables.
- Positionnement correct des séparateurs et des équipements d'enroulement.
- Inspection régulière des composants de contrôle de la tension.
L'objectif est d'assurer une manipulation stable des bandes, depuis le déroulement jusqu'au refendage et au rembobinage. Cela permet de réduire les défauts évitables et contribue à protéger les bandes finies.
Réduire le gaspillage lié aux changements de configuration grâce à une meilleure planification de la production
Les chutes ne proviennent pas toutes des opérations de découpe. La planification de la production influe également sur la fréquence à laquelle les machines doivent être reconfigurées et sur la quantité de matière consommée lors du réglage.
Un plan de production mieux organisé permet de réduire les ajustements superflus et d'améliorer la régularité des opérations de refendage.
Plusieurs mesures peuvent s'avérer utiles :
- Commandes compatibles avec le mode « groupe » : Dans la mesure du possible, regroupez les commandes présentant des nuances, des épaisseurs et des exigences de traitement identiques.
- Réduire les changements de lame inutiles : Planifiez les séquences de production de manière à éviter les changements fréquents de configuration des couteaux.
- Vérifier les spécifications avant la production : Vérifiez la largeur des bandes, les quantités, les tolérances et les exigences d'emballage avant de charger la bobine mère.
- Normaliser les procédures de configuration : Conserver une trace écrite des paramètres et des étapes d'inspection pour les spécifications récurrentes relatives aux matériaux.
- Enregistrer les paramètres de production ayant donné de bons résultats : Utilisez les registres de production antérieurs comme référence lors du traitement de commandes similaires.
Ces pratiques permettent de réduire le nombre d'essais répétés et d'éviter les pertes liées à la mise en place qui pourraient être évitées.
Toutefois, la planification de la production doit également tenir compte des délais de livraison, des besoins en stocks et de la disponibilité des équipements. Le regroupement des commandes n'est utile que s'il n'entraîne pas de coûts supplémentaires ni de complications opérationnelles ailleurs.
Calcul et suivi du rendement de refendage
La réduction des rebuts doit être mesurée plutôt que évaluée par inspection visuelle ou sur la base d'estimations de l'opérateur.
Le suivi du taux de rebuts et du rendement de refendage aide les transformateurs à identifier les cycles de production inefficaces et à déterminer si les mesures correctives mises en place sont efficaces.
Comment calculer le taux de rebut et le rendement de refendage
Deux formules de base sont utiles :
Taux de rebut (%) = (Poids des rebuts / Poids de la bobine d'alimentation) × 100%
Rendement de refendage (%) = (Poids des bandes commercialisables / Poids de la bobine d'alimentation) × 100%
Ces chiffres partent du principe que tous les intrants sont comptabilisés soit comme production commercialisable, soit comme rebuts. Si les chutes valorisables, les travaux en cours ou d'autres catégories de matières sont enregistrés séparément, la méthode de déclaration doit préciser comment ils sont traités.
Suivre les déchets par catégorie plutôt que d'utiliser un seul chiffre global
Un simple chiffre indiquant le taux de rebut donne une idée du résultat global, mais n'explique pas pourquoi il y a des pertes de matière.
Les transformateurs devraient recenser les rebuts par catégorie afin d'identifier les principaux axes d'amélioration.
| Catégorie de ferraille | Éléments à surveiller | Amélioration possible |
|---|---|---|
| Bordure | Largeur et poids de la bande | Améliorer le contrôle des bobines à leur réception et la planification de la découpe |
| Déchets de montage | Pertes de démarrage et d'ajustement | Standardiser la configuration des machines |
| Déchets dus à des défauts | Bavures, écarts de largeur, dommages superficiels et défauts d'enroulement | Améliorer l'outillage, l'alignement et le contrôle des processus |
| Déchets d'extrémités de bobines | Contrepoids d'extrémité de bobine inutilisable | Améliorer la planification des commandes et la gestion des invendus |
| Largeur inutilisée | Largeur restante après refendage | Optimiser les schémas de découpe et les combinaisons de commandes |
La comparaison de ces données entre différents grades, épaisseurs, largeurs de bobines et séries de production peut mettre en évidence des problèmes récurrents.
Par exemple, un taux de rebuts de mise en route systématiquement élevé peut indiquer que les réglages des machines ne sont pas suffisamment standardisés. En revanche, des pertes importantes liées à la largeur inutilisée peuvent être le signe de mauvaises combinaisons de commandes ou d’un choix inadapté de bobines mères.
Mettre en place un processus continu de réduction des déchets
La réduction des rebuts n'est pas un ajustement ponctuel. Elle nécessite un processus continu qui relie les achats, la planification de la production, l'exploitation des machines et le contrôle qualité.
Un processus d'amélioration pratique peut suivre les étapes suivantes :
- Définir une situation de référence : Enregistrer le poids des bobines entrantes, la production commercialisable et les rebuts par catégorie.
- Identifier la principale source de perte : Déterminez si les pertes les plus importantes proviennent de la découpe des bords, de la mise en place, des défauts ou de la largeur non utilisée.
- Hiérarchiser les mesures correctives : Commencez par traiter les pertes les plus lourdes et les plus évitables.
- Harmoniser les améliorations : Consigner les schémas de refendage efficaces, les réglages des machines et les procédures de contrôle.
- Analyser les résultats de production : Comparez le taux de rebut et le rendement avant et après chaque amélioration.
- Mettre à jour les décisions relatives aux achats et à la planification : Utiliser les données de production pour optimiser le choix des bobines de base et les combinaisons de commandes.
Ce processus contribue également à améliorer la communication entre les services. Les équipes des achats peuvent tenir compte des dimensions des matériaux et de la qualité des entrées de marchandises, les planificateurs de production peuvent optimiser les regroupements de commandes, et les opérateurs peuvent faire part de leurs observations sur les performances des machines.
À terme, cette coordination peut permettre de réduire les pertes de matière évitables tout en garantissant une qualité constante des produits.
Conclusion
Pour réduire les rebuts lors du refendage des bobines d'acier, il faut combiner la planification des matériaux, le contrôle de la production et la gestion des équipements.
Les premières mesures à prendre pour optimiser ce processus consistent à identifier les principales sources de chutes, à optimiser les schémas de refendage, à contrôler la découpe des bords, à maintenir des réglages appropriés sur les machines et à surveiller l'utilisation des matériaux à l'aide de registres de production cohérents.
Pour les transformateurs et les acheteurs d'acier, la qualité du matériau et la régularité dimensionnelle influent également sur l'efficacité avec laquelle les bobines entrantes peuvent être transformées en bandes finies. Travailler avec un fournisseur fiable fournisseur de bobines d'acier De plus, définir clairement les spécifications des matériaux peut contribuer à mettre en place un processus de production plus prévisible.
Weijunli Steel fournit des produits sidérurgiques et des supports solutions sur mesure pour l'usinage de l'acier destiné aux acheteurs industriels. En communiquant à l'avance les spécifications des matériaux, les dimensions et les besoins en matière de transformation, vous pourrez évaluer les options d'approvisionnement adaptées à vos opérations en aval.