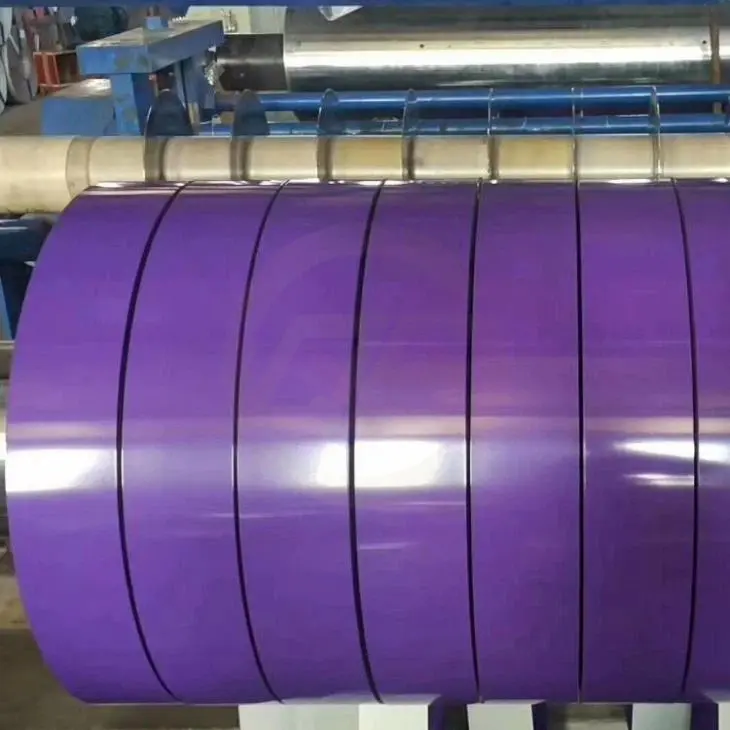
スチールコイルのスリッティングは、幅の広いマスターコイルを、下流工程での製造用に幅の狭いストリップに加工する工程です。しかし、スリッティングを行うたびに、エッジトリミング、非効率的なスリッティングパターン、機械のセットアップ、加工上の欠陥、および未使用のコイル残材などにより、材料ロスが発生する可能性があります。.
鉄鋼サービスセンターやコイル加工業者にとって、こうしたロスは材料費や生産の収益性に直接影響を及ぼします。大量の鋼材を加工する場合、材料利用率のわずかな向上でも大きな違いをもたらします。.
コイルスリッティングにおけるスクラップの削減には、機械の設定を調整するだけでは不十分です。鉄鋼の観点から言えば、 供給業者および加工業者, 、これには、受注計画、スリッティングパターンの最適化、エッジトリミング、設備のメンテナンス、および生産モニタリングの調整が含まれます。本ガイドでは、スクラップの主な発生原因と、ストリップの品質や顧客の仕様を損なうことなくスリッティング歩留まりを向上させるための実践的な方法について解説します。.
コイルスリッティングにおけるスクラップの主な発生源を特定する
改善策を実施する前に、加工業者は材料ロスがどこで発生しているかを把握する必要があります。スクラップの発生源が異なれば、必要な解決策も異なるため、スクラップの総重量だけを追跡しても、根本的な問題が明らかにならない可能性があります。.
エッジトリムの端材
エッジトリムくずは、スリッティング工程でマスターコイルの外縁を切り取る際に発生します。この材料には、エッジのひび割れ、エッジの凹凸、損傷箇所、その他の欠陥が含まれている場合があり、これらは所定の仕上がり帯鋼には不適格となります。.
エッジのトリミング量は、搬入されるコイルの状態、エッジの品質、幅の均一性、および顧客の要件によって異なります。.
トリミングを過度に行うと、マスターコイルの有効幅が狭くなります。しかし、トリミング幅を過度に狭めすぎると、完成したストリップに欠陥が残り、下流工程で品質上の問題を引き起こす可能性があります。.
その目的は、求められるエッジ状態と製品品質を達成するために必要な材料のみを取り除くことです。.
スリッティングのセットアップおよび始動時のスクラップ
セットアップスクラップは、機械の準備や生産調整の過程で発生します。これは、作業者がコイルを巻き付けたり、スリッティングナイフの位置を調整したり、張力を調整したり、ストリップの走行プロセスを安定させたりする際に発生することがあります。.
一般的な原因としては、次のようなものがあります:
- ナイフの位置やクリアランスが不適切です。.
- ストリップ幅の繰り返し調整。.
- 起動時の電圧が不安定。.
- 供給コイルとスリッティングラインの位置ずれ。.
- 許容できるエッジ品質を得るには、試運転が必要です。.
標準化が不十分なセットアップ手順は、特に小口注文を頻繁に処理する場合や製品仕様を変更する場合に、無駄を増やす原因となります。.
欠陥による廃棄
また、スリッティングの過程で、顧客の仕様を超える欠陥が生じた場合、その材料は使用不能となる可能性があります。.
代表的な例としては、次のようなものがあります:
- バリ: 不適切なナイフクリアランス、刃の摩耗、または不適切な設定によって、バリが過剰に発生する。.
- 幅のばらつき: 完成したストリップは、指定された寸法公差の範囲外となっています。.
- キャンバー: 帯状の組織に過度の側方湾曲が認められる。.
- 表面の損傷: 傷や取り扱いによる跡があると、製品の受入基準を満たさなくなります。.
- コイル巻線上の欠陥: 張力のムラや位置合わせの不備は、完成したコイルの不安定さや損傷の原因となります。.
こうした欠陥は、手直し作業、材料のグレードダウン、あるいは顧客による返品につながる可能性があります。品質問題が発生してから材料を修復しようとするよりも、そもそも欠陥を未然に防ぐほうが、一般的に効果的です。.
未使用幅およびコイル端のロス
未使用幅とは、必要なストリップ幅とエッジトリム分を差し引いた後に残るマスターコイルの部分のことです。.
例えば、スリット加工のパターンによっては、数本の良品ストリップが得られる一方で、同じ生産ロット内で経済的に利用できない細長い残材が残ってしまうことがある。.
また、コイルの端材は、残りの長さが別の注文に充てるには不十分である場合や、取り扱い・セットアップにかかるコストが材料の価値を上回る場合にも、処理が困難になることがあります。.
こうした損失は、多くの場合、機械の性能というよりは生産計画に起因するものです。.
スリッティングパターンを最適化し、材料の有効利用率を向上させる
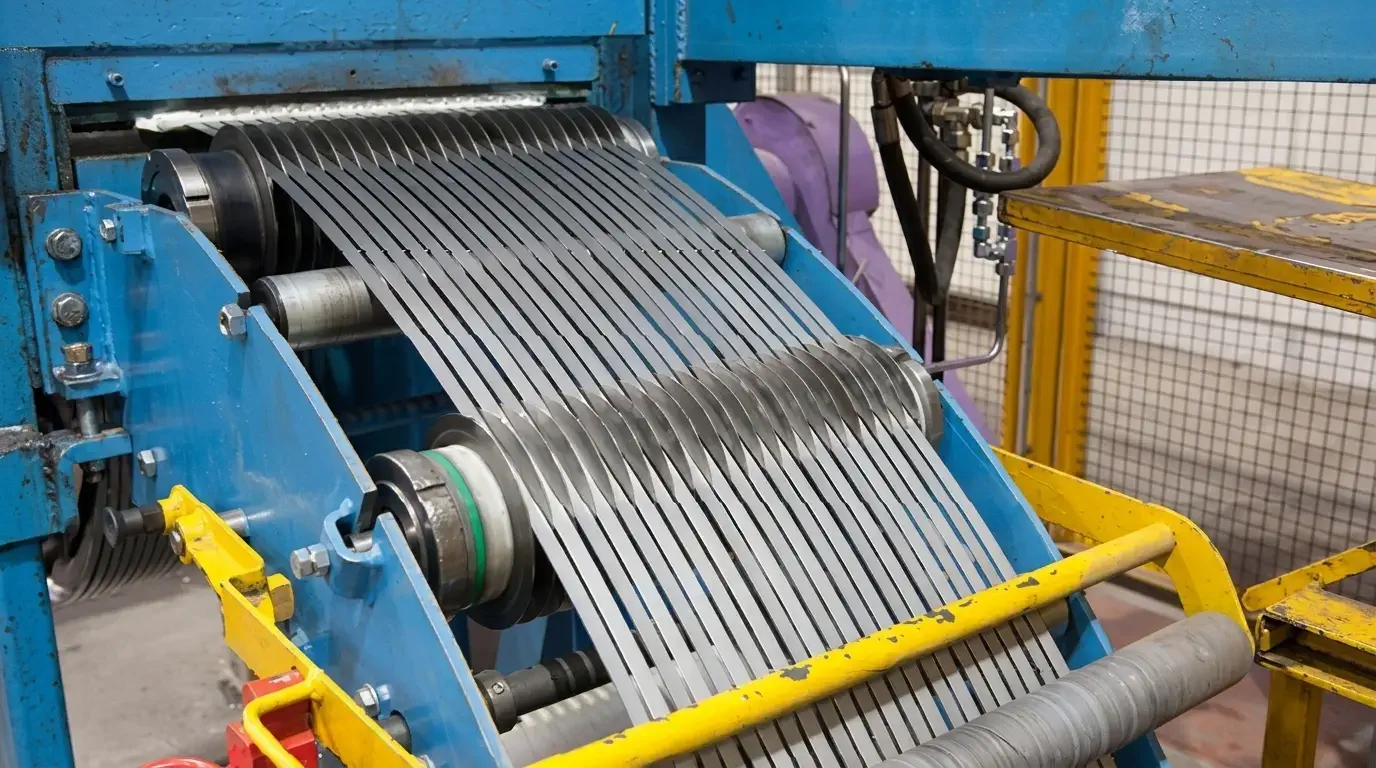
スリッティングパターンの最適化は、幅に起因するスクラップを削減する最も直接的な方法の一つです。これにより、利用可能なマスターコイルの幅を、完成したストリップにどのように分割するかが決まります。.
綿密に計画された設計図は、寸法公差、設備の制約、および顧客の要件を満たしつつ、実用的な生産量を最大化するものであるべきです。.
コイルの幅を必要なストリップの幅に合わせる
まず、搬入されるマスターコイルの幅と、顧客の注文で指定された幅を比較します。.
例えば、1,250 mmのマスターコイルを受け取った加工機は、手持ちの材料を最も効率的に活用できる完成ストリップの幅の組み合わせを決定する必要があります。.
組み合わせが不適切だと、機械が正常に動作していても、未使用の部分が広範囲に残ってしまう可能性があります。より適切な組み合わせであれば、マスターコイルのより大きな割合を販売可能な製品に変換することができます。.
スリットパターンを計画する際には、以下の点を考慮してください:
- コイルの幅を調整する。.
- 必要な完成ストリップの幅。.
- 各幅ごとのストリップ数。.
- 必要なエッジトリム。.
- ナイフの数量と配置。.
- 装置の制限および最小ストリップ幅。.
目的は、単にできるだけ多くのストリップを詰め込むことではありません。完成品の幅は顧客の仕様の範囲内に収まらなければならず、また、その配置図はスリッティングラインで実用的なものでなければなりません。.
1回のスリッティング工程で、互換性のある注文をまとめて処理する
生産スケジュールに余裕がある場合は、互換性のある顧客注文を組み合わせることで、材料の利用率を向上させることができます。.
例えば、マスターコイルを使用すれば、1つの幅の組み合わせを加工して大量の余剰材を出してしまうのではなく、複数のストリップ幅を生産することが可能になる。.
ただし、注文の統合は、技術的および生産上の要件が互いに適合する場合にのみ行うべきです。.
注文をまとめる前に、以下の点をご確認ください:
- 鋼種および材料仕様。.
- 厚さおよび厚さの許容差。.
- 表面およびエッジの品質要件。.
- 必要なストリップ幅および寸法公差。.
- 必要に応じて、コーティングまたは仕上げに関する要件。.
- 機器および梱包上の制約。.
互換性のない注文を組み合わせると、追加のセットアップ作業が発生したり、品質上のリスクが生じたり、納品に支障をきたしたりする可能性があります。材料の利用率を高めるために、製品の一貫性を犠牲にしてはなりません。.
顧客の許容範囲と生産上の制約を考慮する
顧客の仕様によって、スリッティングパターンに使用できる材料の量が左右されます。.
顧客が所定の幅の許容誤差を認めている場合、加工業者はストリップの幅を計画する際に一定の柔軟性を持つことができます。ただし、この柔軟性は承認された仕様の範囲内にとどまらなければなりません。.
プロセッサは、歩留まりを向上させるためだけに、顧客の承認なしに完成したストリップの寸法を変更してはなりません。.
生産上の制約も重要な要素です。幅が非常に狭いストリップ、ナイフの数が多すぎる場合、あるいは複雑なパターンでは、稼働の安定性が低下し、セットアップ時間が長くなる可能性があります。.
したがって、最適なスリッティングパターンは、材料の利用率、生産効率、および完成品の品質のバランスが取れたものである。.
スリットパターンの計算例
以下のパターンが提案されている1,250 mmのマスターコイルについて考えてみましょう。
| 幅の割り当て | 幅 |
|---|---|
| 完成したストリップ 4本 × 250 mm | 1,000 mm |
| 完成したストリップ 1本 × 200 mm | 200 mm |
| 左右の縁のトリム × 15 mm | 30 mm |
| 未使用の残りの幅 | 20 mm |
| 合計 | 1,250 mm |
完成したストリップは、元の幅のうち1,200 mmを占めています。.
理論上の幅利用率は以下の通りです:
幅利用率(%)=(販売可能幅/マスターコイル幅)× 100%
幅の利用率(%)=(1,200 ÷ 1,250)× 100% = 96%
残りの50 mmは、30 mmの端切り分と20 mmの未使用幅で構成されています。.
これは、幅を基準とした簡略化された例です。実際の重量ベースの歩留まりは、コイル端部のロス、セットアップ時のスクラップ、加工上の欠陥、その他の生産要因により異なる場合があります。また、残りの幅は、直ちにスクラップとして分類されるのではなく、別の注文に再利用できる場合もあります。.
エッジトリムおよびスリッティングマシンの設定を制御する
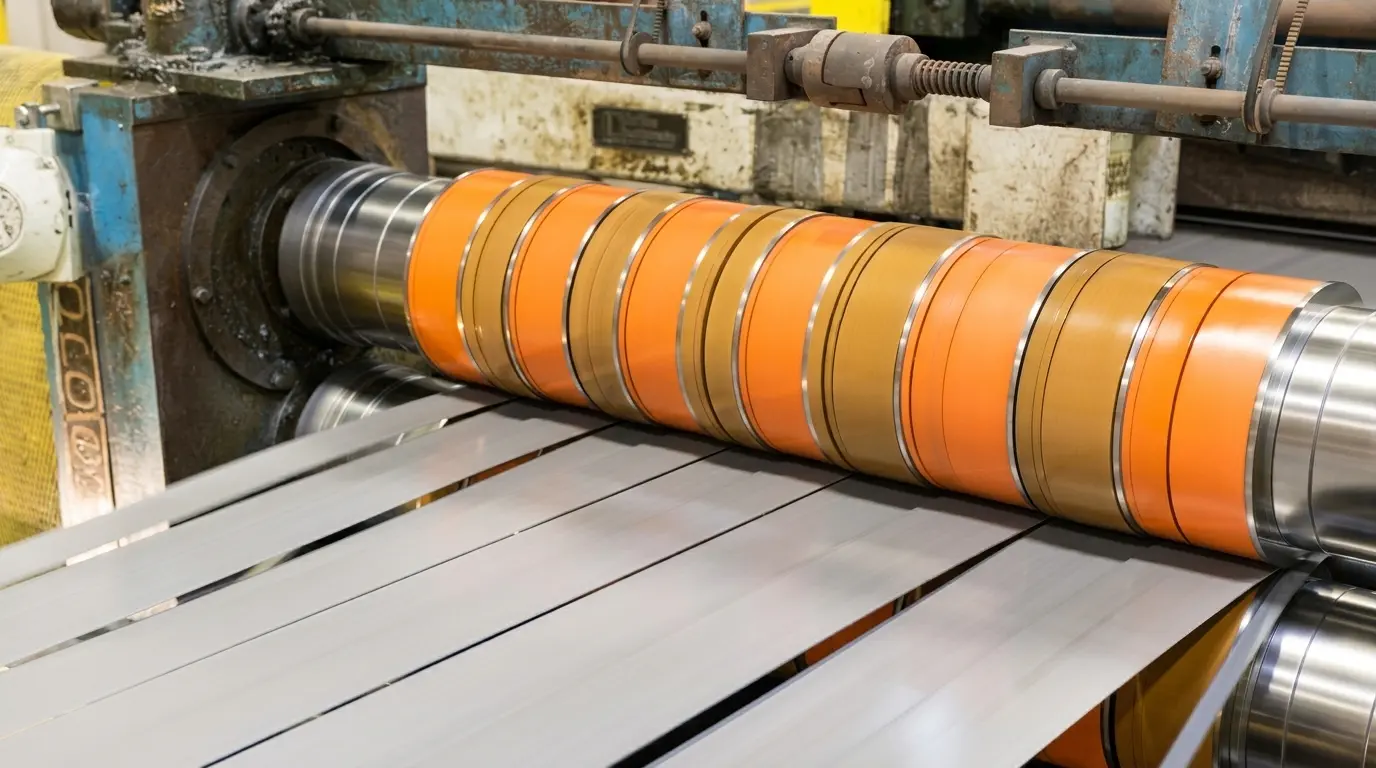
スリットパターンが決定された後は、機械の設定や運転条件によって、計画通りの材料利用率を一貫して達成できるかどうかが決まります。.
搬入されるコイルの状態に応じてエッジトリムを設定する
すべてのマスターコイルに同じエッジトリム余裕量を使用すると、不必要な材料のロスが生じる可能性があります。.
入荷するコイルは、エッジの品質、幅の均一性、反り、表面状態などが異なる場合があります。加工業者は、エッジのトリミングをどの程度行う必要があるかを判断する前に、材料を検査する必要があります。.
実践的なアプローチとしては、次のようなものがあります:
- 搬入されたコイルの端部の検査。.
- ひび割れ、損傷箇所、および不規則な箇所を特定する。.
- 完成品の仕様を満たすために必要な最小トリム量を決定する。.
- 計画されたトリム許容値がスリッティングパターンと適合していることを確認する。.
この手法により、必要なエッジ品質を維持しつつ、過度なトリミングを避けることができます。.
スリッティングナイフのクリアランスとオーバーラップの最適化
ナイフのクリアランスとオーバーラップは、切削品質に影響を与える重要な設定パラメータです。.
クリアランスが不適切だと、バリの発生過多、エッジ品質の低下、寸法上の問題を引き起こす可能性があります。また、オーバーラップが不適切だと、切削の安定性にも影響を及ぼす可能性があります。.
適切な設定は、次のような要因によって異なります:
- 材料の厚さ。.
- 鋼種および機械的特性。.
- ナイフの状態と形状。.
- スリッティングマシンの設計。.
- エッジの品質要件およびバリの許容限界。.
作業者は、すべての材料に一律のクリアランスやオーバーラップの値を適用するのではなく、装置や工具の仕様に従うべきです。.
また、刃、スペーサー、および工具の位置合わせを定期的に点検することも重要です。摩耗や損傷した工具は、繰り返し欠陥を引き起こし、廃棄や再加工を余儀なくされる材料の量を増やす原因となります。.
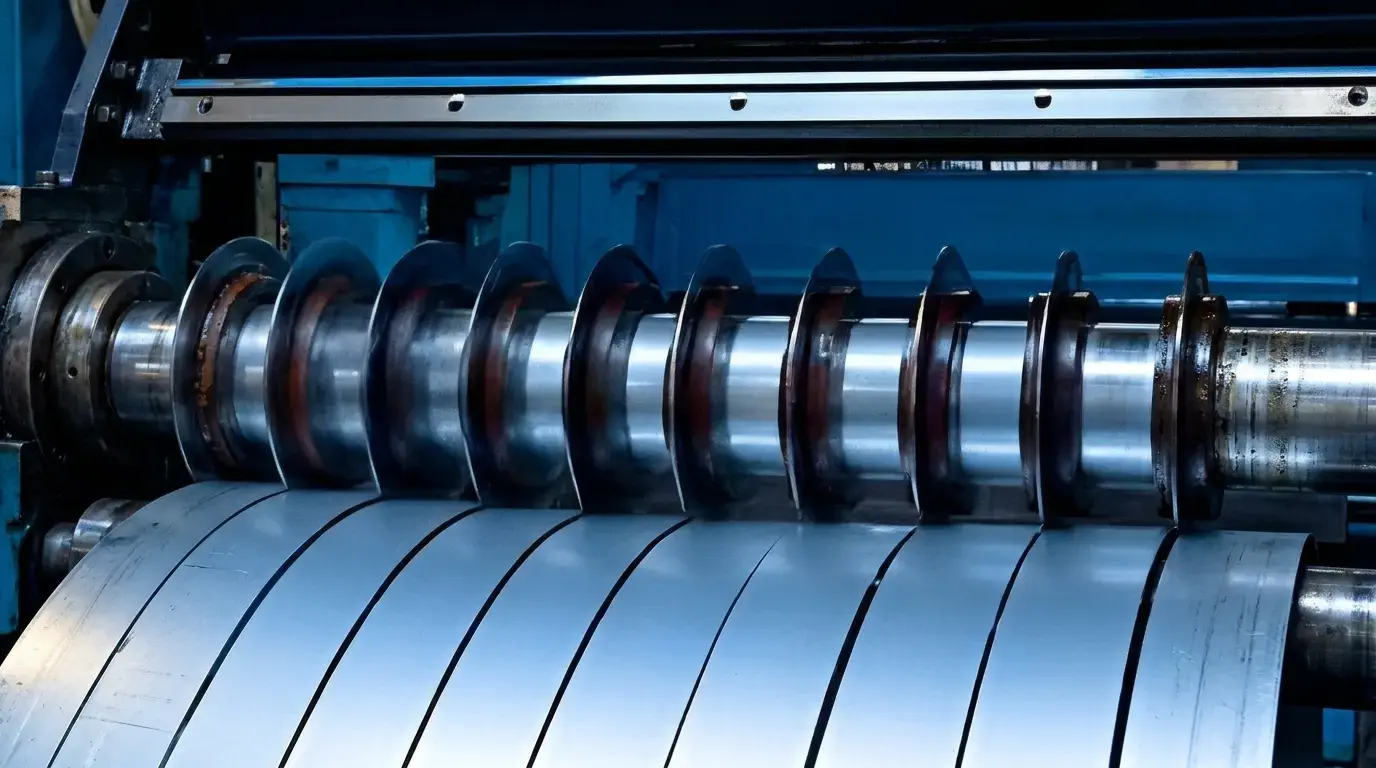
適切なストリップの張力と位置合わせを維持する
スリッティング工程全体を通じて、ストリップの移動を一定に保つためには、安定した張力が必要です。.
張力の制御が不十分だと、ストリップのずれ、巻き取りムラ、コイルの緩み、その他の取り扱い上の問題や寸法上の問題を引き起こす原因となります。.
処理担当者は、以下の点に留意する必要があります:
- スリッティングライン全体にわたって均一な張力を維持する。.
- 入力側のマスターコイルを正しく位置合わせする。.
- 安定した反動条件。.
- セパレーターおよび巻取り装置の適切な配置。.
- 張力制御部品の定期点検。.
その目的は、アンコイルからスリッティング、リコイルに至るまで、ストリップの取り扱い状態を安定させることです。これにより、回避可能な欠陥を減らし、完成したストリップを保護するのに役立ちます。.
生産計画の改善によるセットアップ時の無駄の削減
スクラップのすべてが切断工程に由来するわけではありません。生産スケジュールも、機械の再設定が必要な頻度や、セットアップ中に消費される材料の量に影響を与えます。.
より体系的な生産計画を立てることで、不必要な調整を減らし、スリッティング作業の一貫性を高めることができます。.
次のような方法が役立ちます:
- グループでまとめて注文できる商品: グレード、厚さ、加工要件が一致する注文については、可能な限りまとめてスケジュールしてください。.
- 不要なナイフの交換を減らす: ナイフの構成を頻繁に変更する必要がないよう、生産順序を計画してください。.
- 生産前に仕様を確認してください: マスターコイルを積み込む前に、ストリップの幅、数量、許容誤差、および梱包要件を確認してください。.
- セットアップ手順の標準化: 繰り返し使用される材料仕様については、設定内容および検査手順を文書化して管理する。.
- 正常に生産できたパラメータを記録してください: 同様の注文を処理する際は、過去の生産記録を参考としてください。.
こうした取り組みにより、試行回数の削減や、回避可能なセットアップによるロスの防止につながります。.
ただし、生産スケジューリングにおいては、納期、在庫要件、設備の稼働状況も考慮する必要があります。注文の統合は、それによって他の部分でコストの増加や業務上の複雑化が生じない場合にのみ有効です。.
スリッティング歩留まりの算出と監視
スクラップの削減効果は、目視検査や作業員の推測によって判断するのではなく、測定によって評価すべきである。.
スクラップ率やスリッティング歩留まりを追跡することで、加工業者は非効率な生産ロットを特定し、是正措置が効果を上げているかどうかを判断することができます。.
スクラップ率とスリッティング歩留まりの算出方法
次の2つの基本的な式が役立ちます:
スクラップ率(%)=(スクラップ重量/投入コイル重量)× 100%
スリッティング歩留まり(%)=(販売可能ストリップ重量/投入コイル重量)× 100%
これらの数値は、すべての投入材料が「販売可能な製品」または「スクラップ」のいずれかとして計上されていることを前提としています。回収可能な残材、仕掛品、またはその他の材料区分が別途記録される場合は、報告方法においてそれらの取り扱い方法を明確に定義する必要があります。.
総計ではなく、カテゴリー別にスクラップを追跡する
スクラップ率という単一の数値は全体的な結果を示すものの、なぜ材料がロスが生じているのかについては説明していない。.
加工業者は、改善の余地が最も大きい分野を特定するため、スクラップをカテゴリー別に記録すべきである。.
| スクラップの分類 | 監視すべき事項 | 改善の余地 |
|---|---|---|
| エッジトリム | トリムの幅と重量 | 入荷コイルの検査およびトリム計画の改善 |
| セットアップのスクラップ | 立ち上げおよび調整に伴う損失 | 機械の設定を標準化する |
| 不良品 | バリ、幅のばらつき、表面の損傷、および巻線不良 | 金型、位置合わせ、および工程管理の改善 |
| コイル端材 | 使用不能なコイル端の重り | 受注計画と残材管理の改善 |
| 未使用の幅 | スリット加工後の残幅(左側) | スリッティングパターンと注文の組み合わせを最適化する |
これらの記録を、グレード、厚さ、コイル幅、生産ロットごとに比較することで、繰り返し発生する問題を見出すことができます。.
例えば、セットアップ時のスクラップ率が一貫して高い場合は、機械の設定が十分に標準化されていないことを示している可能性があります。一方、未使用幅によるロスが大きい場合は、注文の組み合わせが不適切であるか、マスターコイルの選定が適切でないことを示している可能性があります。.
継続的なスクラップ削減プロセスの構築
スクラップの削減は、一度きりの調整で済むものではありません。購買、生産計画、機械の操作、品質管理を連携させた継続的なプロセスが必要です。.
実用的な改善プロセスは、以下の手順に従うことができます:
- ベースラインを設定する: 入力コイルの重量、販売可能な出力、およびスクラップをカテゴリー別に記録する。.
- 主な損失の原因を特定する: 最大のロスが、エッジトリミング、セットアップ、欠陥、あるいは未使用幅のいずれに起因するかを特定する。.
- 是正措置の優先順位を付ける: まず、影響が最も大きく、かつ回避可能な損失から対処してください。.
- 改善策の標準化: 成功したスリッティングパターン、機械の設定、および検査手順を文書化してください。.
- 生産実績を確認する: 各改善措置の実施前後の不良率と歩留まりを比較してください。.
- 購入およびスケジュールに関する決定を更新する: 生産データを活用して、マスターコイルの選定と発注の組み合わせを改善する。.
このプロセスは、部門間のコミュニケーションの改善にも役立ちます。購買チームは材料の寸法や入荷時の品質を考慮でき、生産計画担当者は発注の組み合わせを最適化でき、オペレーターは機械の性能に関するフィードバックを提供できます。.
長期的には、こうした連携により、一貫した製品品質を維持しつつ、回避可能な材料ロスを削減することができます。.
結論
スチールコイルのスリッティングにおけるスクラップを削減するには、資材計画、生産管理、設備管理を組み合わせて行う必要があります。.
最も効果的な取り組みとしては、スクラップの主な発生源を特定し、スリッティングパターンを最適化し、エッジトリミングを管理し、適切な機械設定を維持し、一貫した生産記録を用いて材料の利用率を監視することが挙げられます。.
鉄鋼加工業者や購入者にとって、材料の品質や寸法の一貫性は、搬入されたコイルをどれほど効率的に完成品のストリップに加工できるかにも影響を及ぼします。信頼できる スチールコイルのサプライヤー また、材料の仕様を明確に定義することで、より予測可能な生産プロセスを確立するのに役立ちます。.
Weijunli Steelは、鉄鋼製品を供給し、サポートを行っています。 カスタム鋼材加工ソリューション 産業用バイヤー向け。必要な材料の仕様、寸法、加工要件を事前に伝えておくことで、下流工程に適した調達オプションを検討することができます。.