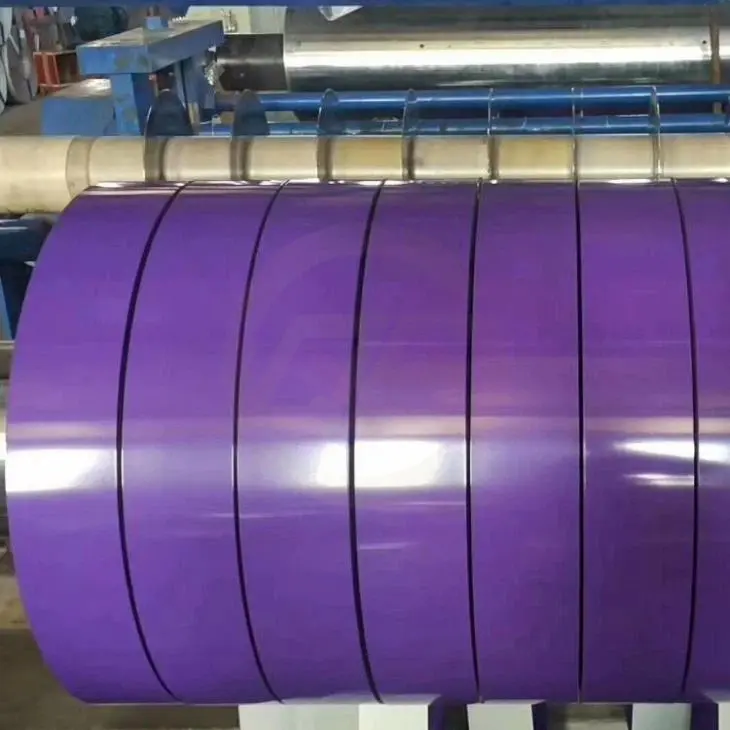
El corte longitudinal de bobinas de acero consiste en convertir bobinas maestras anchas en tiras más estrechas para su posterior procesamiento. Sin embargo, cada ciclo de corte puede generar pérdidas de material debidas al recorte de los bordes, a patrones de corte ineficientes, a la puesta a punto de la máquina, a defectos de procesamiento y a los restos de bobina no utilizados.
Para los centros de servicio de acero y las empresas de transformación de bobinas, estas pérdidas repercuten directamente en los costes de material y en la rentabilidad de la producción. Incluso una pequeña mejora en la aprovechamiento del material puede marcar la diferencia a la hora de procesar grandes volúmenes de acero.
Para reducir los residuos en el corte de bobinas no basta con ajustar la configuración de la máquina. Desde el punto de vista de una empresa siderúrgica proveedor y transformador, lo que implica coordinar la planificación de los pedidos, la optimización de los patrones de corte, el recorte de bordes, el mantenimiento de los equipos y la supervisión de la producción. Esta guía explica las principales causas de los desechos y ofrece soluciones prácticas para mejorar el rendimiento del corte sin comprometer la calidad de las bandas ni las especificaciones del cliente.
Identificar las principales fuentes de residuos en el corte de bobinas
Antes de poner en práctica las mejoras, las empresas de transformación deben comprender dónde se producen las pérdidas de material. Las diferentes fuentes de desperdicio requieren soluciones distintas, por lo que limitarse a hacer un seguimiento del peso total de los desperdicios puede no revelar los problemas subyacentes.
Residuos de recorte de bordes
Los residuos de recorte de bordes se generan al eliminar los bordes exteriores de una bobina madre durante el corte longitudinal. Este material puede presentar grietas en los bordes, bordes irregulares, zonas dañadas u otras imperfecciones que lo hacen inadecuado para las tiras acabadas requeridas.
La cantidad de recorte de los bordes depende del estado de la bobina de entrada, de la calidad de los bordes, de la uniformidad del ancho y de los requisitos del cliente.
Un recorte excesivo reduce la anchura útil de la bobina madre. Sin embargo, reducir la anchura de recorte de forma demasiado drástica puede provocar defectos en las bandas acabadas y causar problemas de calidad en las fases posteriores del proceso.
El objetivo es eliminar únicamente el material necesario para conseguir el acabado de los bordes y la calidad del producto deseados.
Configuración del corte longitudinal y residuos de puesta en marcha
Los residuos de puesta a punto se generan durante la preparación de la máquina y el ajuste de la producción. Pueden producirse cuando los operarios colocan la bobina, posicionan las cuchillas de corte, ajustan la tensión o estabilizan el proceso de desplazamiento de la banda.
Entre las causas más comunes se encuentran:
- Colocación o holgura incorrectas de la cuchilla.
- Ajustes repetidos del ancho de la tira.
- Tensión inestable durante el arranque.
- Desalineación entre la bobina de entrada y la línea de corte longitudinal.
- Es necesario realizar pruebas para conseguir una calidad de bordes aceptable.
Unos procedimientos de configuración mal estandarizados pueden aumentar el desperdicio, sobre todo cuando se tramitan pedidos pequeños con frecuencia o se modifican las especificaciones de los productos.
Desperdicio debido a defectos
El material también puede quedar inservible cuando el corte longitudinal produce defectos que superan las especificaciones del cliente.
Algunos ejemplos habituales son:
- Rebabas: Formación excesiva de rebabas provocada por una holgura inadecuada de la cuchilla, cuchillas desgastadas o una configuración incorrecta.
- Desviación de la anchura: Las tiras acabadas no se ajustan a la tolerancia dimensional especificada.
- Inclinación: Las tiras presentan una curvatura lateral excesiva.
- Daños superficiales: Los arañazos o las marcas de manipulación reducen la aceptabilidad del producto.
- Defectos en el bobinado: Una tensión desigual o una mala alineación provocan que las bobinas acabadas sean inestables o estén dañadas.
Estos defectos pueden dar lugar a reelaboraciones, a que el material pierda calidad o a que el cliente lo rechace. Prevenir estos defectos suele ser más eficaz que intentar recuperar el material una vez que se han producido problemas de calidad.
Ancho no utilizado y desperdicio de los extremos de la bobina
El ancho no utilizado es la parte de la bobina madre que queda una vez que se han tenido en cuenta los anchos de banda necesarios y los recortes de los bordes.
Por ejemplo, un patrón de corte longitudinal puede dar lugar a varias tiras aceptables, pero dejar un resto estrecho que no se puede aprovechar de forma rentable en la misma tirada de producción.
Los restos de los extremos de las bobinas también pueden resultar difíciles de procesar cuando la longitud restante es insuficiente para otro pedido o cuando los costes de manipulación y preparación superan el valor del material.
Estas pérdidas suelen estar relacionadas con la planificación de la producción más que con el rendimiento de las máquinas.
Optimizar los patrones de corte para mejorar el aprovechamiento del material
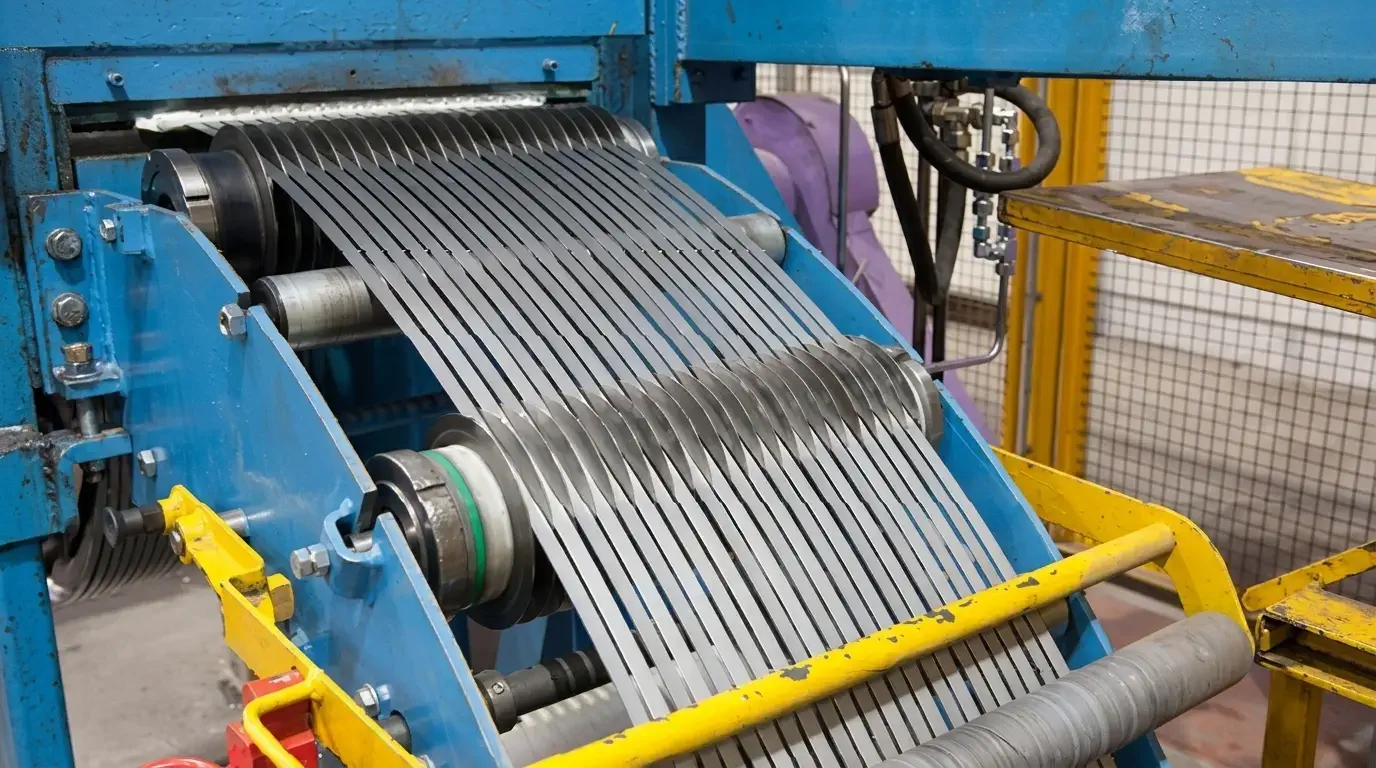
La optimización del patrón de corte longitudinal es una de las formas más directas de reducir los residuos relacionados con el ancho. Determina cómo se divide el ancho de la bobina madre disponible en tiras acabadas.
Un diseño bien planificado debe maximizar el rendimiento útil, al tiempo que cumple con las tolerancias dimensionales, las limitaciones de los equipos y los requisitos del cliente.
Adapta el ancho de la bobina al ancho requerido de la banda
El primer paso consiste en comparar la anchura de la bobina maestra recibida con las anchuras especificadas en los pedidos de los clientes.
Por ejemplo, un procesador que reciba una bobina madre de 1.250 mm debe determinar qué combinación de anchos de banda acabada permite aprovechar el material disponible de la forma más eficiente.
Una combinación inadecuada puede dejar una gran parte sin utilizar, incluso cuando la máquina funciona correctamente. Una combinación más adecuada permite convertir una mayor proporción de la bobina maestra en productos comercializables.
A la hora de planificar un patrón de corte, ten en cuenta lo siguiente:
- Ancho de la bobina principal.
- Anchos requeridos de las tiras acabadas.
- Número de tiras por cada ancho.
- Recorte de bordes necesario.
- Cantidad y posición de las cuchillas.
- Limitaciones del equipo y anchura mínima de la tira.
El objetivo no es simplemente colocar el mayor número posible de tiras. Las anchuras finales deben ajustarse a las especificaciones del cliente, y el patrón debe ser práctico para la línea de corte.
Combinar los pedidos compatibles en una sola pasada de corte
Cuando los calendarios de producción lo permiten, agrupar los pedidos de los clientes que sean compatibles puede mejorar el aprovechamiento de los materiales.
Por ejemplo, se puede utilizar una bobina maestra para producir tiras de varios anchos, en lugar de procesar una sola combinación de ancho que genere un volumen considerable de material sin utilizar.
No obstante, los pedidos solo deben agruparse cuando sus requisitos técnicos y de producción sean compatibles.
Comprueba lo siguiente antes de agrupar pedidos:
- Calidad del acero y especificaciones del material.
- Espesor y tolerancia de espesor.
- Requisitos de calidad de la superficie y los bordes.
- Anchos de tira requeridos y tolerancias dimensionales.
- Requisitos relativos al recubrimiento o al acabado, cuando proceda.
- Limitaciones relacionadas con el equipamiento y el embalaje.
La combinación de pedidos incompatibles puede generar trabajo adicional de preparación, riesgos para la calidad o complicaciones en la entrega. La aprovechamiento del material no debe ir en detrimento de la uniformidad del producto.
Ten en cuenta las tolerancias de los clientes y las limitaciones de producción
Las especificaciones del cliente influyen en la cantidad de material que se puede utilizar en un patrón de corte longitudinal.
Si un cliente admite una tolerancia de anchura definida, el procesador puede disponer de cierta flexibilidad a la hora de planificar las anchuras de las bandas. No obstante, dicha flexibilidad debe mantenerse dentro de las especificaciones aprobadas.
Un procesador nunca debe modificar las dimensiones de las tiras acabadas con el único fin de mejorar el rendimiento sin la aprobación del cliente.
Las limitaciones de producción también son importantes. Las tiras muy estrechas, un número excesivo de cuchillas o los patrones complicados pueden reducir la estabilidad operativa y aumentar el tiempo de preparación.
Por lo tanto, el mejor patrón de corte es aquel que logra un equilibrio entre el aprovechamiento del material, la eficiencia en la producción y la calidad del producto acabado.
Cálculo ilustrativo del patrón de corte longitudinal
Consideremos una bobina maestra de 1.250 mm con el siguiente patrón propuesto:
| Asignación de ancho | Ancho |
|---|---|
| Cuatro tiras acabadas × 250 mm | 1.000 mm |
| Una tira acabada × 200 mm | 200 mm |
| Márgenes izquierdo y derecho: × 15 mm | 30 mm |
| Ancho restante sin utilizar | 20 mm |
| Total | 1.250 mm |
Las tiras acabadas ocupan 1.200 mm del ancho original.
La utilización teórica del ancho es:
Aprovechamiento del ancho (%) = (Ancho comercializable / Ancho de la bobina maestra) × 100%
Aprovechamiento de la anchura (%) = (1.200 / 1.250) × 100% = 96%
Los 50 mm restantes se componen de 30 mm de recorte de los bordes y 20 mm de ancho sin utilizar.
Este es un ejemplo simplificado basado en el ancho. El rendimiento real, basado en el peso, puede variar debido a las pérdidas en los extremos de la bobina, los desechos de puesta a punto, los defectos de procesamiento y otros factores de producción. El ancho restante también puede ser recuperable para otro pedido, en lugar de clasificarse inmediatamente como desecho.
Control de los ajustes de la máquina de recorte y corte longitudinal de bordes
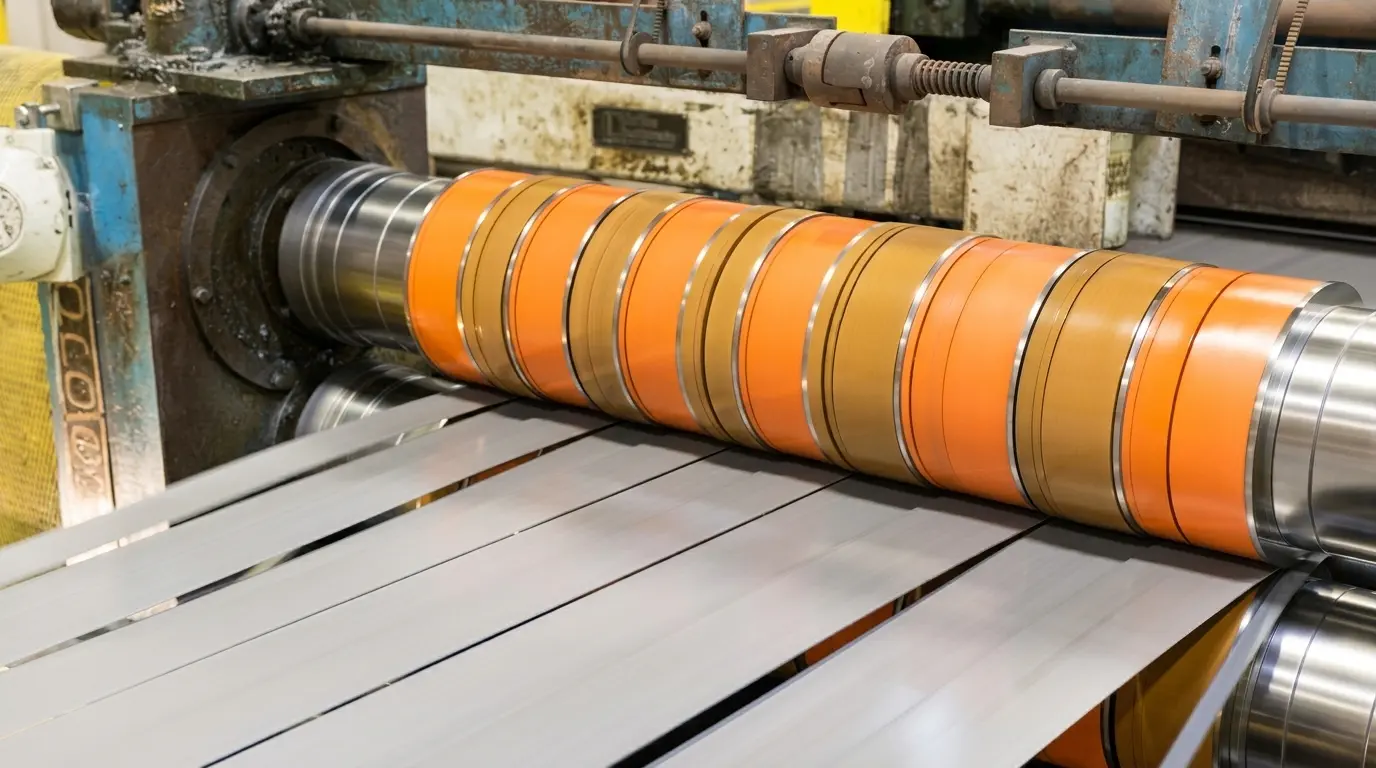
Una vez establecido el patrón de corte, la configuración de la máquina y las condiciones de funcionamiento determinan si se puede lograr de forma constante el aprovechamiento del material previsto.
Ajustar el recorte de los bordes en función del estado de la bobina entrante
Utilizar el mismo margen de recorte en los bordes para cada bobina maestra puede provocar una pérdida innecesaria de material.
Las bobinas que llegan pueden presentar diferencias en cuanto a la calidad de los bordes, la uniformidad del ancho, la curvatura y el estado de la superficie. Las empresas transformadoras deben inspeccionar el material antes de decidir en qué medida es necesario recortar los bordes.
Un enfoque práctico incluye:
- Inspección de los bordes de las bobinas entrantes.
- Detección de grietas, secciones dañadas e irregularidades.
- Determinación del recorte mínimo necesario para cumplir con las especificaciones del producto acabado.
- Comprobar que el margen de recorte previsto sea compatible con el patrón de corte longitudinal.
Este método permite evitar un recorte excesivo, al tiempo que se mantiene la calidad de los bordes requerida.
Optimizar la holgura y el solapamiento de la cuchilla de corte
La distancia libre de la cuchilla y el solapamiento son parámetros de ajuste importantes que influyen en la calidad del corte.
Un juego incorrecto puede provocar rebabas excesivas, una mala calidad de los bordes y problemas dimensionales. Un solapamiento inadecuado también puede afectar a la estabilidad del corte.
Los ajustes adecuados dependen de factores como:
- Espesor del material.
- Calidad del acero y propiedades mecánicas.
- Estado y geometría de la cuchilla.
- Diseño de una máquina cortadora.
- Calidad de los bordes requerida y límites de rebabas.
Los operarios deben seguir las especificaciones de los equipos y las herramientas, en lugar de aplicar un único valor universal de holgura o solapamiento a todos los materiales.
También es importante realizar inspecciones periódicas de las cuchillas, los espaciadores y la alineación de las herramientas. Las herramientas desgastadas o dañadas pueden provocar defectos recurrentes y aumentar la cantidad de material que hay que descartar o volver a procesar.
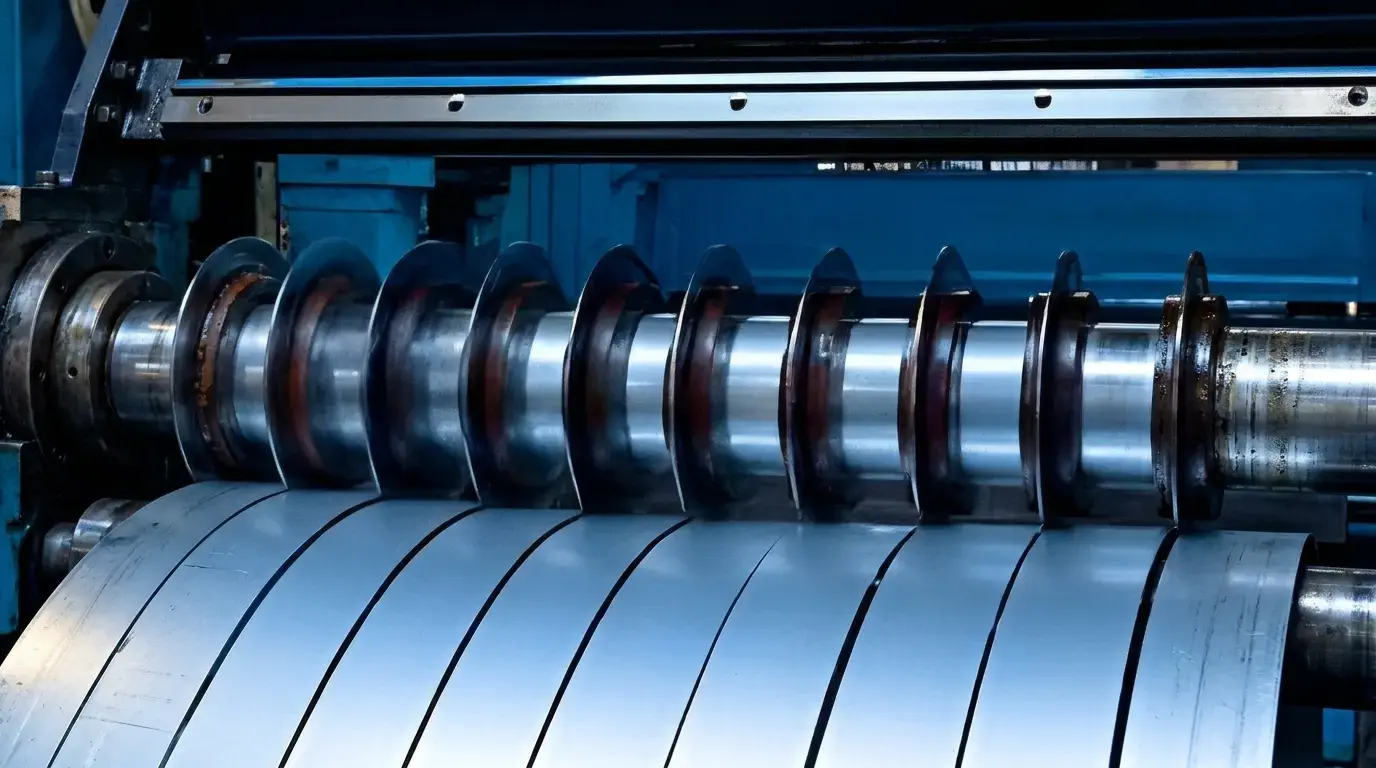
Mantén la tensión y la alineación adecuadas de la cinta
Es necesario mantener una tensión estable para garantizar un desplazamiento uniforme de la banda a lo largo de todo el proceso de corte longitudinal.
Un control deficiente de la tensión puede provocar desviaciones de la banda, un bobinado irregular, bobinas sueltas y otros problemas de manipulación o dimensionales.
Los procesadores deben prestar atención a lo siguiente:
- Tensión uniforme a lo largo de toda la línea de corte.
- Alineación correcta de la bobina maestra entrante.
- Condiciones de retroceso estables.
- Colocación correcta de los separadores y del equipo de bobinado.
- Inspección periódica de los componentes de control de tensión.
El objetivo es mantener una manipulación estable de las bandas, desde el desenrollado hasta el corte longitudinal y el rebobinado. Esto reduce los defectos evitables y ayuda a proteger las bandas acabadas.
Reducir los residuos de preparación mediante una mejor planificación de la producción
No todos los residuos proceden de las operaciones de corte. La planificación de la producción también influye en la frecuencia con la que hay que reconfigurar las máquinas y en la cantidad de material que se consume durante la puesta a punto.
Un plan de producción mejor organizado puede reducir los ajustes innecesarios y mejorar la uniformidad de las operaciones de corte longitudinal.
Hay varias medidas que pueden ayudar:
- Pedidos compatibles con el grupo: Siempre que sea posible, agrupa los pedidos con calidades, espesores y requisitos de procesamiento similares.
- Reducir los cambios innecesarios de cuchillas: Planifica las secuencias de producción para evitar cambios frecuentes en la configuración de las cuchillas.
- Confirmar las especificaciones antes de la producción: Comprueba las anchuras de las tiras, las cantidades, las tolerancias y los requisitos de embalaje antes de cargar la bobina principal.
- Estandarizar los procedimientos de configuración: Mantener documentados los ajustes y los pasos de inspección correspondientes a las especificaciones de materiales recurrentes.
- Registra los parámetros de producción que hayan dado buenos resultados: Utiliza los registros de producción anteriores como referencia a la hora de tramitar pedidos similares.
Estas prácticas pueden reducir el número de pruebas repetidas y evitar pérdidas evitables durante la puesta a punto.
Sin embargo, la planificación de la producción también debe tener en cuenta los plazos de entrega, las necesidades de existencias y la disponibilidad de los equipos. Agrupar pedidos solo resulta útil cuando ello no genera mayores costes ni complicaciones operativas en otros ámbitos.
Calcular y supervisar el rendimiento del corte longitudinal
La reducción de los desechos debe medirse, en lugar de evaluarse mediante inspección visual o estimaciones del operario.
El seguimiento de la tasa de desechos y del rendimiento del corte longitudinal ayuda a los procesadores a identificar los ciclos de producción ineficientes y a determinar si las medidas correctivas están dando resultado.
Cómo calcular la tasa de desechos y el rendimiento del corte longitudinal
Hay dos fórmulas básicas que resultan útiles:
Índice de desechos (%) = (Peso de los desechos / Peso de la bobina de entrada) × 100%
Rendimiento de corte longitudinal (%) = (Peso de las tiras comercializables / Peso de la bobina de partida) × 100%
Estas cifras parten de la base de que todo el material de entrada se contabiliza como producción comercializable o como desechos. Si los restos recuperables, los productos en curso u otras categorías de material se registran por separado, el método de presentación de informes debe definir cómo se tratan.
Lleva un control de los residuos por categoría, en lugar de utilizar una cifra total
Una única cifra de la tasa de desechos muestra el resultado global, pero no explica por qué se está perdiendo material.
Las empresas de transformación deberían registrar los desechos por categoría para identificar las mayores oportunidades de mejora.
| Categoría de chatarra | Qué hay que supervisar | Posible mejora |
|---|---|---|
| Ribete | Ancho y peso del recorte | Mejorar la inspección de las bobinas entrantes y la planificación del recorte |
| Residuos de montaje | Pérdidas de puesta en marcha y ajuste | Estandarizar la configuración de la máquina |
| Residuos defectuosos | Rebabas, desviaciones en el ancho, daños en la superficie y defectos en el bobinado | Mejorar el utillaje, la alineación y el control de los procesos |
| Residuos de los extremos de las bobinas | Contrapeso del extremo de la bobina inservible | Mejorar la planificación de pedidos y la gestión de los restos de material |
| Ancho no utilizado | Ancho restante tras el corte longitudinal | Optimizar los patrones de corte y las combinaciones de pedidos |
La comparación de estos registros entre diferentes calidades, espesores, anchuras de bobina y series de producción puede poner de manifiesto problemas recurrentes.
Por ejemplo, un nivel constantemente elevado de desperdicio en la puesta a punto puede indicar que los ajustes de la máquina no están lo suficientemente estandarizados. Por su parte, unas pérdidas elevadas por ancho no utilizado pueden apuntar a combinaciones de pedidos deficientes o a una selección inadecuada de la bobina maestra.
Crear un proceso continuo de reducción de residuos
Reducir los desechos no es un ajuste puntual. Requiere un proceso continuo que integre las compras, la planificación de la producción, el funcionamiento de la maquinaria y el control de calidad.
Un proceso de mejora práctica puede seguir estos pasos:
- Establecer una referencia: Registra el peso de las bobinas de entrada, la producción comercializable y los desechos por categoría.
- Identifica la principal fuente de pérdidas: Determina si las mayores pérdidas se deben al recorte de los bordes, a la puesta a punto, a los defectos o al ancho no utilizado.
- Priorizar las medidas correctivas: Aborda primero las pérdidas que tengan mayor impacto y que sean más evitables.
- Estandarizar las mejoras: Documenta los patrones de corte, los ajustes de la máquina y los procedimientos de inspección que hayan dado buenos resultados.
- Revisar los resultados de la producción: Compara la tasa de desechos y el rendimiento antes y después de cada mejora.
- Actualizar las decisiones relativas a las compras y la programación: Utiliza los datos de producción para mejorar la selección de bobinas maestras y las combinaciones de pedidos.
Este proceso también contribuye a mejorar la comunicación entre departamentos. Los equipos de compras pueden tener en cuenta las dimensiones de los materiales y la calidad de las entradas, los planificadores de producción pueden optimizar las combinaciones de pedidos y los operarios pueden aportar comentarios sobre el rendimiento de las máquinas.
Con el tiempo, esta coordinación puede reducir las pérdidas de material evitables, al tiempo que se mantiene una calidad constante del producto.
Conclusión
Para reducir los desechos en el corte de bobinas de acero es necesario combinar la planificación de materiales, el control de la producción y la gestión de los equipos.
Los puntos de partida más eficaces consisten en identificar las principales fuentes de desperdicio, optimizar los patrones de corte longitudinal, controlar el recorte de bordes, mantener unos ajustes adecuados de la maquinaria y supervisar la utilización del material mediante registros de producción sistemáticos.
Para los transformadores y compradores de acero, la calidad del material y la uniformidad dimensional también influyen en la eficiencia con la que las bobinas recibidas pueden transformarse en bandas acabadas. Trabajar con un proveedor fiable proveedor de bobinas de acero Además, definir con claridad las especificaciones de los materiales puede ayudar a establecer un proceso de producción más predecible.
Weijunli Steel suministra productos de acero y presta asistencia soluciones a medida para el procesamiento del acero para compradores industriales. Al comunicar con antelación las especificaciones del material, las dimensiones y los requisitos de procesamiento que necesitas, podrás evaluar las opciones de suministro adecuadas para tus operaciones posteriores.