В процессе продольной резки стальных рулонов широкие исходные рулоны разделяются на более узкие полосы для дальнейшей переработки. Однако при каждом цикле продольной резки могут возникать потери материала, связанные с обрезкой кромок, неэффективной схемой резки, настройкой оборудования, дефектами обработки и неиспользованными остатками рулонов.
Для стальных сервис-центров и предприятий по переработке рулонов эти потери напрямую влияют на затраты на материалы и рентабельность производства. Даже небольшое повышение коэффициента использования материала может иметь существенное значение при переработке больших объемов стали.
Для сокращения количества отходов при продольной резке рулонов недостаточно просто отрегулировать настройки станка. С точки зрения сталелитейной поставщик и переработчик, это включает в себя координацию планирования заказов, оптимизацию схем продольной резки, обрезку кромок, техническое обслуживание оборудования и мониторинг производства. В данном руководстве объясняются основные причины образования отходов и приводятся практические способы повышения выхода при продольной резке без ущерба для качества полос или технических требований заказчика.
Определите основные источники отходов при продольной резке рулонов
Прежде чем внедрять меры по оптимизации, переработчикам необходимо понять, где именно происходят потери сырья. Различные источники отходов требуют разных решений, поэтому отслеживание лишь общего веса отходов может не выявить основные проблемы.
Отходы обрезки кромок
Отходы обрезки краев образуются при удалении внешних краев исходного рулона в процессе продольной резки. Этот материал может содержать трещины по краям, неровные края, поврежденные участки или другие дефекты, из-за которых он не подходит для изготовления готовых полос требуемого качества.
Степень обрезки кромок зависит от состояния поступающего рулона, качества кромок, равномерности ширины и требований заказчика.
Чрезмерная обрезка уменьшает полезную ширину исходного рулона. Однако слишком резкое сокращение ширины обрезки может привести к появлению дефектов в готовых полосах и вызвать проблемы с качеством на последующих этапах производства.
Цель состоит в том, чтобы удалить только тот материал, который необходим для обеспечения требуемого состояния кромок и качества изделия.
Настройка продольной резки и брак при запуске
Отходы наладки образуются в процессе подготовки оборудования и регулировки производственного процесса. Они могут возникать, когда операторы заправляют рулон, устанавливают положение ножей для продольной резки, регулируют натяжение или стабилизируют процесс прокатки ленты.
К числу распространенных причин относятся:
- Неправильное расположение ножа или зазор.
- Неоднократная регулировка ширины полосы.
- Нестабильное напряжение при запуске.
- Несовпадение положения входной катушки и линии продольной резки.
- Для достижения приемлемого качества кромок необходимо провести пробные запуски.
Недостаточно стандартизированные процедуры настройки могут привести к увеличению объема отходов, особенно при обработке частых мелких заказов или при изменении технических характеристик продукции.
Брак, связанный с дефектами
Материал также может оказаться непригодным для использования, если в результате продольной резки возникают дефекты, выходящие за пределы требований заказчика.
К типичным примерам относятся:
- Заусенцы: Чрезмерное образование заусенцев, вызванное неподходящим зазором между ножами, износом лезвий или неправильной настройкой.
- Отклонение по ширине: Готовые полосы выходят за пределы установленного допуска по размерам.
- Развал: У полос наблюдается чрезмерная поперечная кривизна.
- Повреждения поверхности: Царапины или следы от обращения снижают приемлемость продукции.
- Дефекты намотки катушки: Неравномерное натяжение или неправильная центровка приводят к появлению нестабильных или поврежденных готовых рулонов.
Эти дефекты могут привести к необходимости доработки, снижению качества материала или отказу со стороны заказчика. Предотвращение этих дефектов, как правило, более эффективно, чем попытки восстановить качество материала после возникновения проблем с качеством.
Неиспользованная ширина и отходы с концов рулонов
Неиспользованная ширина — это часть исходного рулона, остающаяся после выделения полос необходимой ширины и обрезки кромок.
Например, схема распиловки может дать несколько пригодных для использования полос, но при этом останется узкий остаток, который невозможно экономично использовать в рамках того же производственного цикла.
Остатки с концов рулонов также могут стать сложными для переработки, если их оставшейся длины недостаточно для выполнения другого заказа или если затраты на погрузочно-разгрузочные работы и наладку превышают стоимость самого материала.
Эти потери зачастую связаны с планированием производства, а не с производительностью оборудования.
Оптимизация схем раскроя для повышения коэффициента использования материала
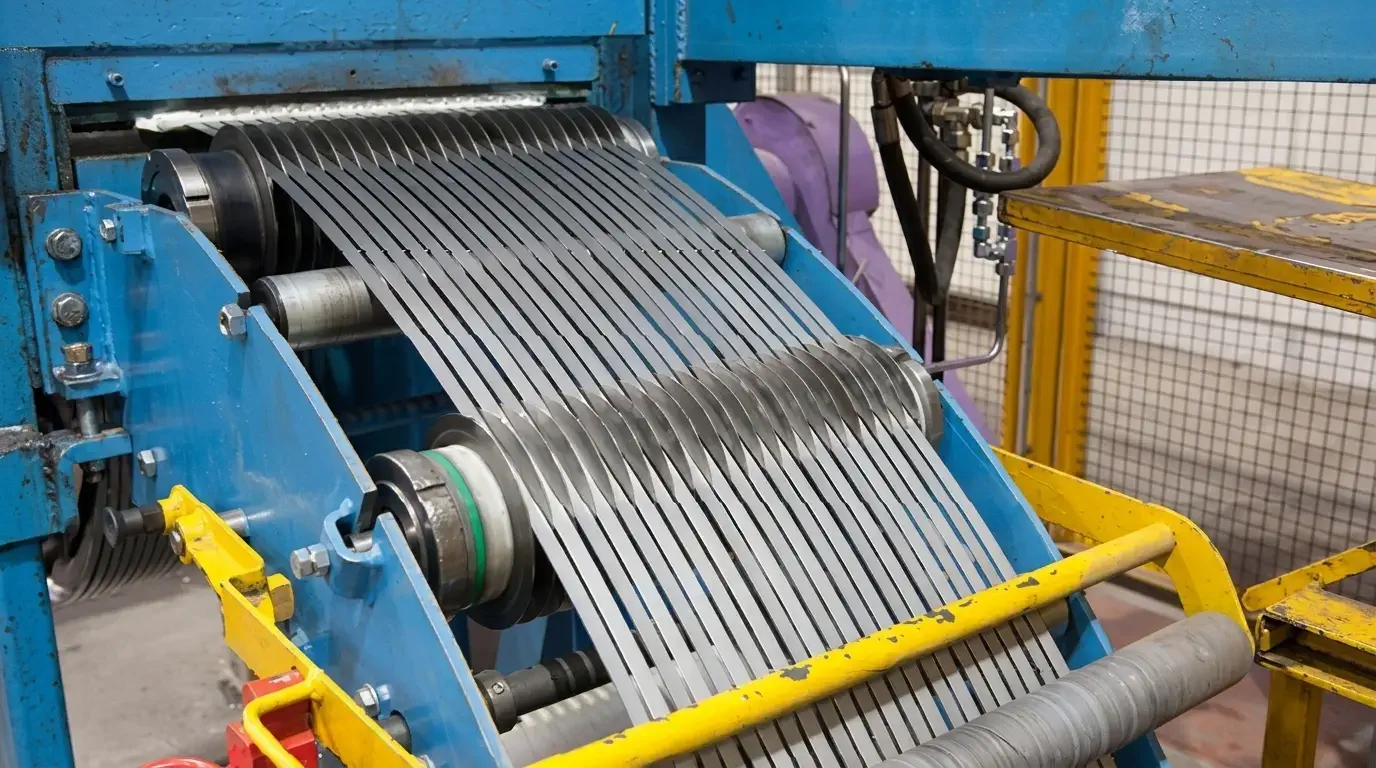
Оптимизация схемы продольной резки — один из самых прямых способов сокращения отходов, связанных с шириной. Она определяет, как имеющаяся ширина исходного рулона делится на готовые полосы.
Хорошо спланированная схема должна обеспечивать максимальный объем готовой продукции при соблюдении допусков на размеры, ограничений оборудования и требований заказчика.
Соответствие ширины катушки «Match Master» требуемой ширине ленты
Первым делом необходимо сравнить ширину поступающей мастер-катушки с ширинами, указанными в заказах клиентов.
Например, процессор, принимающий исходную катушку длиной 1 250 мм, должен определить, какая комбинация ширин готовой ленты позволит наиболее эффективно использовать имеющийся материал.
Неудачное сочетание может привести к образованию большого неиспользованного участка даже при правильной работе машины. Более подходящее сочетание позволяет преобразовать большую часть исходной катушки в товарную продукцию.
При планировании схемы продольной резки следует учитывать следующее:
- Ширина основной катушки.
- Требуемые ширины готовых полос.
- Количество полос для каждой ширины.
- Необходимая обрезка кромок.
- Количество ножей и их расположение.
- Ограничения оборудования и минимальная ширина полосы.
Цель заключается не просто в том, чтобы разместить как можно больше полос. Ширина готовой продукции должна соответствовать требованиям заказчика, а схема раскроя должна быть удобной для линии продольной резки.
Объединение совместимых заказов в один цикл продольной резки
Если это позволяют производственные графики, объединение совместимых заказов клиентов может повысить эффективность использования материалов.
Например, основная катушка может использоваться для производства полос различной ширины вместо обработки полос одной ширины, при которой остается значительное количество неиспользованного материала.
Однако заказы следует объединять только в том случае, если их технические и производственные требования совместимы.
Перед объединением заказов проверьте следующее:
- Марка стали и технические условия на материал.
- Толщина и допуск по толщине.
- Требования к качеству поверхности и кромок.
- Требуемые ширины полос и допуски на размеры.
- Требования к покрытию или отделке (если применимо).
- Ограничения, связанные с оборудованием и упаковкой.
Объединение несовместимых заказов может привести к дополнительным затратам на настройку оборудования, рискам для качества или сложностям с доставкой. Эффективное использование материалов не должно происходить в ущерб стабильности качества продукции.
Учитывайте допустимые отклонения со стороны заказчика и производственные ограничения
Требования заказчика определяют, какое количество материала можно использовать в схеме продольной нарезки.
Если заказчик допускает определенный допуск по ширине, у переработчика может появиться некоторая свобода действий при планировании ширины полос. Однако эта свобода должна оставаться в пределах утвержденных технических требований.
Производитель ни в коем случае не должен изменять размеры готовой ленты исключительно с целью повышения выхода продукции без согласования с заказчиком.
Важную роль играют и производственные ограничения. Очень узкие полосы, чрезмерное количество ножей или сложные узоры могут снизить стабильность работы и увеличить время наладки.
Таким образом, оптимальная схема продольной резки представляет собой баланс между эффективностью использования материала, производительностью и качеством готовой продукции.
Пример расчета схемы продольной резки
Рассмотрим основную катушку длиной 1 250 мм со следующей предлагаемой схемой расположения:
| Распределение ширины | Ширина |
|---|---|
| Четыре готовые полоски × 250 мм | 1 000 мм |
| Одна готовая полоса × 200 мм | 200 мм |
| Обрамление по левому и правому краю × 15 мм | 30 мм |
| Оставшаяся неиспользованная ширина | 20 мм |
| Итого | 1 250 мм |
Готовые полосы составляют 1 200 мм от исходной ширины.
Теоретический коэффициент использования ширины составляет:
Коэффициент использования ширины (%) = (торговая ширина / ширина исходного рулона) × 100%
Коэффициент использования ширины (%) = (1 200 / 1 250) × 100% = 96%
Остальные 50 мм состоят из 30 мм кромки и 20 мм неиспользованной ширины.
Это упрощённый пример, основанный на ширине. Фактический выход, рассчитанный на основе веса, может отличаться из-за потерь на концах рулонов, брака при настройке оборудования, производственных дефектов и других производственных факторов. Оставшуюся ширину также можно использовать для выполнения другого заказа, а не сразу классифицировать как брак.
Настройки машины для обрезки кромок и продольной резки
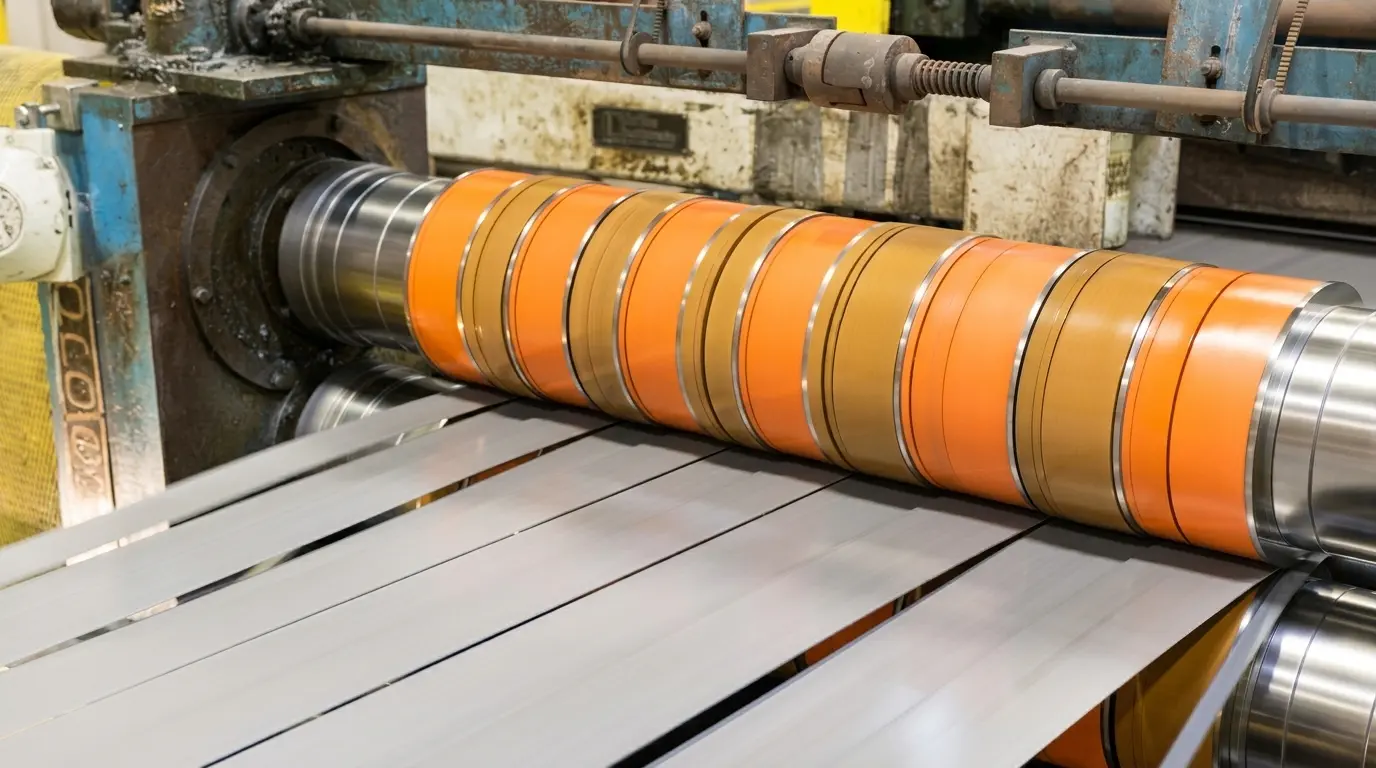
После определения схемы продольной резки именно настройка оборудования и условия эксплуатации определяют, удастся ли стабильно достигать запланированного коэффициента использования материала.
Настройка обрезки кромок в соответствии с состоянием поступающего рулона
Использование одинакового припуска на обрезку краев для каждой исходной катушки может привести к ненужным потерям материала.
Поступающие рулоны могут различаться по качеству кромок, равномерности ширины, выпуклости и состоянию поверхности. Переработчики должны осмотреть материал, прежде чем принимать решение о том, насколько необходимо обрезать кромки.
Практический подход включает в себя:
- Проверка краев поступающих рулонов.
- Выявление трещин, поврежденных участков и неровностей.
- Определение минимальной доработки, необходимой для соответствия готового изделия техническим требованиям.
- Проверка соответствия запланированного припуска на обрезку схеме разкройки.
Такой подход позволяет избежать чрезмерной обрезки при сохранении необходимого качества кромок.
Оптимизация зазора и перекрытия режущего ножа
Зазор ножа и перекрытие — важные параметры настройки, влияющие на качество резки.
Неправильный зазор может привести к образованию излишних заусенцев, низкому качеству кромок и нарушению габаритных размеров. Неподходящее перекрытие также может повлиять на стабильность резания.
Выбор подходящих настроек зависит от таких факторов, как:
- Толщина материала.
- Марка стали и механические свойства.
- Состояние и геометрия ножа.
- Конструкция продольно-резательного станка.
- Требования к качеству кромок и пределы допуска на заусенцы.
Операторы должны руководствоваться техническими характеристиками оборудования и инструментов, а не применять одно универсальное значение зазора или перекрытия ко всем материалам.
Также важно регулярно проводить проверку ножей, прокладок и выравнивания инструментов. Изношенные или поврежденные инструменты могут приводить к появлению повторяющихся дефектов и увеличению количества материала, который приходится браковать или перерабатывать заново.
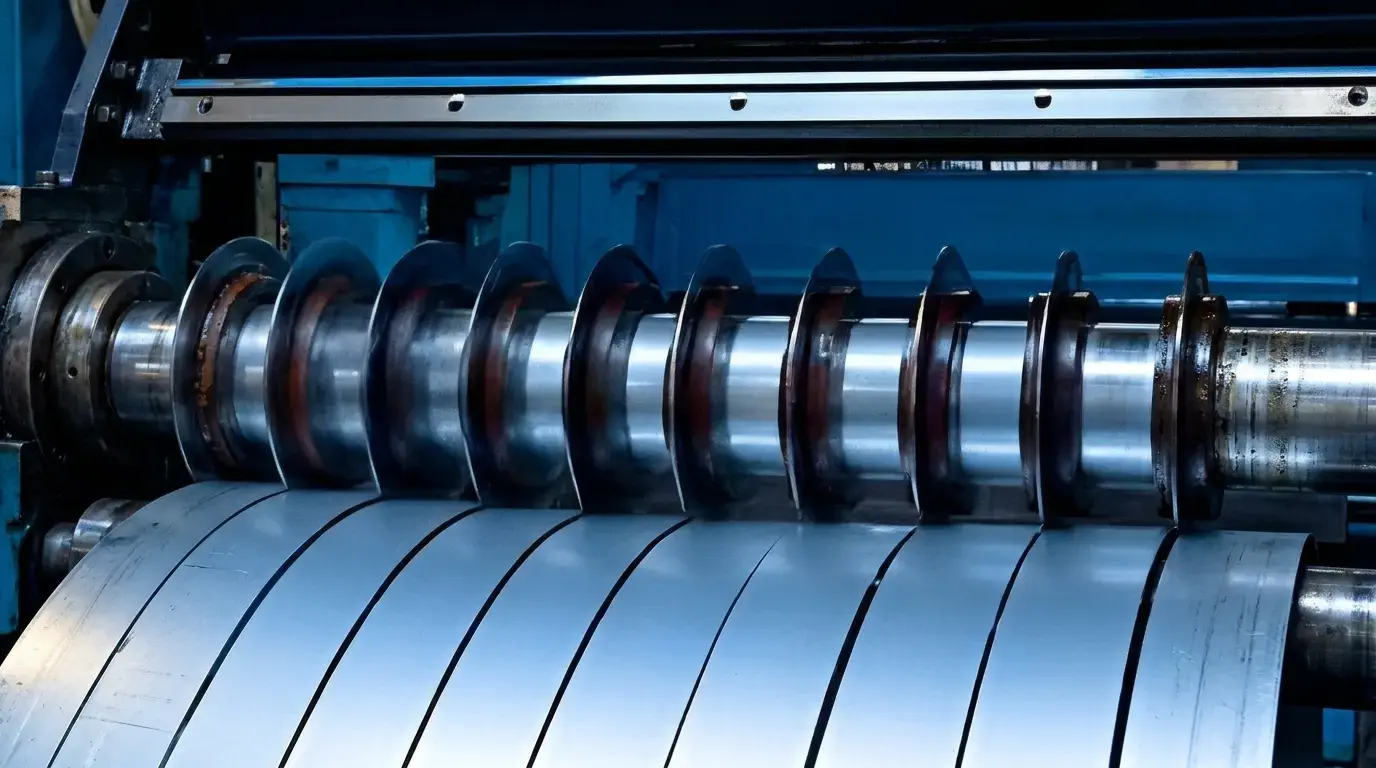
Обеспечьте надлежащее натяжение и выравнивание ленты
Для обеспечения равномерного движения ленты на протяжении всего процесса продольной резки необходимо поддерживать стабильное натяжение.
Ненадлежащий контроль натяжения может привести к смещению ленты, неравномерной намотке, образованию рыхлых витков и другим проблемам, связанным с обработкой или размерами.
Процессорам следует обратить внимание на следующее:
- Равномерное натяжение по всей длине линии продольной резки.
- Правильное выравнивание входной ведущей катушки.
- Стабильные условия отдачи.
- Правильное расположение сепараторов и намоточного оборудования.
- Регулярный осмотр узлов системы регулирования натяжения.
Цель заключается в обеспечении стабильной подачи полос на всех этапах — от размотки до продольной резки и перемотки. Это позволяет сократить количество предотвратимых дефектов и способствует сохранности готовых полос.
Сокращение отходов при наладке за счет более эффективного планирования производства
Не весь лом образуется в результате операций резки. Планирование производства также влияет на то, как часто требуется переналадка станков и сколько материала расходуется при наладке.
Более четко организованный план производства позволяет сократить количество ненужных корректировок и повысить стабильность процессов продольной резки.
В этом могут помочь несколько приемов:
- Заказы, совместимые с группой: По возможности группируйте заказы с одинаковыми марками, толщинами и требованиями к обработке.
- Сократите количество ненужных смен ножей: Планируйте последовательность операций, чтобы избежать частых изменений конфигурации ножей.
- Перед началом производства необходимо подтвердить технические характеристики: Перед загрузкой основного рулона необходимо проверить ширину полос, количество, допуски и требования к упаковке.
- Стандартизировать процедуры настройки: Ведите учет задокументированных настроек и этапов проверки для повторяющихся спецификаций материалов.
- Запишите параметры успешного производства: При обработке аналогичных заказов используйте предыдущие производственные отчеты в качестве ориентира.
Эти методы позволяют сократить количество повторных пробных запусков и избежать ненужных потерь при настройке.
Однако при планировании производства следует также учитывать сроки поставки, потребности в запасах и доступность оборудования. Объединение заказов целесообразно только в том случае, если это не приводит к увеличению затрат или операционным сложностям в других сферах.
Расчет и контроль выхода при продольной резке
Сокращение объема брака следует измерять, а не оценивать на глаз или по приблизительным оценкам оператора.
Отслеживание процента брака и выхода при продольной резке помогает переработчикам выявлять неэффективные производственные циклы и определять, приносят ли результаты корректирующие меры.
Как рассчитать процент брака и выход при продольной резке
Полезно знать две основные формулы:
Коэффициент брака (%) = (вес брака / вес исходного рулона) × 100%
Выход при продольной резке (%) = (вес товарной ленты / вес исходного рулона) × 100%
В этих показателях предполагается, что весь исходный материал учитывается либо как товарная продукция, либо как брак. Если пригодные к повторному использованию остатки, незавершенное производство или другие категории материалов учитываются отдельно, в методе отчетности должно быть определено, как с ними следует поступать.
Отслеживайте отходы по категориям, а не по общему показателю
Один показатель брака отражает общий результат, но не объясняет, почему происходят потери материала.
Переработчики должны вести учет отходов по категориям, чтобы выявить наиболее перспективные направления для оптимизации.
| Категория лома | Что следует контролировать | Возможные улучшения |
|---|---|---|
| Окантовка | Ширина и вес обрезки | Улучшить контроль поступающих рулонов и планирование обрезки |
| Отходы монтажа | Потери при запуске и наладке | Стандартизировать настройку оборудования |
| Брак | Заусенцы, отклонения по ширине, повреждения поверхности и дефекты намотки | Улучшение инструментального оснащения, выравнивания и контроля технологического процесса |
| Отходы концов рулонов | Непригодный груз на конце катушки | Оптимизация планирования заказов и управления остатками |
| Неиспользованная ширина | Ширина, остающаяся после продольной резки | Оптимизация схем раскроя и комбинаций заказов |
Сравнение этих данных по различным маркам, толщинам, ширинам рулонов и производственным партиям может выявить повторяющиеся проблемы.
Например, стабильно высокий уровень брака при настройке может свидетельствовать о недостаточной стандартизации настроек оборудования. В свою очередь, значительные потери из-за неиспользованной ширины могут указывать на неэффективное сочетание заказов или неверный выбор исходного рулона.
Создание непрерывного процесса сокращения отходов
Сокращение количества брака — это не разовое мероприятие. Это требует непрерывного процесса, объединяющего отделы закупок, планирования производства, эксплуатации оборудования и контроля качества.
Процесс практического совершенствования может состоять из следующих этапов:
- Определите исходные показатели: Записывайте вес входной катушки, объем товарной продукции и количество отходов с разбивкой по категориям.
- Определите основной источник утечки: Определите, что является основной причиной потерь: обрезка краев, настройка оборудования, дефекты или неиспользованная ширина.
- Определите приоритетность корректирующих мер: В первую очередь устраняйте убытки, которые имеют наибольшие последствия и которых легче всего избежать.
- Стандартизация усовершенствований: Зафиксируйте успешные схемы продольной резки, настройки оборудования и процедуры контроля качества.
- Анализ производственных результатов: Сравните процент брака и выход продукции до и после каждого усовершенствования.
- Обновление решений о закупках и планировании: Используйте производственные данные для оптимизации подбора типовых катушек и комбинаций заказов.
Этот процесс также способствует улучшению взаимодействия между подразделениями. Сотрудники отдела закупок могут учитывать размеры материалов и качество поступающей продукции, специалисты по планированию производства — оптимизировать комбинации заказов, а операторы — предоставлять отзывы о работе оборудования.
Со временем такая координация может способствовать сокращению предотвратимых материальных потерь при одновременном обеспечении стабильного качества продукции.
Заключение
Для сокращения объема брака при распиловке стальных рулонов необходимо сочетать планирование материальных ресурсов, контроль производства и управление оборудованием.
Наиболее эффективными отправными точками являются выявление основных источников отходов, оптимизация схем разкройки, контроль обрезки кромок, поддержание надлежащих настроек оборудования, а также мониторинг использования материала с помощью систематического ведения производственной документации.
Для предприятий по переработке стали и покупателей качество материала и стабильность размеров также влияют на то, насколько эффективно поступающие рулоны могут быть переработаны в готовую ленту. Работая с надежным поставщик стальных рулонов А четкое определение технических характеристик материалов может способствовать формированию более предсказуемого производственного процесса.
Компания «Weijunli Steel» поставляет стальную продукцию и оказывает сопутствующие услуги индивидуальные решения по обработке стали для промышленных покупателей. Заранее сообщив о требуемых характеристиках материалов, размерах и требованиях к обработке, вы сможете оценить подходящие варианты поставок для ваших последующих производственных операций.