Espesso Chapa de aço HRPO pode chegar plano e dentro das especificações, mas ficar arqueado, torcido ou de alguma forma deformado após o corte. Isso não significa necessariamente que o material estivesse com defeito. Em muitos casos, a deformação resulta de tensão residual no interior da placa a redistribuição que ocorre quando o material é removido, aliada aos efeitos térmicos decorrentes do processo de corte.
Para os compradores e fabricantes de aço, é importante compreender este mecanismo porque espessura da chapa, método de corte, geometria da peça e sequência de processamento tudo isto pode influenciar a forma final.
Por que razão uma placa HRPO plana pode deformar-se após o corte?
O facto de uma chapa ser plana não significa que esteja isenta de tensões internas
Uma chapa de aço pode parecer plana, embora contenha tensão residual resultantes de processos de fabrico, tais como a laminação a quente, o arrefecimento, o endireitamento e as variações de temperatura.
Estas tensões podem estar relativamente equilibradas enquanto a placa inteira permanecer intacta. Consequentemente, a placa pode cumprir os requisitos de planicidade, mesmo que ainda existam tensões internas.
O corte altera o equilíbrio das tensões
O corte remove material e, por conseguinte, altera a forma como as forças se distribuem pela chapa restante.
O processo simplificado é o seguinte:
Antes de cortar: as tensões internas estão equilibradas no interior da placa.
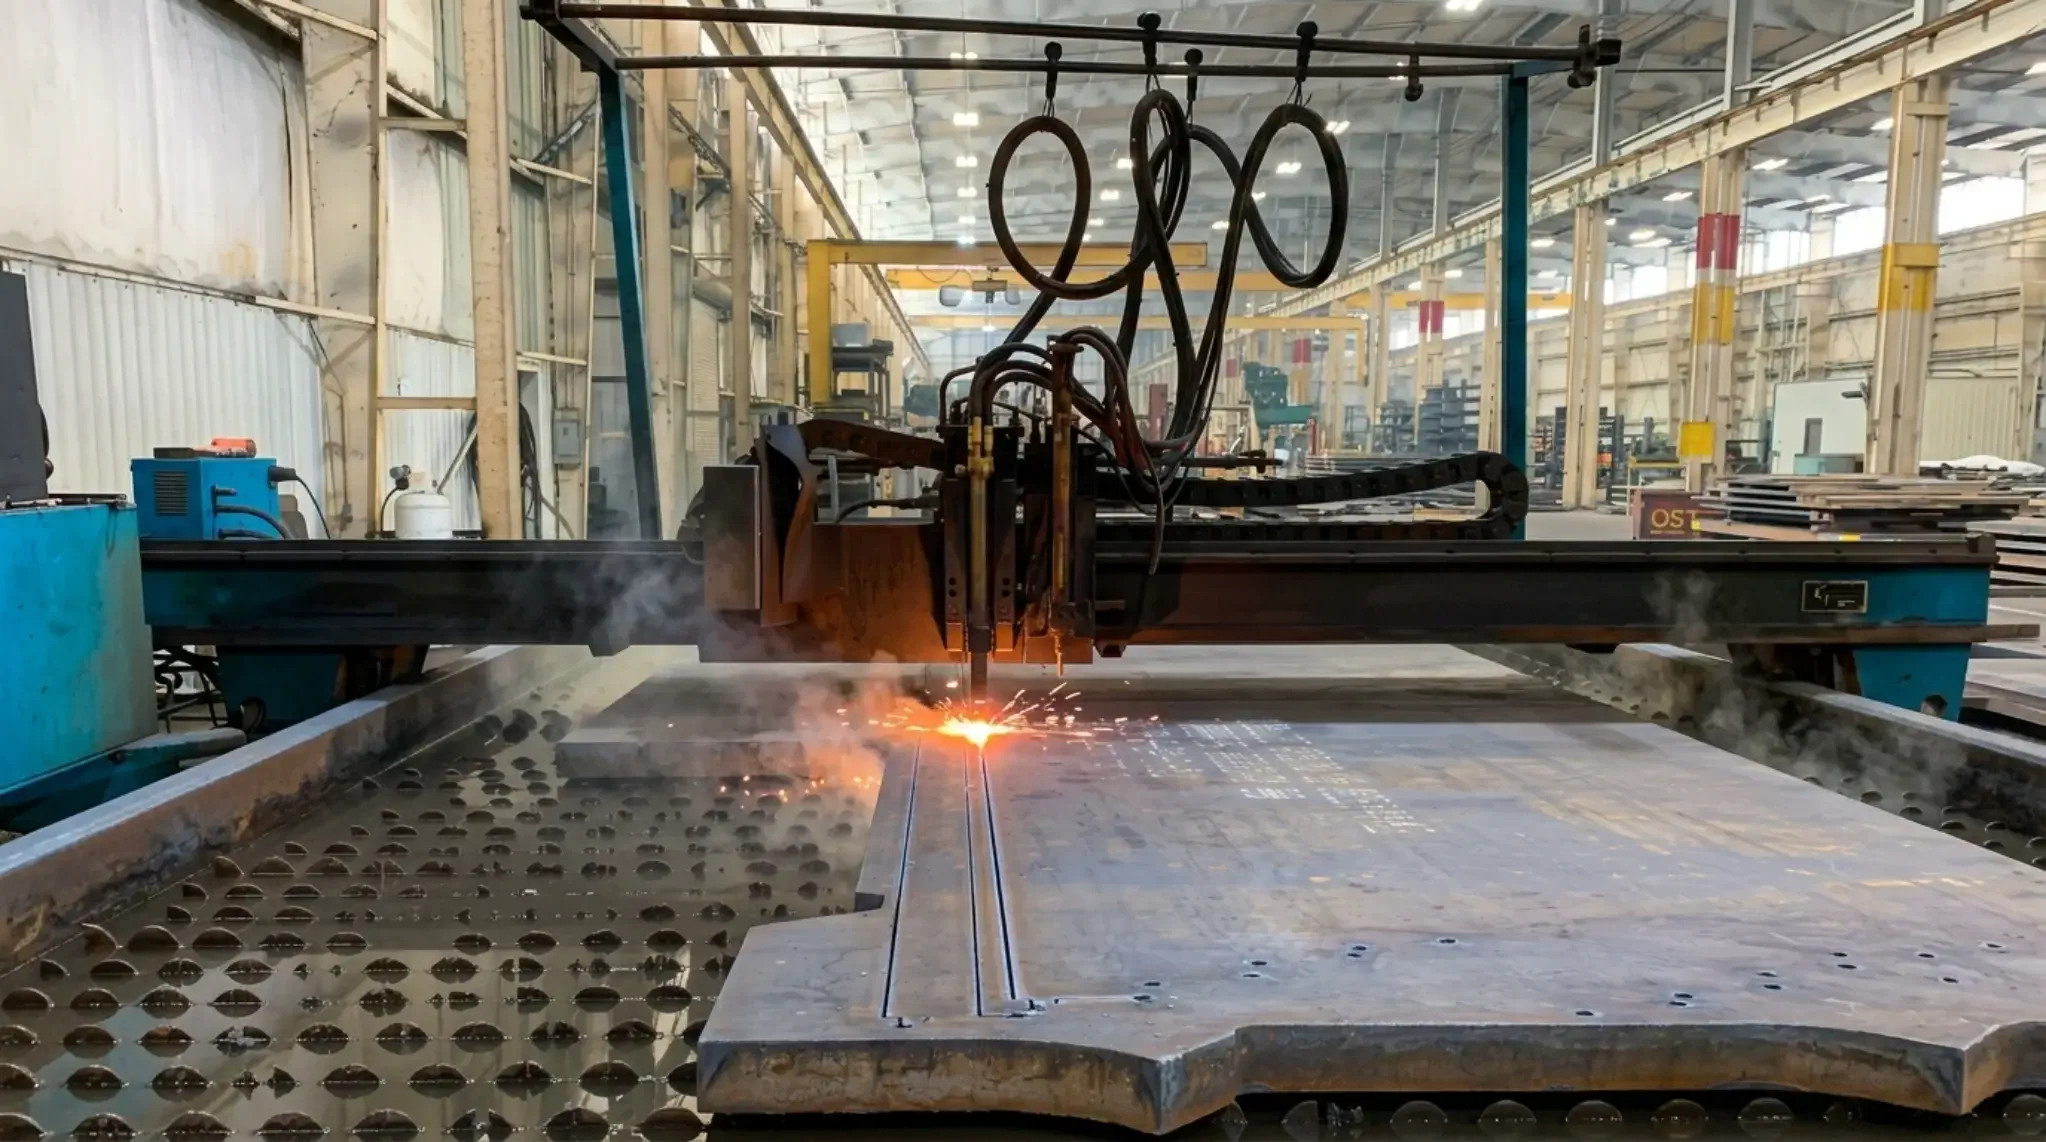
Durante o corte: o material é removido e, no caso do corte térmico, é aplicado calor localizado.
Após o corte: o material restante redistribui a tensão e atinge um novo equilíbrio.
Se a distribuição das tensões for desigual, a secção de corte pode curvar-se, enrolar-se, torcer-se ou sair do plano.
Como a tensão interna provoca distorção de corte
O que é a tensão residual numa chapa de aço?
A tensão residual é a tensão que permanece no interior do aço, mesmo quando não é aplicada qualquer carga externa.
As diferentes regiões de uma chapa podem apresentar níveis e direções diferentes de tensão residual. Estas diferenças podem resultar de um aquecimento e arrefecimento não uniformes ou do processamento mecânico durante a produção do aço.
O que é importante é que uma chapa pode ser dimensionalmente plana e, ainda assim, apresentar um estado de tensão interna que se torna visível após o corte.
Por que razão a remoção de material alivia a tensão?
Considere uma placa sujeita a tensões de tração e compressão em diferentes zonas. Quando a placa está inteira, estas forças restringem-se parcialmente umas às outras.
O corte remove parte dessa estrutura. O material restante já não está sujeito exatamente às mesmas restrições, pelo que pode deslocar-se até que as tensões internas atinjam um novo equilíbrio.
É por isso que uma peça em bruto de grandes dimensões pode deformar-se, mesmo que a chapa original não apresentasse qualquer distorção evidente.
Por que razão uma chapa espessa ainda se pode deformar?
Uma maior espessura aumenta, em geral, a rigidez, mas a espessura não elimina a tensão residual.
Uma chapa espessa pode ainda apresentar distribuições de tensão irregulares. Se o corte remover uma parte significativa ou assimétrica da chapa, a redistribuição de tensão resultante pode provocar uma deformação percetível.
Por conseguinte, “o aço mais espesso é mais rígido” e “o aço mais espesso não se pode deformar” não são afirmações equivalentes.
Como o calor do corte agrava a deformação das chapas HRPO
O aquecimento local provoca expansão e contração
O corte térmico introduz outra fonte de distorção.
A sequência básica é a seguinte:
Aquecimento → expansão local → arrefecimento → contração
A zona aquecida tenta expandir-se, enquanto o aço mais frio à sua volta restringe esse movimento. Quando a área arrefece, contrai-se. Ciclos térmicos repetidos ou irregulares podem criar tensões adicionais em torno do percurso de corte.
Por que razão a entrada de calor é importante?
Quanto maior e mais concentrada for a entrada de calor, maior será o risco de deformação térmica.
Entre as variáveis importantes contam-se:
- Método de corte
- Entrada de calor
- Velocidade de corte
- Espessura da chapa
- Trajetória de corte
- Geometria da peça
Isto não significa que um método de corte seja sempre melhor. O processo adequado depende da espessura, da tolerância, da geometria e dos requisitos de produção.
Que condições de corte aumentam o risco de deformação da chapa?
Recortes grandes ou assimétricos
Uma peça irregular pode remover material de forma desigual de diferentes áreas da chapa.
Peças em forma de L, peças em bruto longas e estreitas e grandes aberturas internas pode provocar uma redistribuição desigual da tensão, aumentando a probabilidade de deformação.
Percursos de corte longos e contínuos
Um percurso de corte prolongado pode concentrar o calor numa única área durante um período prolongado. Se o calor se acumular mais rapidamente do que consegue dissipar-se, aumenta a probabilidade de ocorrer deformação térmica.
Sequência de corte inadequada
A sequência dos cortes pode influenciar a forma e o momento em que as tensões são libertadas.
Se uma área estiver completamente separada, enquanto as outras áreas permanecerem ligadas, a secção recém-liberada poderá mover-se antes de os restantes cortes estarem concluídos.
Parâmetros de corte incorretos
Inadequado velocidade de corte, potência, configurações da chama ou outros parâmetros do processo pode aumentar a entrada de calor ou criar uma zona afetada pelo calor desnecessariamente grande.
Por esta razão, a qualidade do corte não é determinada apenas pela máquina. Os parâmetros do processo e a estratégia de corte também são importantes.
Métodos de corte de chapas HRPO e as suas considerações relativas à deformação
| Método de corte | Principais aspetos a ter em conta relativamente à distorção |
|---|---|
| Corte a laser | Alta precisão, mas é necessário ter em conta a capacidade em termos de espessura e a entrada de calor |
| Corte por plasma | Adequado para diversas aplicações em chapas; continua a existir a possibilidade de deformação térmica |
| Corte com oxigás | É eficaz para chapas mais espessas, mas, em geral, implica uma maior entrada de calor |
| Corte mecânico | Evita a deformação térmica, mas apresenta limitações relacionadas com a espessura e a geometria |
Corte térmico vs. corte mecânico
A diferença fundamental reside na origem da deformação.
Corte térmico pode causar distorção devido ao aquecimento e arrefecimento localizados, enquanto corte mecânico evita efeitos térmicos, mas pode provocar deformações mecânicas, dependendo do equipamento e da espessura do material.
A escolha certa deve, portanto, ter em conta os requisitos necessários planicidade, tolerância dimensional, espessura da chapa, geometria e volume de produção.
Como os transformadores de aço reduzem a deformação após o corte
Comece por escolher o material adequado para a placa
O estado do material recebido é importante. Para aplicações com requisitos rigorosos de planicidade, os transformadores devem ter em conta o tipo de aço, a espessura, o estado da chapa e o risco de tensões residuais, em vez de considerarem todas as chapas HRPO como equivalentes.
Controlar a entrada de calor
Parâmetros de corte adequados podem reduzir o stress térmico desnecessário.
Isto inclui controlar a velocidade de corte, a potência e as configurações do equipamento de acordo com o material e a espessura. O objetivo é alcançar a qualidade de corte necessária sem gerar calor excessivo.
Otimizar a sequência de corte e o agrupamento
Sequência de corte e agrupamento afetam tanto a utilização do material como a distribuição do calor.
Um padrão de corte bem planeado pode reduzir a concentração excessiva de calor e ajudar a controlar a forma como as tensões são libertadas à medida que as peças individuais são separadas.
Recorra a um processamento adicional sempre que necessário
Para aplicações com requisitos exigentes em termos de planicidade ou dimensões, poderá ser adequado recorrer a processos adicionais, tais como o tratamento de alívio de tensões, o nivelamento, a margem de usinagem ou sequências de processamento controladas.
Estas medidas não são necessárias para todas as placas HRPO. Devem ser determinadas em função do estado do material, da geometria da peça, da tolerância e da aplicação final.
O que devem os compradores ter em conta ao encomendar chapas HRPO cortadas à medida?
O requisito de planicidade da peça final está claro?
Um comprador deve distinguir entre o simples facto de encomendar um prato cortado à medida e encomendar uma peça em bruto pronta com requisitos específicos de planicidade e dimensões.
Caso seja necessário aplicar estas últimas, essas tolerâncias devem ser estabelecidas antes do início do processamento.
Deve comprar placas em bruto ou placas pré-tratadas?
A compra de chapas em bruto pode proporcionar flexibilidade e reduzir os custos de processamento, mas deixa a responsabilidade pelo corte e pela gestão de possíveis deformações a cargo do comprador.
No caso de aplicações de produção, a aquisição de peças em bruto já processadas pode reduzir a mão-de-obra a jusante, as necessidades de equipamento e o risco de resultados de corte inconsistentes, desde que o processador disponha das capacidades adequadas.
O fornecedor controla tanto o material como o corte?
Trabalhar com um fornecedor e transformador de aço pode proporcionar uma melhor coordenação entre o estado do material, os parâmetros de corte, a geometria, as tolerâncias e a inspeção.
Um experiente Fornecedor de aço HRPO podem avaliar em conjunto os requisitos relativos aos materiais e ao processamento, em vez de tratarem o abastecimento e o corte do aço como operações totalmente distintas.
Quando é que a deformação após o corte deve ser considerada um problema do material?
Nem todas as peças em bruto deformadas indicam que o aço está com defeito
Alguma deformação constitui um risco normal do processo, associado à libertação de tensões residuais e ao corte térmico. O facto de uma chapa recebida estar plana não garante que todas as peças cortadas permaneçam igualmente planas.
O material e o processo de corte devem, por isso, ser avaliados em conjunto.
Quando é necessário realizar mais exames?
É aconselhável realizar uma investigação mais aprofundada quando a deformação for invulgarmente grave ou inconsistente, nomeadamente quando:
- A distorção excede significativamente a tolerância acordada
- Os problemas ocorrem repetidamente em todos os lotes
- A deformação varia substancialmente em condições de corte semelhantes
- As propriedades do material não correspondem aos requisitos especificados
- O processo de corte não consegue explicar de forma razoável o resultado
Uma avaliação profissional deve ter em conta o estado do material, o método de corte, a sequência de corte, a geometria da peça e as tolerâncias acordadas antes de determinar a causa.
Conclusão: A gestão da deformação das placas HRPO exige mais do que a simples escolha de aço de maior espessura
Uma chapa HRPO de grande espessura pode ainda assim deformar-se após o corte porque A espessura confere rigidez, mas não elimina a tensão residual.
A forma final de uma peça cortada é influenciada pela interação entre:
Tensão residual + remoção de material + efeitos térmicos + sequência de corte + geometria da peça
Para os compradores, a lição prática consiste em definir o requisitos relativos às peças acabadas, e não apenas as especificações do aço em bruto. Quando a planicidade e a precisão dimensional são importantes, a escolha de um processador de aço O controlo sobre o abastecimento de materiais, os parâmetros de corte, a sequência de processamento e a inspeção pode reduzir significativamente os riscos a jusante.
Um competente fornecedor de serviços de transformação de aço à medida deve, por isso, ser avaliado não só com base no preço da chapa HRPO, mas também na sua capacidade de proporcionar um produto acabado de qualidade consistente.