厚い HRPO鋼板 納入時は平らで仕様範囲内であっても、切断後に反りやねじれ、その他の変形が生じることがあります。これは必ずしも材料に欠陥があったことを意味するわけではありません。多くの場合、この変形は プレート内部の残留応力 材料が除去される際に生じる再分布と、切削工程による熱的影響が相まって。.
鉄鋼の購入者や加工業者にとって、この仕組みを理解することは重要である。なぜなら、 板の厚さ、切断方法、部品の形状、および加工順序 これらはすべて、最終的な形状に影響を与える可能性があります。.
なぜ、平らなHRPOプレートは切断後に反ってしまうのでしょうか?
平坦であるからといって、そのプレートに内部応力が存在しないとは限らない
鋼板は、一見平らに見えても、実際には 残留応力 熱間圧延、冷却、矯正、および温度変化といった製造工程によるもの。.
このプレート全体が破損していない限り、これらの応力は比較的均衡している可能性があります。その結果、内部応力が依然として存在していても、プレートは平坦性の要件を満たすことができます。.
切断によって応力バランスが変化する
切削加工を行うと材料が除去されるため、残りの板全体における力の分布が変化します。.
簡略化した手順は以下の通りです:
カットする前に: 板の内部では、内部応力が均衡している。.
切断中は: 材料が除去され、熱切断の場合は、局所的に熱が加えられる。.
カット後: 残りの材料は応力を再配分し、新たな平衡状態に達する。.
応力分布が不均一な場合、切断面は 弓形に曲がる、カールする、ねじる、または平面から外れる.
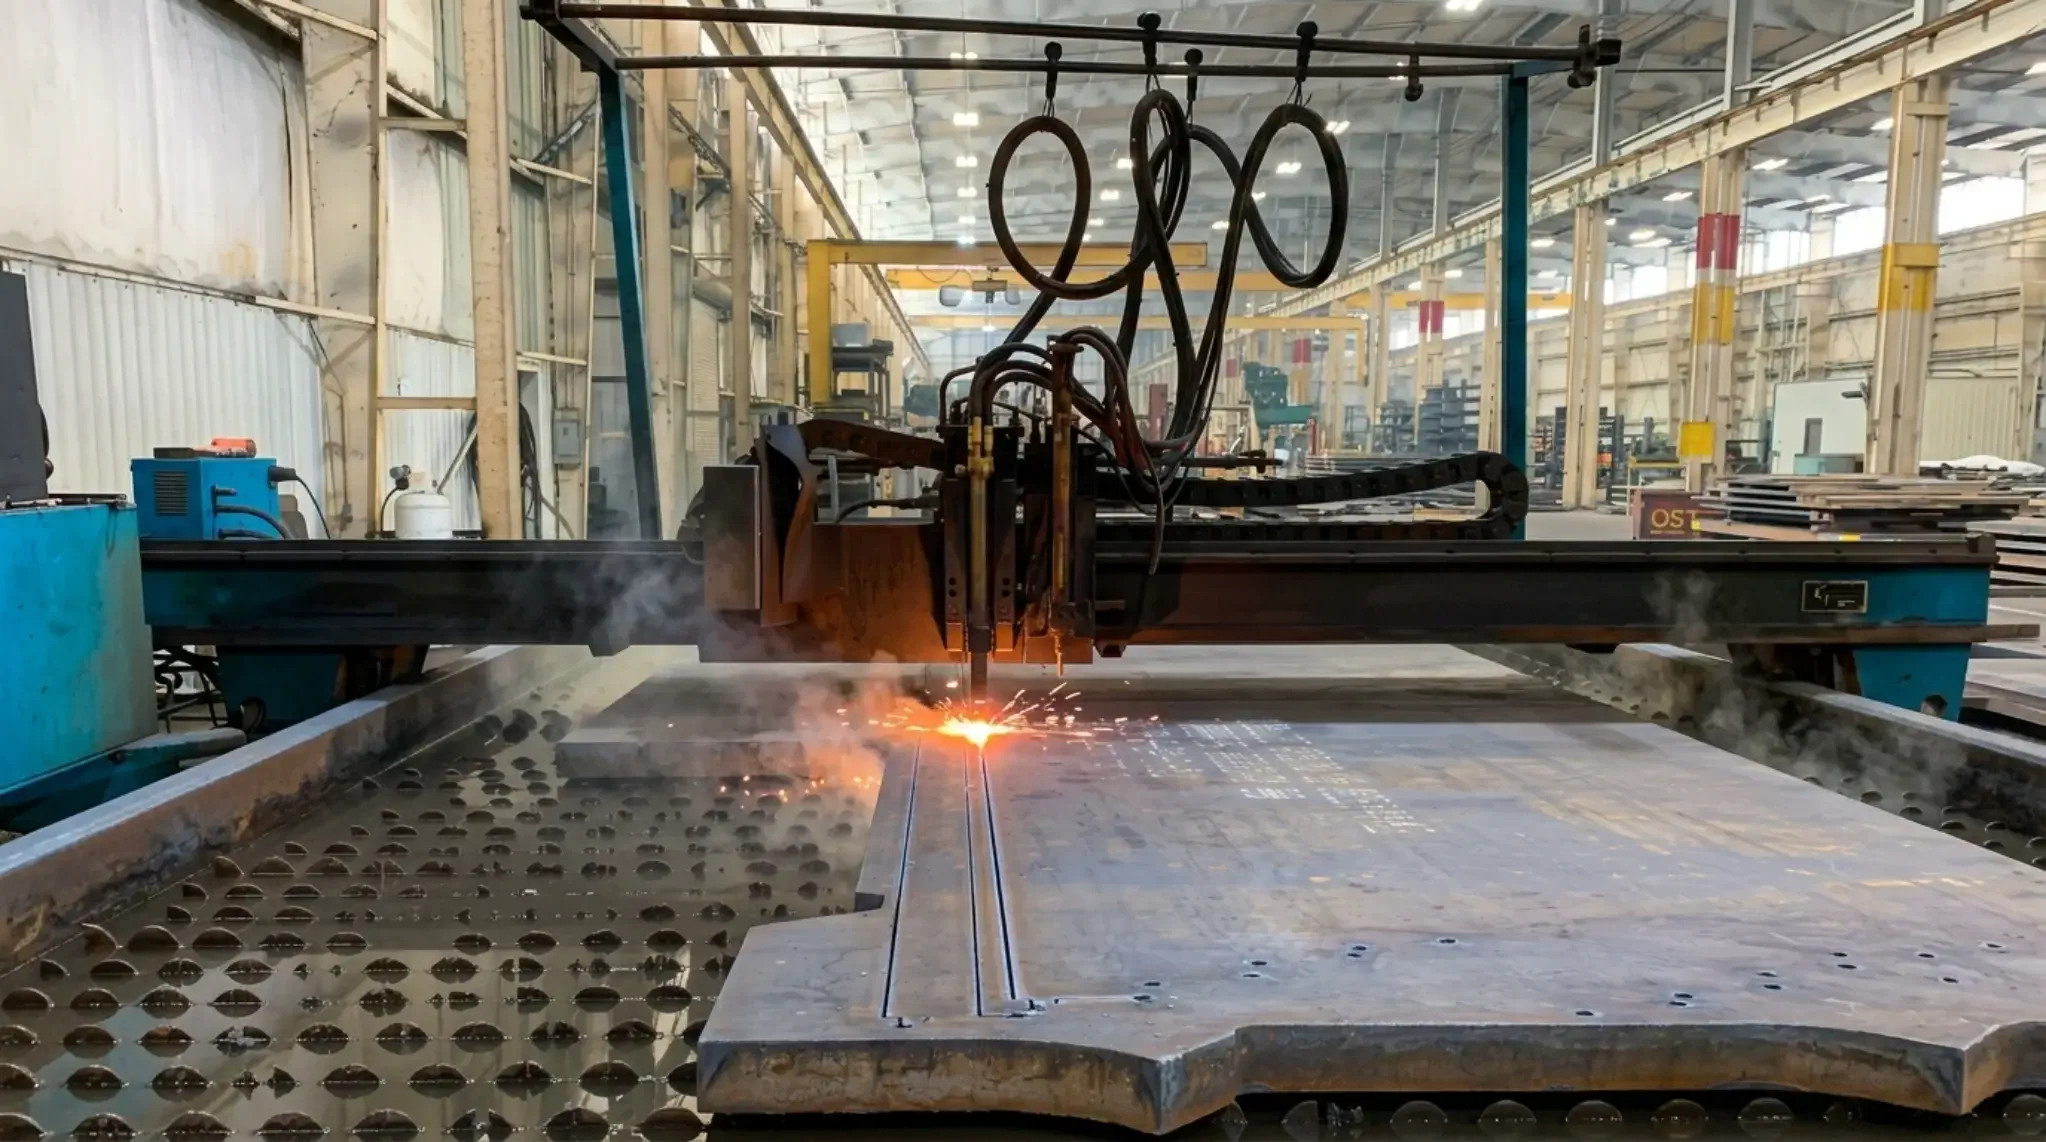
内部応力がどのように切断歪みを引き起こすか
鋼板における残留応力とは何か?
残留応力とは、外部荷重が加わっていない状態でも鋼材の内部に残っている応力のことです。.
鋼板の部位によって、残留応力の大きさや方向が異なる場合があります。こうした違いは、鋼の製造過程における加熱・冷却の不均一さや機械的加工に起因することがあります。.
重要な点は、板が寸法的には平坦であっても、切断後に現れる内部応力状態を抱えている場合があるということです。.
なぜ材料を取り除くと応力が解放されるのか?
異なる領域に引張応力と圧縮応力が生じている板を考えてみましょう。板が完全な状態にあるとき、これらの力は互いに部分的に拘束し合っています。.
切断を行うと、その構造の一部が除去されます。残った材料は、もはやまったく同じ拘束を受けなくなるため、内部応力が新たな平衡状態に達するまで変形し続けることになります。.
これが、元の鋼板に明らかな歪みがなかったにもかかわらず、大きな切断ブランクが変形してしまう理由です。.
なぜ厚い板でも変形するのでしょうか?
一般的に、厚みが増すと剛性は高まりますが、厚みが増しても残留応力は解消されません。.
厚い板であっても、応力分布にムラが生じることがあります。切断によって板の相当な部分や非対称な部分が除去されると、その結果生じる応力の再分布により、目立った変形が生じる可能性があります。.
したがって、「鋼板が厚ければ厚いほど剛性が高い」という主張と、「鋼板が厚ければ歪まない」という主張は、同義ではありません。.
熱処理の削減がHRPOプレートの反りを悪化させる理由
局所的な加熱により膨張と収縮が生じる
熱切断は、歪みの新たな原因となります。.
基本的な手順は以下の通りです:
加熱 → 局所的な膨張 → 冷却 → 収縮
加熱された部分は膨張しようとしますが、周囲の温度の低い鋼材がその動きを制限します。その部分が冷却されると、収縮します。熱サイクルが繰り返されたり、不均一だったりすると、切断経路の周囲にさらなる応力が生じる可能性があります。.
なぜ熱入力が重要なのでしょうか?
熱入力が大きくなり、かつ集中すればするほど、熱による変形が生じる可能性が高くなります。.
重要な変数には、次のようなものがあります:
- 切断方法
- 熱入力
- 切削速度
- 板の厚さ
- 切削経路
- 部品の形状
だからといって、ある切削方法が常に優れているというわけではありません。適切な加工方法は、厚さ、公差、形状、および生産要件によって異なります。.
どのような切削条件が板の歪みのリスクを高めるか?
大きなカットアウトや非対称のカットアウト
不規則な形状の部品は、プレートの各部位から不均一に材料を削り取ってしまう可能性があります。.
L字型の部品、細長いブランク、および大きな内部開口部 応力の不均一な再分布を引き起こし、変形が生じる可能性を高める。.
長い連続切断経路
切削経路が長いと、ある一箇所に長時間にわたって熱が集中することがあります。熱の放散速度よりも蓄積速度の方が速い場合、熱による変形が生じやすくなります。.
不適切な切断順序
切断の順序によって、応力がどのように、いつ解放されるかが左右されることがあります。.
ある部分が完全に切り離され、他の部分がまだつながったままである場合、新たに切り離された部分が、残りの切断が完了する前に動いてしまう可能性があります。.
不適切な切削パラメータ
不適切 切削速度、出力、火炎設定、またはその他の加工パラメータ 熱入力を増加させたり、不必要に広い熱影響域を生じさせたりする可能性があります。.
このため、切削品質は機械だけで決まるわけではありません。加工パラメータや切削戦略も重要な要素となります。.
HRPO板の切断方法と、それに関連する歪みの考慮事項
| 切断方法 | 歪みに関する主な考慮事項 |
|---|---|
| レーザー切断 | 高精度ですが、加工可能な厚さや入熱量を考慮する必要があります |
| プラズマ切断 | 多くのプレート用途に適していますが、熱による歪みが生じる可能性があります |
| 酸素燃料切断 | 厚い板材には効果的ですが、一般的に熱入力が大きくなります |
| 機械による切断 | 熱による歪みを防ぐことができるが、厚みや形状に関する制限がある |
熱切断と機械切断の比較
根本的な違いは、変形の要因にある。.
熱切断 局所的な加熱や冷却によって歪みが生じる可能性がある一方で、 機械的切断 熱的影響は回避できますが、装置や材料の厚さによっては機械的な変形が生じる可能性があります。.
したがって、適切な選択を行うには、必要な 平坦度、寸法公差、板厚、形状、生産量.
鋼材加工業者は、切断後の反りをどのように軽減しているのか
適切なプレート材料から選ぶ
入荷する材料の状態は重要です。平坦度に対する要件が厳しい用途では、加工業者はすべてのHRPO鋼板を同等のものとして扱うのではなく、鋼種、厚さ、鋼板の状態、および残留応力のリスクを考慮する必要があります。.
熱入力の制御
適切な切削条件を設定することで、不要な熱応力を低減することができます。.
これには、素材や厚さに応じて、切断速度、出力、および装置の設定を調整することが含まれます。その目的は、過度な熱を発生させることなく、所定の切断品質を実現することです。.
切断順序とネスティングの最適化
切断順序とネスティング 材料の利用率と熱分布の両方に影響を及ぼす。.
綿密に計画された切断パターンは、過度な熱の集中を抑え、個々の部品を分離する際に生じる応力の解放を適切に制御するのに役立ちます。.
必要に応じて追加処理を行う
平坦度や寸法精度に厳しい要件が求められる用途では、応力除去処理、レベリング、加工余裕の確保、あるいは加工順序の制御など、追加の加工が適切となる場合があります。.
これらの措置は、すべての人工骨(HRPO)プレートに必須というわけではありません。材料の状態、部品の形状、公差、および最終的な用途に応じて決定する必要があります。.
サイズ指定のHRPOプレートを注文する際、購入者はどのような点に留意すべきでしょうか?
最終工程の平坦度要件は明確ですか?
購入者は、単にプレートを注文することと サイズに合わせてカットする また、特定の平坦度や寸法要件を満たした完成品のブランクを注文すること。.
後者が必要な場合は、加工を開始する前にそれらの許容誤差を定めておく必要があります。.
未現像のフィルムと現像済みのブランク、どちらを買うべきか?
未加工のプレートを購入すれば、柔軟性が高まり、加工コストを削減できるかもしれませんが、裁断や歪みの発生に対する対応は購入者の責任となります。.
生産用途において、加工済みのブランクを購入すれば、加工業者が適切な能力を備えている場合、下流工程の労力や設備要件を削減できるほか、切断結果にばらつきが生じるリスクも低減できます。.
サプライヤーは、材料と裁断の両方を管理していますか?
〜と協力して スチール・サプライヤーおよび加工業者 材料の状態、切削条件、形状、公差、および検査の間の連携をより円滑に図ることができます。.
経験豊富な HRPO用鋼材サプライヤー 鋼材の調達と切断を完全に別々の作業として扱うのではなく、材料と加工の要件を一体として評価することができる。.
裁断後の反りは、どのような場合に材料上の問題とみなすべきか?
変形したブランクがすべて、鋼材の欠陥を示すわけではない
ある程度の変形は、残留応力の解放や熱切断に伴う通常の加工リスクです。入荷時の鋼板が平坦であっても、切断されたブランクがすべて同じように平坦なままであるとは限りません。.
したがって、材料と切断工程は一体として評価すべきである。.
どのような場合にさらなる調査が必要となるのでしょうか?
変形が異常に激しい場合や不規則な場合は、さらなる調査を行うことが適切であり、特に以下の場合には:
- 歪みが合意された許容範囲を大幅に超えている
- バッチ間で繰り返し問題が発生している
- 同様の切削条件下でも、変形には大きなばらつきが見られる
- 材料の特性が指定された要件を満たしていません
- この切断工程だけでは、この結果を合理的に説明することはできない
原因を特定するにあたっては、専門的な評価において、材料の状態、切断方法、切断順序、部品の形状、および合意された公差を考慮すべきである。.
結論:HRPOプレートの反りを管理するには、単に厚い鋼板を選ぶだけでは不十分である
厚手のHRPOプレートは、切断後も変形することがある。その理由は、 厚みがあることで剛性は高まるが、残留応力は解消されない.
切削部品の最終形状は、以下の要因の相互作用によって左右されます:
残留応力 + 材料除去 + 熱的影響 + 切削順序 + ワーク形状
購入者にとっての実践的な教訓は、以下の点を明確にすることです。 完成品の要件, 、単に鋼材の規格だけでなく。平坦度や寸法精度が重要な場合は、 スチールプロセッサー 材料の調達、切断パラメータ、加工順序、および検査を管理することで、下流工程におけるリスクを大幅に低減することができます。.
有能な カスタム鋼材加工のサプライヤー したがって、HRPOプレートの評価は、その価格だけでなく、一貫した品質の完成品を供給できるかどうかの観点からも行うべきである。.