Beim Längsschneiden von Stahlcoils werden breite Muttercoils in schmalere Bänder für die nachgelagerte Fertigung zerlegt. Bei jedem Schneidvorgang können jedoch Materialverluste durch Kantenschneiden, ineffiziente Schnittmuster, die Maschineneinrichtung, Verarbeitungsfehler und ungenutzte Coilreste entstehen.
Für Stahl-Servicezentren und Coil-Verarbeiter wirken sich diese Verluste direkt auf die Materialkosten und die Rentabilität der Produktion aus. Selbst eine geringfügige Verbesserung der Materialausnutzung kann bei der Verarbeitung großer Stahlmengen einen entscheidenden Unterschied ausmachen.
Um den Ausschuss beim Coil-Schneiden zu reduzieren, reicht es nicht aus, lediglich die Maschineneinstellungen anzupassen. Aus der Sicht eines Stahlherstellers Lieferant und Verarbeiter, … Dazu gehören die Koordination der Auftragsplanung, die Optimierung der Schneidemuster, das Kantenschneiden, die Wartung der Anlagen und die Produktionsüberwachung. In diesem Leitfaden werden die Hauptursachen für Ausschuss erläutert und praktische Möglichkeiten aufgezeigt, wie sich die Ausbeute beim Schneiden verbessern lässt, ohne die Bandqualität oder die Kundenspezifikationen zu beeinträchtigen.
Ermittlung der Hauptursachen für Ausschuss beim Coil-Schneiden
Bevor Verbesserungen umgesetzt werden, müssen die Verarbeiter verstehen, wo Materialverluste auftreten. Verschiedene Ursachen für Ausschuss erfordern unterschiedliche Lösungen, sodass die Erfassung des gesamten Ausschussgewichts allein möglicherweise nicht ausreicht, um die zugrunde liegenden Probleme aufzudecken.
Kantenabschnitt-Abfall
Kantenabfälle entstehen, wenn beim Längsschneiden die Außenkanten einer Mutterrolle entfernt werden. Dieses Material kann Kantenrisse, unebene Kanten, beschädigte Stellen oder andere Mängel aufweisen, die es für die erforderlichen Fertigbänder ungeeignet machen.
Der Umfang des Kantenschneids hängt vom Zustand der angelieferten Coils, der Kantenqualität, der Breitenkonstanz und den Kundenanforderungen ab.
Ein zu starker Beschnitt verringert die nutzbare Breite der Mutterrolle. Wird die Beschnittbreite jedoch zu stark reduziert, kann dies zu Fehlern in den fertigen Bändern führen und nachgelagerte Qualitätsprobleme verursachen.
Das Ziel besteht darin, nur so viel Material abzutragen, wie zur Erzielung der geforderten Kantenbeschaffenheit und Produktqualität erforderlich ist.
Einrichtung der Längsschneideanlage und Ausschuss beim Anfahren
Bei der Maschinenvorbereitung und der Anpassung während der Produktion fällt Einrichtungsabfall an. Dieser kann entstehen, wenn die Bediener die Coils einfädeln, die Schneidmesser positionieren, die Spannung einstellen oder den Bandlauf stabilisieren.
Zu den häufigsten Ursachen zählen:
- Falsche Positionierung oder falscher Abstand des Messers.
- Wiederholte Anpassungen der Streifenbreite.
- Instabiler Spannungswert beim Hochfahren.
- Fehlausrichtung zwischen der ankommenden Spule und der Schneidelinie.
- Es sind Testläufe erforderlich, um eine akzeptable Kantenqualität zu erzielen.
Unzureichend standardisierte Einrichtungsverfahren können zu mehr Ausschuss führen, insbesondere bei der Bearbeitung häufiger Kleinaufträge oder bei Änderungen der Produktspezifikationen.
Fehlerbedingter Ausschuss
Das Material kann auch unbrauchbar werden, wenn beim Schneiden Fehler auftreten, die die Kundenspezifikationen überschreiten.
Zu den gängigen Beispielen gehören:
- Grate: Übermäßige Gratbildung aufgrund eines ungeeigneten Messerspaltes, abgenutzter Klingen oder einer falschen Einstellung.
- Breitenabweichung: Die fertigen Streifen liegen außerhalb der vorgegebenen Maßtoleranz.
- Sturz: Die Streifen weisen eine übermäßige seitliche Krümmung auf.
- Oberflächenschäden: Kratzer oder Gebrauchsspuren beeinträchtigen die Akzeptanz des Produkts.
- Fehler bei der Spulenwicklung: Uneinheitliche Spannung oder eine schlechte Ausrichtung führen zu instabilen oder beschädigten Fertigspiralen.
Diese Mängel können zu Nacharbeiten, Materialabwertungen oder Rückweisungen durch den Kunden führen. Es ist in der Regel effektiver, diese Mängel zu vermeiden, als zu versuchen, das Material wiederherzustellen, nachdem Qualitätsprobleme bereits aufgetreten sind.
Nicht genutzte Breite und Verschnitt am Spulenende
Die ungenutzte Breite ist der Teil der Mutterrolle, der übrig bleibt, nachdem die benötigten Bandbreiten und Randabschnitte abgezogen wurden.
So kann es beispielsweise vorkommen, dass ein Schneidemuster zwar mehrere brauchbare Streifen ergibt, aber einen schmalen Rest hinterlässt, der im selben Produktionsdurchlauf nicht wirtschaftlich verwertet werden kann.
Reste am Ende einer Spule können zudem schwer zu verarbeiten sein, wenn die verbleibende Länge für einen weiteren Auftrag nicht ausreicht oder wenn die Handhabungs- und Rüstkosten den Wert des Materials übersteigen.
Diese Verluste hängen oft eher mit der Produktionsplanung als mit der Maschinenleistung zusammen.
Optimierung der Schneidemuster zur Verbesserung der Materialausnutzung
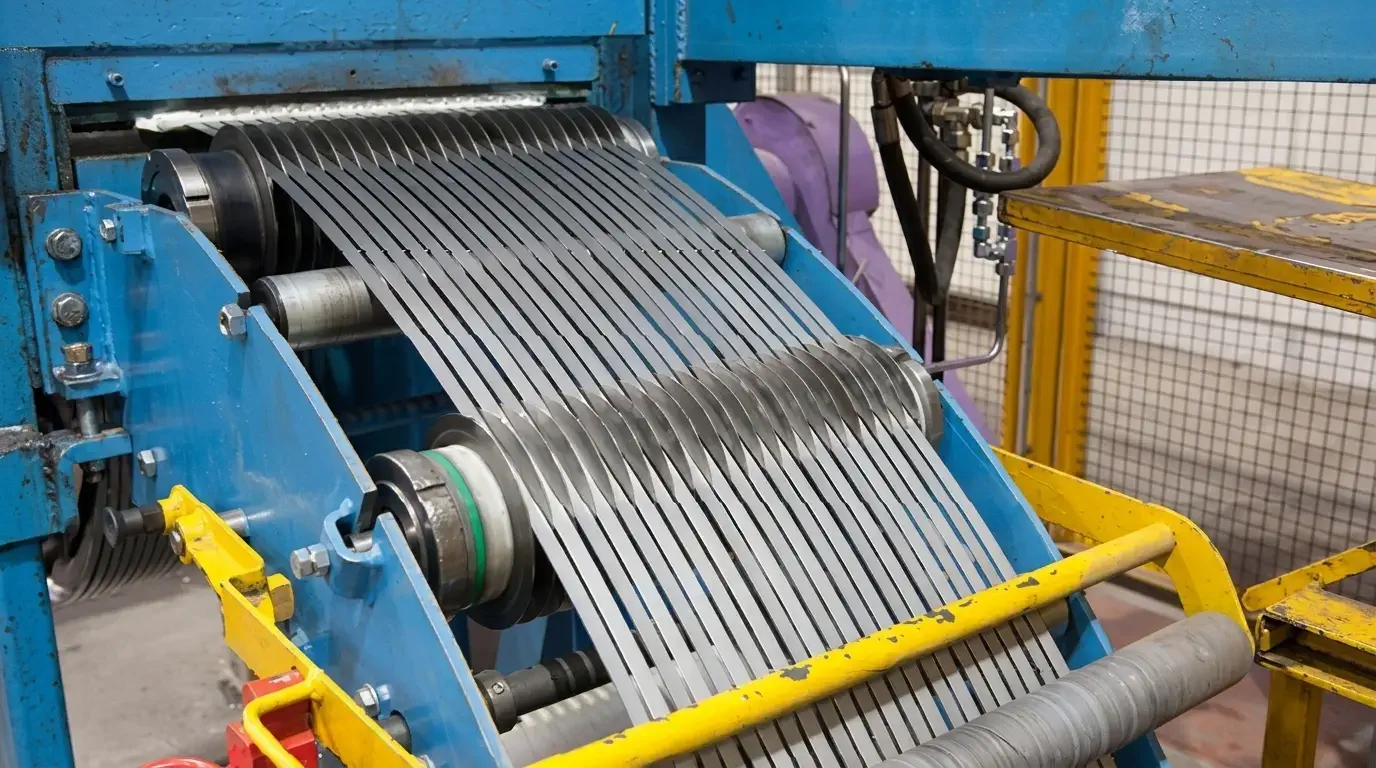
Die Optimierung des Schneidemusters ist eine der direktesten Möglichkeiten, um breitenbedingten Ausschuss zu reduzieren. Sie legt fest, wie die verfügbare Breite der Mutterrolle in fertige Bänder aufgeteilt wird.
Ein gut durchdachtes Muster sollte die nutzbare Ausbeute maximieren und gleichzeitig die Maßtoleranzen, die technischen Einschränkungen der Anlagen sowie die Kundenanforderungen erfüllen.
Passen Sie die Spulenbreite an die erforderlichen Bandbreiten an
Der erste Schritt besteht darin, die Breite der angelieferten Master-Spule mit den in den Kundenaufträgen geforderten Breiten zu vergleichen.
Beispielsweise muss ein Verarbeiter, der eine 1.250 mm lange Master-Spule erhält, ermitteln, mit welcher Kombination von Fertigbandbreiten das verfügbare Material am effizientesten genutzt werden kann.
Eine ungünstige Kombination kann dazu führen, dass ein großer Teil ungenutzt bleibt, selbst wenn die Maschine einwandfrei funktioniert. Eine besser geeignete Kombination kann einen größeren Anteil der Master-Spule in verkaufsfähige Produkte umwandeln.
Beachten Sie bei der Planung eines Schneidemusters Folgendes:
- Breite der Hauptspule.
- Erforderliche Breiten der fertigen Streifen.
- Anzahl der Streifen pro Breite.
- Erforderlicher Kantenbeschnitt.
- Anzahl und Positionierung der Messer.
- Technische Einschränkungen und Mindeststreifenbreite.
Das Ziel besteht nicht einfach darin, so viele Streifen wie möglich unterzubringen. Die fertigen Breiten müssen innerhalb der Kundenspezifikationen liegen, und das Schnittmuster muss für die Schneidelinie praktikabel sein.
Kompatible Aufträge in einem Schneidevorgang zusammenfassen
Sofern es die Produktionspläne zulassen, lässt sich die Materialauslastung durch die Zusammenlegung kompatibler Kundenaufträge verbessern.
So kann beispielsweise eine Master-Spule zur Herstellung mehrerer Bandbreiten verwendet werden, anstatt nur eine einzige Breitenkombination zu verarbeiten, bei der erhebliche Materialmengen ungenutzt bleiben.
Aufträge sollten jedoch nur dann zusammengefasst werden, wenn ihre technischen und produktionstechnischen Anforderungen miteinander vereinbar sind.
Bitte beachten Sie Folgendes, bevor Sie Bestellungen zusammenfassen:
- Stahlsorte und Materialspezifikation.
- Dicke und Dickentoleranz.
- Anforderungen an die Oberflächen- und Kantenqualität.
- Vorgeschriebene Bandbreiten und Maßtoleranzen.
- Gegebenenfalls Anforderungen an die Beschichtung oder Oberflächenbehandlung.
- Einschränkungen hinsichtlich Ausrüstung und Verpackung.
Das Zusammenführen unvereinbarer Aufträge kann zusätzlichen Rüstaufwand, Qualitätsrisiken oder Lieferprobleme verursachen. Die Materialauslastung sollte nicht auf Kosten der Produktkonsistenz gehen.
Berücksichtigen Sie Kundentoleranzen und Produktionsbeschränkungen
Die Kundenspezifikationen beeinflussen, wie viel Material in einem Schneidemuster verwendet werden kann.
Wenn ein Kunde eine festgelegte Breitentoleranz zulässt, verfügt der Verarbeiter möglicherweise über einen gewissen Spielraum bei der Planung der Bandbreiten. Dieser Spielraum darf jedoch die genehmigten Spezifikationen nicht überschreiten.
Ein Verarbeiter sollte die Abmessungen der fertigen Bänder niemals ohne Zustimmung des Kunden ändern, nur um die Ausbeute zu verbessern.
Auch produktionstechnische Einschränkungen spielen eine Rolle. Sehr schmale Bahnen, eine zu hohe Anzahl an Messern oder komplizierte Muster können die Betriebsstabilität beeinträchtigen und die Rüstzeit verlängern.
Das optimale Schneidemuster ist daher ein Gleichgewicht zwischen Materialausnutzung, Produktionseffizienz und Qualität des Endprodukts.
Beispielhafte Berechnung eines Schlitzmusters
Betrachten wir eine 1.250 mm lange Master-Spule mit dem folgenden vorgeschlagenen Muster:
| Breitenzuweisung | Breite |
|---|---|
| Vier fertige Streifen × 250 mm | 1.000 mm |
| Ein fertiger Streifen × 200 mm | 200 mm |
| Randbesätze links und rechts × 15 mm | 30 mm |
| Verbleibende ungenutzte Breite | 20 mm |
| Gesamt | 1.250 mm |
Die fertigen Streifen machen 1.200 mm der ursprünglichen Breite aus.
Die theoretische Breitenausnutzung beträgt:
Breitenausnutzung (%) = (verkaufsfähige Breite / Breite der Stammrolle) × 100%
Breitenauslastung (%) = (1.200 / 1.250) × 100% = 96%
Die verbleibenden 50 mm setzen sich aus 30 mm Randbeschnitt und 20 mm ungenutzter Breite zusammen.
Dies ist ein vereinfachtes, auf der Breite basierendes Beispiel. Die tatsächliche, gewichtsbasierte Ausbeute kann aufgrund von Verlusten an den Coilenden, Einrichtungsabfällen, Verarbeitungsfehlern und anderen Produktionsfaktoren abweichen. Die verbleibende Breite kann möglicherweise auch für einen anderen Auftrag wiederverwendet werden, anstatt sofort als Ausschuss eingestuft zu werden.
Einstellungen der Kantenbeschnitt- und Schneidemaschine steuern
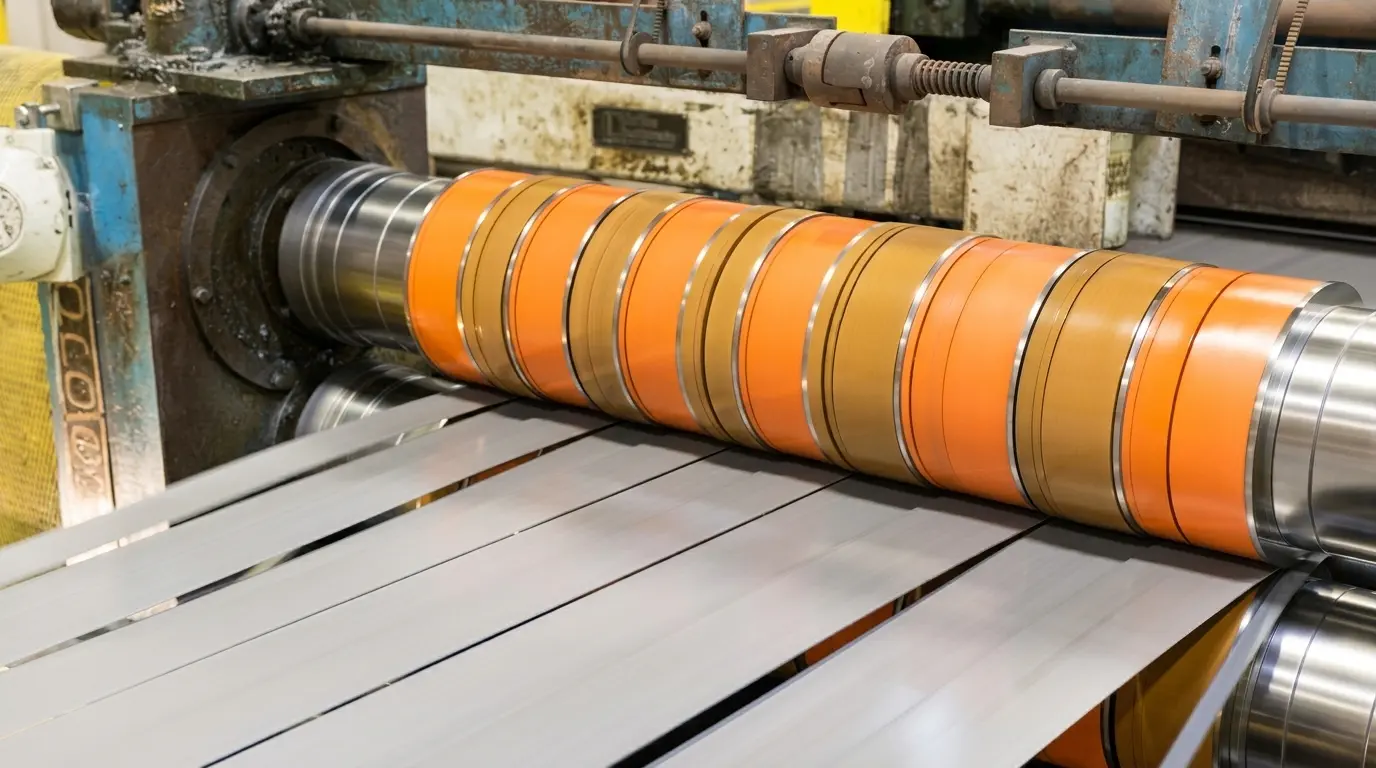
Sobald das Schneidemuster festgelegt ist, hängt es von der Maschineneinstellung und den Betriebsbedingungen ab, ob die geplante Materialausnutzung konstant erreicht werden kann.
Kantenbeschnitt entsprechend dem Zustand der angelieferten Coils einstellen
Die Verwendung derselben Besatzzugabe für jede Master-Spule kann zu unnötigem Materialverlust führen.
Eingehende Coils können sich hinsichtlich Kantenqualität, Breitenkonstanz, Wölbung und Oberflächenbeschaffenheit unterscheiden. Verarbeiter sollten das Material prüfen, bevor sie entscheiden, in welchem Umfang ein Kantenschneiden erforderlich ist.
Ein praxisorientierter Ansatz umfasst:
- Prüfung der Kanten der angelieferten Spulen.
- Erkennen von Rissen, beschädigten Stellen und Unregelmäßigkeiten.
- Ermittlung des Mindestverschnitts, der erforderlich ist, um die Spezifikationen für das Endprodukt zu erfüllen.
- Überprüfung, ob die geplante Beschnittzugabe mit dem Schneidemuster vereinbar ist.
Dieser Ansatz trägt dazu bei, übermäßiges Zuschneiden zu vermeiden und gleichzeitig die erforderliche Kantenqualität zu gewährleisten.
Optimierung des Abstands und der Überlappung der Schneidmesser
Der Messerspalt und die Überlappung sind wichtige Einstellparameter, die die Schnittqualität beeinflussen.
Ein falscher Abstand kann zu übermäßigen Graten, schlechter Kantenqualität und Maßabweichungen führen. Eine ungeeignete Überlappung kann zudem die Schnittstabilität beeinträchtigen.
Die geeigneten Einstellungen hängen von Faktoren wie den folgenden ab:
- Materialstärke.
- Stahlsorte und mechanische Eigenschaften.
- Zustand und Geometrie des Messers.
- Konstruktion einer Schneidemaschine.
- Vorgeschriebene Kantenqualität und Grenzwerte für Grate.
Die Bediener sollten sich an die Spezifikationen für Maschinen und Werkzeuge halten, anstatt für jedes Material einen einheitlichen Wert für das Spiel oder die Überlappung anzuwenden.
Ebenfalls wichtig ist die regelmäßige Überprüfung von Messern, Distanzstücken und der Ausrichtung der Werkzeuge. Abgenutzte oder beschädigte Werkzeuge können zu wiederkehrenden Fehlern führen und die Menge an Material erhöhen, die aussortiert oder nachbearbeitet werden muss.
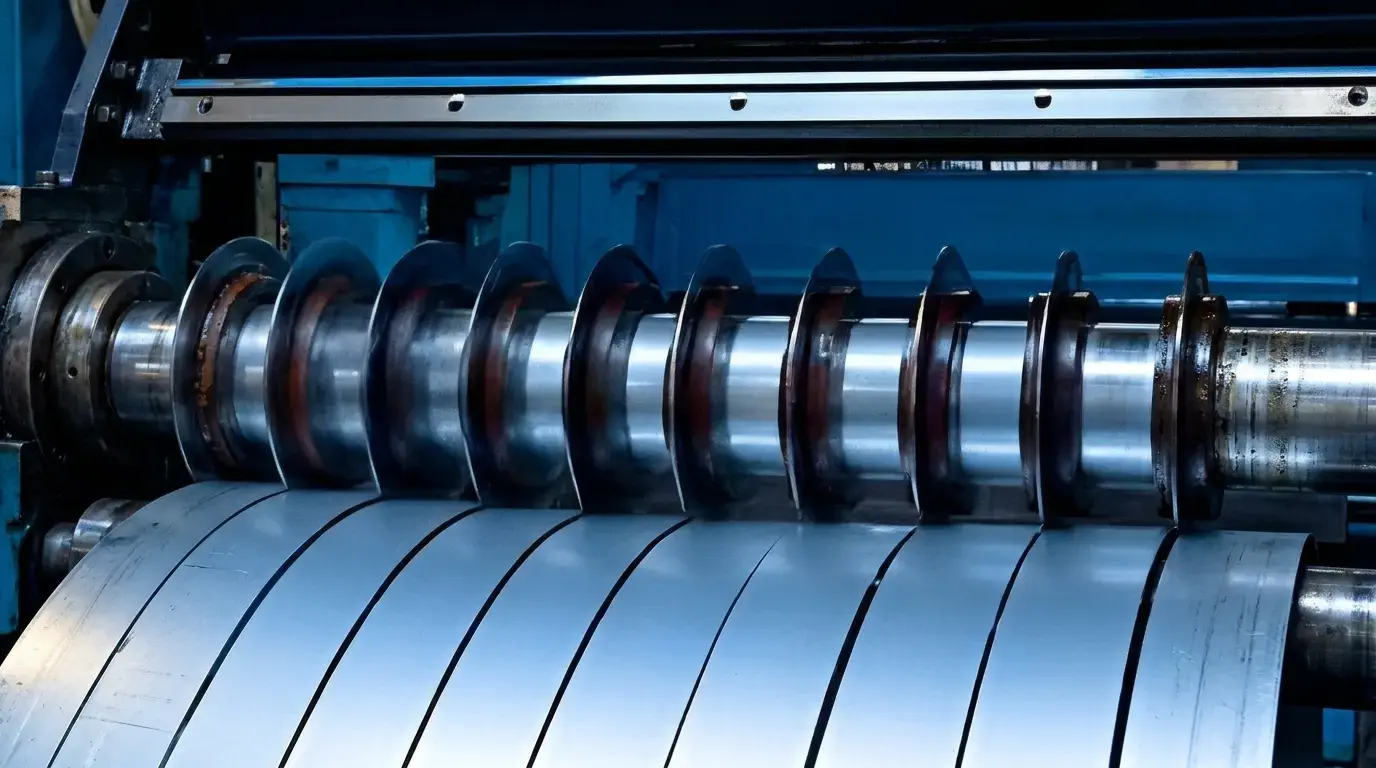
Achten Sie auf die richtige Bandspannung und -ausrichtung
Eine konstante Spannung ist erforderlich, um während des gesamten Schneidevorgangs eine gleichmäßige Bandbewegung zu gewährleisten.
Eine unzureichende Spannungsregelung kann zu Bandabweichungen, ungleichmäßiger Wicklung, lockeren Spulen und anderen Problemen bei der Handhabung oder den Abmessungen führen.
Verarbeiter sollten Folgendes beachten:
- Gleichmäßige Spannung über die gesamte Schneidelinie hinweg.
- Korrekte Ausrichtung der zugeführten Master-Spule.
- Stabile Rückstoßbedingungen.
- Korrekte Ausrichtung der Trennvorrichtungen und Wickelvorrichtungen.
- Regelmäßige Überprüfung der Komponenten zur Spannungsregelung.
Ziel ist es, einen stabilen Bandtransport vom Abwickeln über das Längsschneiden bis zum Aufwickeln zu gewährleisten. Dadurch werden vermeidbare Fehler reduziert und die fertigen Bänder besser geschützt.
Rüstabfälle durch bessere Produktionsplanung reduzieren
Nicht alle Abfälle entstehen beim Schneiden. Auch die Produktionsplanung beeinflusst, wie oft Maschinen umgerüstet werden müssen und wie viel Material dabei verbraucht wird.
Ein besser strukturierter Produktionsplan kann unnötige Anpassungen reduzieren und die Konsistenz der Schneidevorgänge verbessern.
Es gibt verschiedene Methoden, die dabei helfen können:
- Gruppenkompatible Bestellungen: Planen Sie Aufträge mit übereinstimmenden Güteklassen, Dicken und Verarbeitungsanforderungen nach Möglichkeit gemeinsam ein.
- Vermeiden Sie unnötige Messerwechsel: Planen Sie die Produktionsabläufe so, dass häufige Änderungen der Messerkonfiguration vermieden werden.
- Spezifikationen vor der Produktion bestätigen: Überprüfen Sie die Bandbreiten, Mengen, Toleranzen und Verpackungsanforderungen, bevor Sie die Stammspule verladen.
- Standardisierung der Einrichtungsprozesse: Dokumentierte Einstellungen und Prüfschritte für wiederkehrende Materialspezifikationen pflegen.
- Erfolgreiche Produktionsparameter aufzeichnen: Verwenden Sie bei der Bearbeitung ähnlicher Aufträge frühere Produktionsdaten als Referenz.
Diese Vorgehensweisen können wiederholte Testläufe reduzieren und vermeidbare Einrichtungsverluste verhindern.
Bei der Produktionsplanung sollten jedoch auch Liefertermine, Bestandsanforderungen und die Verfügbarkeit von Anlagen berücksichtigt werden. Das Zusammenfassen von Aufträgen ist nur dann sinnvoll, wenn dadurch keine höheren Kosten oder betriebliche Komplikationen an anderer Stelle entstehen.
Berechnung und Überwachung der Längsschneideausbeute
Die Reduzierung des Ausschusses sollte gemessen und nicht anhand einer Sichtprüfung oder von Schätzungen des Bedieners beurteilt werden.
Durch die Erfassung der Ausschussquote und der Längsschneideausbeute können Verarbeiter ineffiziente Produktionsläufe erkennen und feststellen, ob Korrekturmaßnahmen Wirkung zeigen.
So berechnen Sie die Ausschussquote und die Längsschneideausbeute
Zwei grundlegende Formeln sind hilfreich:
Ausschussquote (%) = (Ausschussgewicht / Gewicht der Eingangsspule) × 100%
Schneideausbeute (%) = (Gewicht der verkaufsfähigen Bänder / Gewicht der Eingangscoils) × 100%
Diese Zahlen gehen davon aus, dass das gesamte Einsatzmaterial entweder als verkaufsfähige Produktion oder als Ausschuss erfasst wird. Werden verwertbare Restmengen, unfertige Erzeugnisse oder andere Materialkategorien separat erfasst, sollte in der Berichtsmethode festgelegt werden, wie diese zu behandeln sind.
Erfassen Sie die Ausschussmengen nach Kategorien, anstatt eine Gesamtzahl zu verwenden
Eine einzelne Ausschussquote gibt zwar Aufschluss über das Gesamtergebnis, erklärt jedoch nicht, warum Material verloren geht.
Verarbeitungsbetriebe sollten Ausschuss nach Kategorien erfassen, um die größten Verbesserungsmöglichkeiten zu ermitteln.
| Schrottkategorie | Was ist zu überwachen? | Mögliche Verbesserung |
|---|---|---|
| Kantenverkleidung | Breite und Gewicht der Leiste | Verbesserung der Wareneingangskontrolle von Spulen und der Beschnittplanung |
| Einrichtungsabfall | Anlauf- und Anpassungsverluste | Maschineneinrichtung standardisieren |
| Ausschussware | Grate, Breitenabweichungen, Oberflächenbeschädigungen und Wicklungsfehler | Verbesserung der Werkzeugausstattung, der Ausrichtung und der Prozesssteuerung |
| Abfälle an den Coilenden | Unbrauchbares Gewicht am Spulenende | Optimierung der Auftragsplanung und der Restbestandsverwaltung |
| Nicht genutzte Breite | Breite links nach dem Schneiden | Schneidemuster und Auftragskombinationen optimieren |
Ein Vergleich dieser Aufzeichnungen über verschiedene Güteklassen, Dicken, Coilbreiten und Produktionsläufe hinweg kann wiederkehrende Probleme aufdecken.
Beispielsweise können durchgehend hohe Ausschussmengen bei der Einrichtung darauf hindeuten, dass die Maschineneinstellungen nicht ausreichend standardisiert sind. Hohe Verluste durch ungenutzte Breite können hingegen auf ungünstige Auftragskombinationen oder eine ungeeignete Auswahl der Stammspule hindeuten.
Aufbau eines kontinuierlichen Prozesses zur Abfallreduzierung
Die Reduzierung von Ausschuss ist keine einmalige Maßnahme. Sie erfordert einen kontinuierlichen Prozess, der den Einkauf, die Produktionsplanung, den Maschinenbetrieb und die Qualitätskontrolle miteinander verbindet.
Ein praktischer Verbesserungsprozess kann folgende Schritte umfassen:
- Eine Ausgangsbasis schaffen: Erfassen Sie das Gewicht der Eingangsspulen, die verkaufsfähige Ausbeute und den Ausschuss nach Kategorien.
- Ermitteln Sie die Hauptursache für den Verlust: Stellen Sie fest, ob die größten Verluste durch Kantenschnitt, Einrichtung, Fehler oder ungenutzte Breite entstehen.
- Maßnahmen zur Fehlerbehebung priorisieren: Befassen Sie sich zuerst mit den Verlusten, die die größten Auswirkungen haben und am leichtesten zu vermeiden sind.
- Verbesserungen standardisieren: Dokumentieren Sie erfolgreiche Schneidemuster, Maschineneinstellungen und Prüfverfahren.
- Produktionsergebnisse überprüfen: Vergleichen Sie die Ausschussquote und die Ausbeute vor und nach jeder Verbesserung.
- Aktualisierung von Einkaufs- und Terminplanungsentscheidungen: Nutzen Sie Produktionsdaten, um die Auswahl der Stammspulen und die Bestellkombinationen zu optimieren.
Dieser Prozess trägt zudem dazu bei, die Kommunikation zwischen den Abteilungen zu verbessern. Die Einkaufsteams können die Materialabmessungen und die Qualität der eingehenden Waren berücksichtigen, die Produktionsplaner können Auftragskombinationen optimieren und die Bediener können Feedback zur Maschinenleistung geben.
Im Laufe der Zeit kann diese Koordination vermeidbare Materialverluste reduzieren und gleichzeitig eine gleichbleibende Produktqualität gewährleisten.
Schlussfolgerung
Um den Ausschuss beim Längsschneiden von Stahlcoils zu reduzieren, ist eine Kombination aus Materialplanung, Produktionssteuerung und Anlagenmanagement erforderlich.
Die wirksamsten Ansatzpunkte sind die Ermittlung der Hauptursachen für Ausschuss, die Optimierung der Schneidemuster, die Kontrolle des Kantenschneidens, die Einhaltung geeigneter Maschineneinstellungen sowie die Überwachung der Materialausnutzung anhand konsistenter Produktionsaufzeichnungen.
Für Stahlverarbeiter und -abnehmer spielen auch die Materialqualität und die Maßhaltigkeit eine Rolle dabei, wie effizient die angelieferten Coils zu fertigen Bändern verarbeitet werden können. Die Zusammenarbeit mit einem zuverlässigen Lieferant von Stahlcoils Eine klare Festlegung der Materialspezifikationen kann dazu beitragen, einen besser vorhersehbaren Produktionsprozess zu schaffen.
Weijunli Steel liefert Stahlprodukte und bietet Unterstützung an Maßgeschneiderte Lösungen für die Stahlbearbeitung für industrielle Einkäufer. Indem Sie Ihre gewünschten Materialspezifikationen, Abmessungen und Verarbeitungsanforderungen im Voraus mitteilen, können Sie geeignete Beschaffungsoptionen für Ihre nachgelagerten Prozesse prüfen.