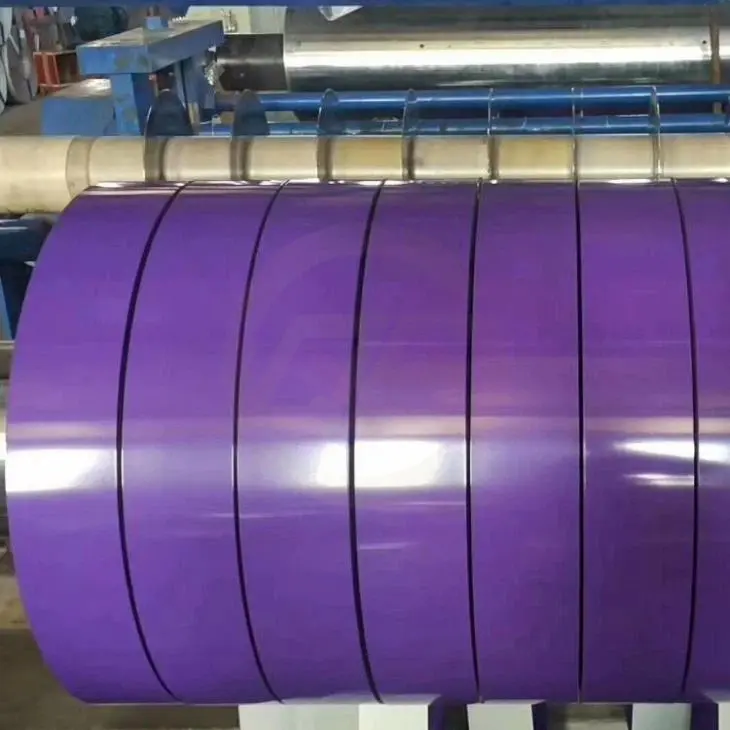
تُستخدم عملية تقطيع لفائف الصلب لتحويل اللفائف الرئيسية العريضة إلى شرائح أضيق لاستخدامها في مراحل التصنيع اللاحقة. ومع ذلك، قد تؤدي كل عملية تقطيع إلى خسائر في المواد ناتجة عن قص الحواف، وأنماط التقطيع غير الفعالة، وإعداد الماكينة، وعيوب المعالجة، وبقايا اللفائف غير المستخدمة.
بالنسبة لمراكز خدمات الصلب وشركات معالجة اللفائف، تؤثر هذه الخسائر بشكل مباشر على تكاليف المواد وربحية الإنتاج. فحتى التحسن الطفيف في استغلال المواد يمكن أن يُحدث فرقًا عند معالجة كميات كبيرة من الصلب.
يتطلب تقليل الفاقد في عملية تقطيع اللفائف أكثر من مجرد تعديل إعدادات الآلة. من منظور صناعة الصلب المورد والمصنع, ، ويشمل ذلك تنسيق تخطيط الطلبات، وتحسين أنماط التقطيع، وتشذيب الحواف، وصيانة المعدات، ومراقبة الإنتاج. يشرح هذا الدليل المصادر الرئيسية للخردة والطرق العملية لتحسين معدل العائد من عملية التقطيع دون المساس بجودة الشرائط أو مواصفات العملاء.
تحديد المصادر الرئيسية للخردة في عملية تقطيع اللفائف
قبل تنفيذ التحسينات، يتعين على الشركات المعالجة أن تفهم أين تحدث خسائر المواد. فالمصادر المختلفة للخردة تتطلب حلولاً مختلفة، لذا فإن تتبع الوزن الإجمالي للخردة فقط قد لا يكشف عن المشاكل الكامنة.
نفايات حواف القطع
تتولد نفايات حواف القطع عند إزالة الحواف الخارجية للملف الرئيسي أثناء عملية التقطيع. وقد تحتوي هذه المادة على تشققات في الحواف، أو حواف غير مستوية، أو مناطق تالفة، أو عيوب أخرى تجعلها غير صالحة للاستخدام في إنتاج الشرائط النهائية المطلوبة.
يعتمد مقدار قص الحواف على حالة اللفافة الواردة، وجودة الحواف، واتساق العرض، ومتطلبات العميل.
يؤدي القطع الزائد إلى تقليل العرض القابل للاستخدام للملف الرئيسي. ومع ذلك، فإن تقليل عرض القطع بشكل مفرط قد يتسبب في ظهور عيوب في الشرائط النهائية ويؤدي إلى مشاكل في الجودة في المراحل اللاحقة من العملية.
والهدف هو إزالة المواد الضرورية فقط لتحقيق حالة الحافة المطلوبة وجودة المنتج المطلوبة.
مخلفات إعداد آلة التقطيع وبدء التشغيل
تتولد مخلفات الإعداد أثناء تجهيز الآلة وتعديل عملية الإنتاج. ويمكن أن تحدث هذه المخلفات عندما يقوم المشغلون بتمرير اللفافة، أو ضبط موضع سكاكين التقطيع، أو تعديل الشد، أو تثبيت عملية سير الشريط.
تشمل الأسباب الشائعة ما يلي:
- وضع السكين غير الصحيح أو وجود فجوة غير مناسبة.
- التعديلات المتكررة لعرض الشريط.
- توتر غير مستقر أثناء بدء التشغيل.
- عدم محاذاة الملف الوارد مع خط التقطيع.
- يلزم إجراء تجارب تجريبية لتحقيق جودة حواف مقبولة.
قد تؤدي إجراءات الإعداد غير الموحدة بشكل جيد إلى زيادة الهدر، لا سيما عند معالجة الطلبات الصغيرة المتكررة أو تغيير مواصفات المنتجات.
الخردة الناتجة عن العيوب
كما قد تصبح المواد غير صالحة للاستخدام عندما تؤدي عملية التقطيع إلى ظهور عيوب تتجاوز المواصفات المحددة من قبل العميل.
ومن الأمثلة الشائعة ما يلي:
- النتوءات: تكوّن حواف خشنة بشكل مفرط بسبب الفجوة غير المناسبة بين السكين والقطعة المقطوعة، أو تآكل الشفرات، أو الإعداد غير الصحيح.
- انحراف العرض: تتجاوز الشرائح النهائية حدود التفاوت المسموح به في الأبعاد.
- الانحناء: تظهر شرائح ذات انحناء جانبي مفرط.
- الأضرار السطحية: تقلل الخدوش أو آثار الاستخدام من جاذبية المنتج.
- عيوب لف الملفات: يؤدي التوتر غير المتساوي أو سوء المحاذاة إلى إنتاج لفائف نهائية غير مستقرة أو تالفة.
قد تؤدي هذه العيوب إلى الحاجة إلى إعادة التصنيع، أو انخفاض جودة المواد، أو رفض العميل للمنتج. وعادةً ما يكون منع حدوثها أكثر فعالية من محاولة استعادة المواد بعد ظهور مشاكل الجودة.
العرض غير المستخدم ونفايات أطراف اللفائف
العرض غير المستخدم هو الجزء المتبقي من اللفافة الرئيسية بعد احتساب عرض الشرائط المطلوبة وحواف القطع.
على سبيل المثال، قد ينتج عن نمط التقطيع عدة شرائح مقبولة، لكنه يترك بقايا ضيقة لا يمكن استخدامها بشكل اقتصادي في نفس دورة الإنتاج.
كما قد يصعب معالجة بقايا أطراف اللفائف عندما يكون الطول المتبقي غير كافٍ لتلبية طلب آخر، أو عندما تفوق تكاليف المناولة والإعداد قيمة المادة نفسها.
وغالبًا ما ترتبط هذه الخسائر بتخطيط الإنتاج وليس بأداء الآلات.
تحسين أنماط التقطيع لزيادة كفاءة استخدام المواد
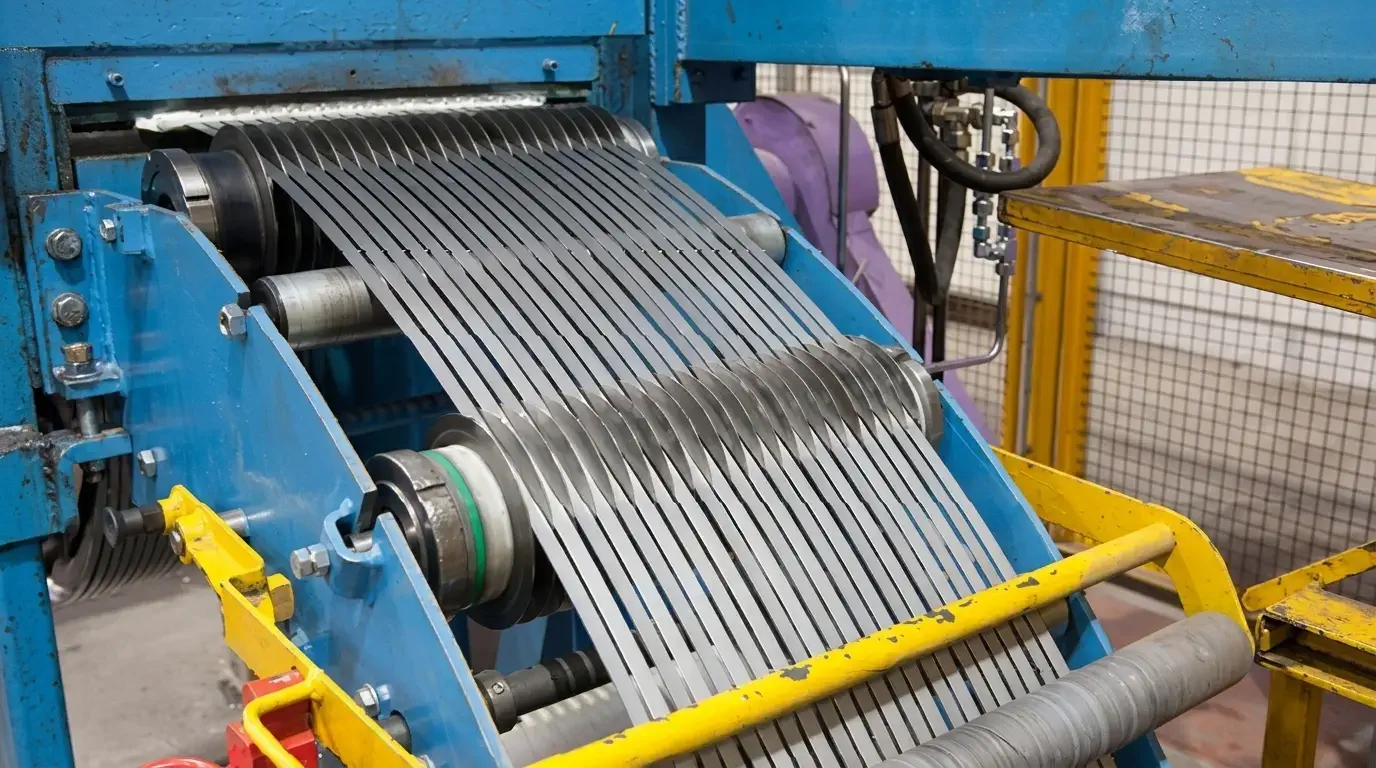
يُعد تحسين نمط التقطيع إحدى الطرق الأكثر مباشرة لتقليل الفاقد المرتبط بالعرض. فهو يحدد كيفية تقسيم عرض اللفافة الرئيسية المتاحة إلى شرائح نهائية.
ينبغي أن يهدف النمط المُخطط له جيدًا إلى تعظيم الإنتاج القابل للاستخدام مع الالتزام بالتفاوتات المسمارية، وقيود المعدات، ومتطلبات العملاء.
مطابقة عرض الملف مع عرض الشرائط المطلوب
تتمثل الخطوة الأولى في مقارنة عرض الملف الرئيسي الوارد مع العروض المطلوبة في طلبات العملاء.
على سبيل المثال، يتعين على المعالج الذي يستلم لفافة رئيسية بطول 1,250 ملم أن يحدد أي مجموعة من عروض الشرائط النهائية يمكنها الاستفادة من المادة المتاحة بأكبر قدر من الكفاءة.
قد يؤدي اختيار تركيبة غير ملائمة إلى ترك جزء كبير غير مستغل حتى في حالة عمل الآلة بشكل صحيح. أما التركيبة الأكثر ملاءمة، فيمكنها تحويل نسبة أكبر من الملف الرئيسي إلى منتجات قابلة للبيع.
عند التخطيط لنمط التقطيع، يجب مراعاة ما يلي:
- عرض الملف الرئيسي.
- العرض المطلوب للشرائط النهائية.
- عدد الشرائط لكل عرض.
- التشذيب الضروري للحواف.
- عدد السكاكين ومواقعها.
- قيود المعدات والحد الأدنى لعرض الشريط.
الهدف ليس مجرد تركيب أكبر عدد ممكن من الشرائح. يجب أن تظل العروض النهائية ضمن المواصفات التي يحددها العميل، كما يجب أن يكون النمط عمليًّا بالنسبة لخط التقطيع.
دمج الطلبات المتوافقة في عملية تقطيع واحدة
عندما تسمح جداول الإنتاج بذلك، يمكن أن يؤدي دمج طلبات العملاء المتوافقة إلى تحسين الاستفادة من المواد.
على سبيل المثال، يمكن استخدام ملف رئيسي لإنتاج شرائط بعدة عروض مختلفة، بدلاً من معالجة تركيبة عرض واحدة تؤدي إلى بقاء كمية كبيرة من المواد غير المستخدمة.
ومع ذلك، لا ينبغي دمج الطلبات إلا عندما تكون متطلباتها الفنية والإنتاجية متوافقة.
يرجى التحقق مما يلي قبل دمج الطلبات:
- درجة الفولاذ ومواصفات المواد.
- السماكة وتفاوت السماكة.
- متطلبات جودة الأسطح والحواف.
- العرض المطلوب للشرائط والتفاوتات المسموح بها في الأبعاد.
- متطلبات الطلاء أو التشطيب، حيثما ينطبق ذلك.
- القيود المتعلقة بالمعدات والتغليف.
قد يؤدي دمج الطلبات غير المتوافقة إلى زيادة أعباء الإعداد، أو مخاطر تتعلق بالجودة، أو تعقيدات في التسليم. ولا ينبغي أن يكون الاستفادة من المواد على حساب اتساق المنتج.
مراعاة حدود التفاوت المسموح بها للعملاء وقيود الإنتاج
تؤثر مواصفات العميل على كمية المواد التي يمكن استخدامها في نمط التقطيع.
إذا سمح العميل بتفاوت محدد في العرض، فقد يتمتع المُصنِّع ببعض المرونة عند تخطيط عروض الشرائط. ومع ذلك، يجب أن تظل هذه المرونة ضمن حدود المواصفات المعتمدة.
يجب ألا يقوم المصنع أبدًا بتغيير أبعاد الشرائح النهائية لمجرد تحسين العائد دون الحصول على موافقة العميل.
كما أن قيود الإنتاج لها أهميتها أيضًا. فقد تؤدي الشرائح الضيقة جدًّا، أو العدد المفرط للسكاكين، أو الأنماط المعقدة إلى تقليل استقرار التشغيل وزيادة وقت الإعداد.
وبالتالي، فإن أفضل نمط للتقطيع هو الذي يحقق التوازن بين الاستفادة من المواد، وكفاءة الإنتاج، وجودة المنتج النهائي.
حساب نموذجي لنمط التقطيع
لنفترض وجود لفافة رئيسية بطول 1,250 مم بالنمط المقترح التالي:
| تخصيص العرض | العرض |
|---|---|
| أربعة شرائح جاهزة × 250 مم | 1,000 ملم |
| شريط واحد جاهز × 200 مم | 200 ملم |
| حواف اليسار واليمين × 15 مم | 30 ملم |
| العرض المتبقي غير المستخدم | 20 ملم |
| المجموع | 1,250 ملم |
تشكل الشرائح النهائية 1,200 ملم من العرض الأصلي.
يبلغ معدل الاستفادة النظري من العرض ما يلي:
نسبة استغلال العرض (%) = (العرض القابل للبيع / عرض اللفافة الأصلية) × 100%
نسبة استغلال العرض (%) = (1,200 / 1,250) × 100% = 96%
أما الـ 50 ملم المتبقية فتتألف من 30 ملم من حواف القطع و20 ملم من العرض غير المستخدم.
هذا مثال مبسط يعتمد على العرض. وقد يختلف العائد الفعلي القائم على الوزن بسبب خسائر أطراف اللفائف، وخردة الإعداد، وعيوب المعالجة، وعوامل إنتاجية أخرى. كما يمكن استعادة العرض المتبقي لاستخدامه في طلب آخر بدلاً من تصنيفه على الفور كخردة.
ضبط إعدادات آلة قص الحواف والتقطيع
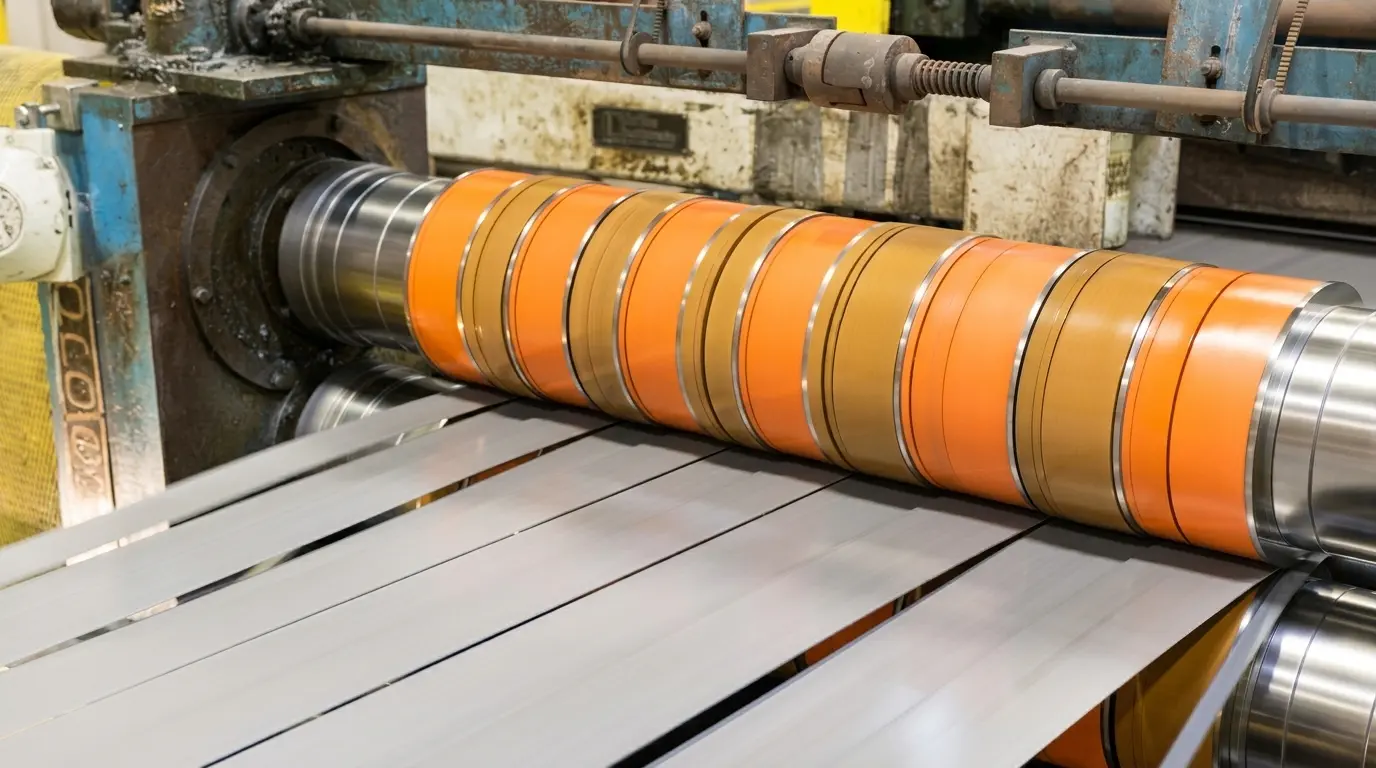
بمجرد تحديد نمط التقطيع، فإن إعداد الآلة وظروف التشغيل هي التي تحدد ما إذا كان من الممكن تحقيق الاستفادة المخطط لها من المواد بشكل متسق.
ضبط حواف القطع وفقًا لحالة اللفائف الواردة
قد يؤدي استخدام نفس هامش القطع الجانبي لكل لفافة رئيسية إلى خسارة غير ضرورية في المواد.
قد تختلف اللفائف الواردة من حيث جودة الحواف، واتساق العرض، والانحناء، وحالة السطح. وينبغي على المعالِجين فحص المواد قبل تحديد مقدار القص المطلوب للحواف.
ويشمل النهج العملي ما يلي:
- فحص حواف الملفات الواردة.
- تحديد الشقوق والأجزاء التالفة والمخالفات.
- تحديد الحد الأدنى من عمليات التشذيب اللازمة لتلبية مواصفات المنتج النهائي.
- التأكد من توافق الهامش المخطط للتشذيب مع نمط التقطيع.
يساعد هذا النهج على تجنب الإفراط في القص مع الحفاظ على الجودة المطلوبة للحواف.
تحسين الفراغ بين سكين التقطيع والتداخل
يُعد كل من خلوص السكين والتداخل من معلمات الضبط المهمة التي تؤثر على جودة القطع.
قد يؤدي تحديد مسافة الخلوص غير الصحيحة إلى ظهور نتوءات مفرطة، وتدني جودة الحواف، ومشاكل في الأبعاد. كما أن التداخل غير المناسب قد يؤثر أيضًا على استقرار عملية القطع.
تعتمد الإعدادات المناسبة على عوامل مثل:
- سماكة المادة.
- درجة الفولاذ وخصائصه الميكانيكية.
- حالة السكين وشكلها الهندسي.
- تصميم آلة التقطيع.
- جودة الحواف المطلوبة وحدود النتوءات.
يجب على المشغلين الالتزام بمواصفات المعدات والأدوات، بدلاً من تطبيق قيمة واحدة موحدة للفراغ أو التداخل على كل مادة.
كما أن الفحص المنتظم للسكاكين والفواصل ومحاذاة الأدوات أمر مهم أيضًا. فقد تؤدي الأدوات البالية أو التالفة إلى حدوث عيوب متكررة وزيادة كمية المواد التي يجب رفضها أو إعادة معالجتها.
الحفاظ على الشد والمحاذاة المناسبين للشريط
يُعد التوتر الثابت ضروريًا للحفاظ على حركة الشريط بشكل متسق طوال عملية التقطيع.
قد يؤدي سوء التحكم في الشد إلى انحراف الشريط، واللف غير المتساوي، واللفات الرخوة، وغيرها من مشكلات المناولة أو الأبعاد.
يجب على المعالجين الانتباه إلى ما يلي:
- توتر متساوٍ على طول خط التقطيع.
- المحاذاة الصحيحة للملف الرئيسي الوارد.
- ظروف ارتداد مستقرة.
- الترتيب الصحيح للفواصل ومعدات اللف.
- الفحص الدوري لمكونات التحكم في الشد.
الهدف هو الحفاظ على استقرار عملية مناولة الشرائح بدءًا من فك اللفّ وحتى التقطيع وإعادة اللف. وهذا يقلل من العيوب التي يمكن تجنبها ويساعد في حماية الشرائح النهائية.
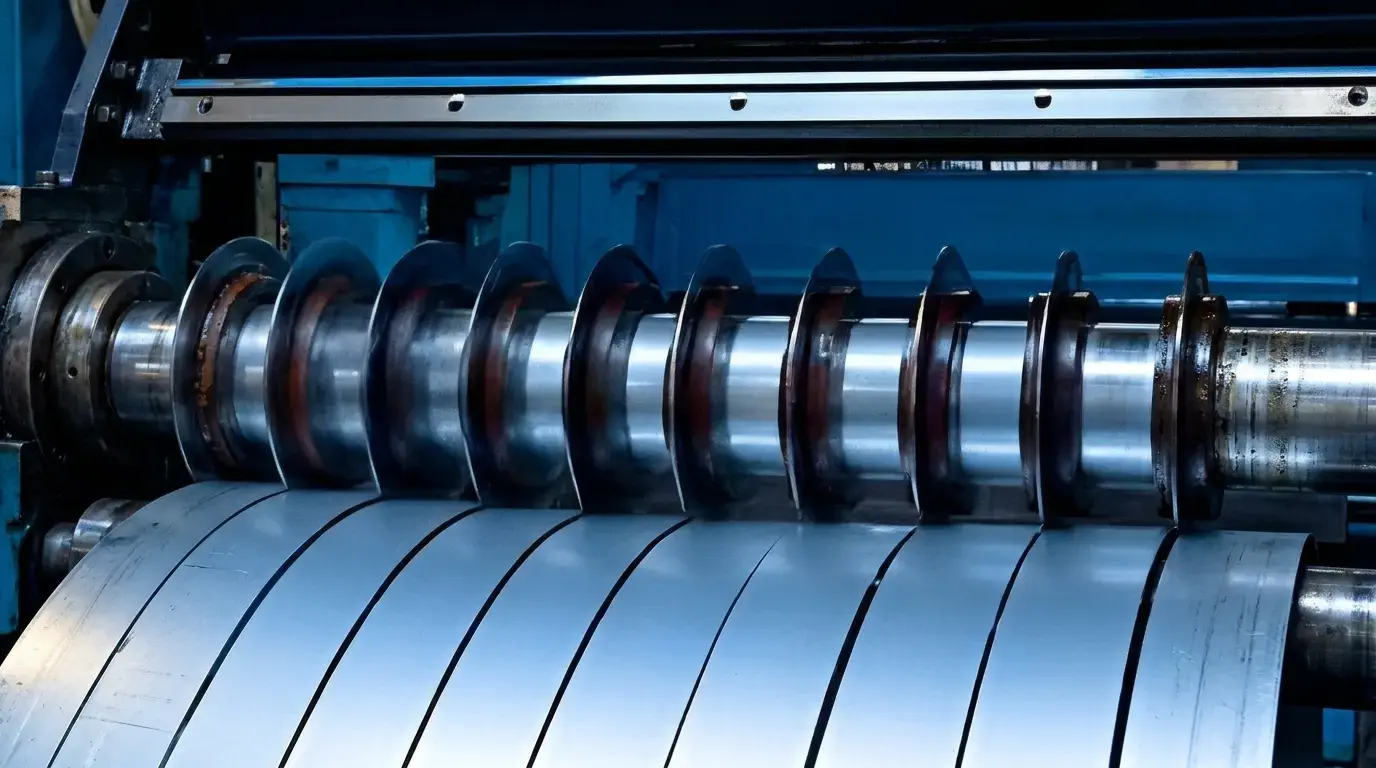
الحد من نفايات مرحلة الإعداد من خلال تخطيط أفضل للإنتاج
ليست كل المخلفات ناتجة عن عمليات القطع. كما يؤثر جدول الإنتاج على عدد المرات التي يتعين فيها إعادة تهيئة الآلات، وكمية المواد المستهلكة أثناء عملية الإعداد.
يمكن لخطة إنتاج أكثر تنظيماً أن تقلل من التعديلات غير الضرورية وتحسّن اتساق عمليات التقطيع.
هناك عدة أساليب يمكن أن تساعد في ذلك:
- الطلبات القابلة للدمج في مجموعة واحدة: يجب تجميع الطلبات التي تتطابق في الدرجات والسماكات ومتطلبات المعالجة معًا، حيثما أمكن ذلك.
- تقليل عمليات تغيير السكاكين غير الضرورية: تخطيط تسلسلات الإنتاج لتجنب التغييرات المتكررة في تكوين السكاكين.
- التأكد من المواصفات قبل البدء في الإنتاج: تحقق من عرض الشرائط وكمياتها والتفاوتات المسموح بها ومتطلبات التعبئة والتغليف قبل تحميل اللفافة الرئيسية.
- توحيد إجراءات الإعداد: يجب الاحتفاظ بالإعدادات الموثقة وخطوات الفحص الخاصة بمواصفات المواد المتكررة.
- تسجيل معلمات الإنتاج الناجحة: استخدم سجلات الإنتاج السابقة كمرجع عند معالجة الطلبات المماثلة.
يمكن لهذه الممارسات أن تقلل من عمليات التشغيل التجريبي المتكررة وتجنب الخسائر الناتجة عن الإعداد التي يمكن تجنبها.
ومع ذلك، ينبغي أن يأخذ جدولة الإنتاج في الاعتبار أيضًا مواعيد التسليم ومتطلبات المخزون وتوافر المعدات. ولا يكون دمج الطلبات مفيدًا إلا عندما لا يؤدي ذلك إلى تكاليف إضافية أو تعقيدات تشغيلية في مجالات أخرى.
حساب ومراقبة معدل العائد في عملية التقطيع
ينبغي قياس معدل تقليل الفاقد بدلاً من تقييمه عن طريق الفحص البصري أو تقديرات المشغل.
يساعد تتبع معدل الخردة ومعدل العائد من عملية التقطيع المصنعين على تحديد عمليات الإنتاج غير الفعالة، وتقييم مدى فعالية الإجراءات التصحيحية.
كيفية حساب معدل الخردة ومعدل العائد من عملية التقطيع
هناك صيغتان أساسيتان مفيدتان:
نسبة الخردة (%) = (وزن الخردة / وزن لفافة المدخلات) × 100%
نسبة العائد من عملية التقطيع (%) = (وزن الشرائح القابلة للبيع / وزن لفافة المدخلات) × 100%
تفترض هذه الأرقام أن جميع المواد المدخلة تُحسب إما كإنتاج قابل للبيع أو كخردة. وإذا تم تسجيل البقايا القابلة للاسترداد، أو الأعمال قيد التنفيذ، أو فئات المواد الأخرى بشكل منفصل، فيجب أن تحدد طريقة إعداد التقارير كيفية معالجتها.
تتبع المخلفات حسب الفئة بدلاً من الاعتماد على رقم إجمالي واحد
إن الرقم الفردي لمعدل الفاقد يوضح النتيجة الإجمالية، لكنه لا يفسر سبب فقدان المواد.
ينبغي على شركات التصنيع تسجيل النفايات حسب الفئة لتحديد أكبر فرص التحسين.
| فئة الخردة | ما الذي يجب مراقبته | تحسين محتمل |
|---|---|---|
| حافة الزخرفة | عرض الحافة والوزن | تحسين عملية فحص الملفات الواردة وتخطيط عملية القص |
| بقايا الإعداد | خسائر بدء التشغيل والتكيف | توحيد إجراءات إعداد الماكينة |
| خردة العيوب | النتوءات، والانحرافات في العرض، وتلف السطح، وعيوب اللف | تحسين الأدوات والمحاذاة والتحكم في العمليات |
| نفايات أطراف الملفات | ثقل طرف الملف غير القابل للاستخدام | تحسين تخطيط الطلبات وإدارة المخزون المتبقي |
| العرض غير المستخدم | العرض المتبقي بعد التقطيع | تحسين أنماط التقطيع وتركيبات الطلبات |
يمكن أن تكشف مقارنة هذه السجلات عبر مختلف الدرجات والسماكات وعروض اللفائف ودورات الإنتاج عن مشاكل متكررة.
على سبيل المثال، قد يشير ارتفاع معدل الفاقد الناتج عن الإعدادات بشكل مستمر إلى أن إعدادات الآلة ليست موحدة بشكل كافٍ. أما ارتفاع معدل الفاقد الناتج عن العرض غير المستخدم، فقد يشير بدوره إلى سوء تجميع الطلبات أو اختيار لفائف رئيسية غير مناسبة.
إنشاء عملية مستمرة لتقليل النفايات
إن تقليل الفاقد ليس تعديلاً يتم مرة واحدة فقط. بل يتطلب عملية مستمرة تربط بين أقسام المشتريات وتخطيط الإنتاج وتشغيل الآلات ومراقبة الجودة.
يمكن أن تتبع عملية التحسين العملي الخطوات التالية:
- تحديد خط الأساس: تسجيل وزن لفائف المدخلات، والإنتاج القابل للبيع، والخردة حسب الفئة.
- تحديد المصدر الرئيسي للخسارة: حدد ما إذا كانت الخسائر الأكبر ناتجة عن قص الحواف، أو الإعداد، أو العيوب، أو العرض غير المستخدم.
- تحديد أولويات الإجراءات التصحيحية: تعالج أولاً الخسائر الأكثر تأثيرًا والتي يمكن تجنبها.
- توحيد التحسينات: توثيق أنماط التقطيع الناجحة، وإعدادات الآلات، وإجراءات الفحص.
- مراجعة نتائج الإنتاج: قارن معدل الخردة ومعدل الإنتاجية قبل وبعد كل تحسين.
- تحديث قرارات الشراء والجدولة: استخدام بيانات الإنتاج لتحسين عملية اختيار الملفات الرئيسية وتركيبات الطلبات.
وتساعد هذه العملية أيضًا على تحسين التواصل بين الأقسام. فيمكن لفرق المشتريات مراعاة أبعاد المواد وجودة المواد الواردة، ويمكن لمخططي الإنتاج تحسين تركيبات الطلبات، ويمكن للمشغلين تقديم ملاحظات حول أداء الآلات.
بمرور الوقت، يمكن لهذا التنسيق أن يقلل من الخسائر المادية التي يمكن تجنبها مع الحفاظ على جودة منتجات ثابتة.
الخاتمة
يتطلب تقليل الفاقد الناتج عن عملية تقطيع لفائف الصلب مزيجًا من تخطيط المواد، ومراقبة الإنتاج، وإدارة المعدات.
تتمثل أكثر نقاط البداية فعالية في تحديد المصادر الرئيسية للخردة، وتحسين أنماط التقطيع، والتحكم في عملية قص الحواف، والحفاظ على الإعدادات المناسبة للآلات، ومراقبة استغلال المواد من خلال سجلات إنتاج متسقة.
بالنسبة لشركات تصنيع الصلب والمشترين، تؤثر جودة المواد واتساق الأبعاد أيضًا على مدى كفاءة تحويل اللفائف الواردة إلى شرائح جاهزة. العمل مع شركة موثوقة مورد لفائف الصلب كما أن تحديد مواصفات المواد بوضوح يمكن أن يساعد في إرساء عملية إنتاج يمكن التنبؤ بها بشكل أفضل.
تقوم شركة «ويجونلي ستيل» بتوريد منتجات الصلب وتقديم الدعم حلول مخصصة لمعالجة الفولاذ للمشترين الصناعيين. من خلال الإبلاغ مسبقًا عن المواصفات المطلوبة للمواد والأبعاد واحتياجات المعالجة، يمكنك تقييم خيارات التوريد المناسبة لعملياتك اللاحقة.